

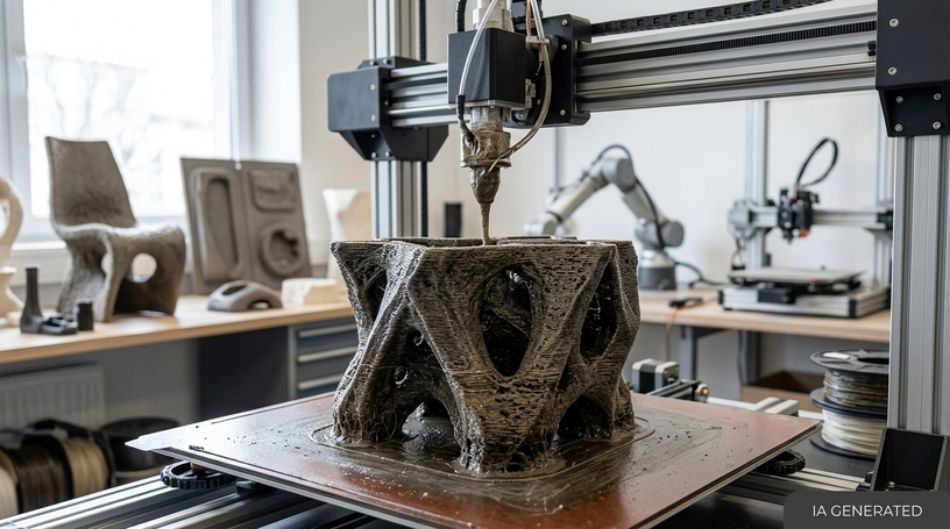
Durante más de cuatro décadas, la impresión 3D ha trabajado casi exclusivamente con materiales inertes: polímeros derivados del petróleo, polvos metálicos, resinas fotopolimerizables y cerámicas técnicas. Hoy en día, algo profundamente diferente está saliendo de los laboratorios de biotecnología y de los departamentos de ingeniería de materiales de medio mundo. La boquilla de una impresora ya no deposita solo plástico fundido, sino una pasta viva, blanquecina, densa como una masa de pan, poblada de hifas fúngicas que continúan creciendo después de la deposición. Es el comienzo de una manufactura que no construye objetos, sino que los cultiva.
La tinta a base de hongos representa el punto de convergencia entre tres disciplinas que hasta hace pocos años hablaban lenguajes diferentes: la micología aplicada, la reología de materiales y la fabricación aditiva. El resultado es una clase de materiales que los investigadores llaman living materials (materiales vivos), capaces de autorrepararse, de unir entre sí residuos agrícolas sin colas sintéticas y de volver al suelo al final de su vida útil sin dejar microplásticos. La impresión 3D se convierte así, por primera vez en su historia, en un proceso biológico además de mecánico.
Este artículo está pensado para quienes conocen realmente los hongos: cultivadores que gestionan sustratos y esterilizaciones cada semana, investigadores que estudian la fisiología del micelio, y aficionados y hobbyistas que han transformado un sótano o un armario en una sala de cultivo. Porque la verdad, a menudo callada en los comunicados de prensa entusiastas, es que la parte difícil de la impresión 3D con hongos no es la impresora: es el hongo. Quien sabe elegir una cepa, preparar un sustrato, reconocer una contaminación y gobernar la humedad de incubación ya posee el 80% de las competencias necesarias. El resto se aprende.
En las próximas secciones veremos cómo se formula una tinta fúngica funcional, qué cepas dan los mejores resultados, qué tecnologías de impresión 3D son compatibles con una biomasa viva, qué propiedades mecánicas se pueden alcanzar de manera realista, qué dicen los datos del mercado y los análisis del ciclo de vida, y sobre todo cómo es posible empezar a experimentar en casa o en un pequeño laboratorio con equipos accesibles. Con datos, tablas, números verificables y protocolos operativos, no con promesas.
En este artículo...
1. Qué es la impresión 3D con tinta a base de hongos
Antes de entrar en el detalle técnico, conviene despejar un malentendido muy difundido: cuando se habla de impresión 3D con hongos, no se imprime el cuerpo fructífero, es decir, el hongo que recogemos en los bosques o en las salas de cultivo. Se imprime el micelio, el aparato vegetativo, la red de filamentos subterráneos que constituye el verdadero organismo. El sombrero es solo el órgano reproductivo, el equivalente a una flor. El material estructural es todo lo que está por debajo.
La definición operativa
La impresión 3D con tinta de hongos es un proceso de fabricación aditiva en el que una pasta compuesta por biomasa lignocelulósica, agua, agentes reológicos y micelio fúngico vivo se extruye capa por capa según un modelo digital, para luego ser incubada en condiciones controladas. Durante la incubación, las hifas colonizan la pieza, penetran las fibras del sustrato y las unen entre sí con una red de quitina y glucanos. Al final, la pieza se seca o se trata térmicamente para detener el crecimiento biológico.
La diferencia sustancial respecto a cualquier otra técnica de impresión 3D es que la pieza que acaba de salir de la impresora no es la pieza terminada. Es un producto semielaborado biológico. El objeto adquiere sus propiedades mecánicas en los días siguientes, gracias a un proceso que ningún operador controla directamente, pero que solo se puede orientar mediante la temperatura, la humedad y la disponibilidad de oxígeno. Es una manufactura que pide paciencia.
Las tres generaciones tecnológicas
El desarrollo del sector se puede leer en tres fases sucesivas, cada una con un grado de libertad formal superior a la anterior.
| Generación | Período | Técnica | Límite principal |
|---|---|---|---|
| 1ª - Crecimiento en molde | 2007-2015 | Sustrato inoculado vertido en moldes rígidos | Formas simples, costo de los moldes, ninguna personalización |
| 2ª - Extrusión directa | 2016-2021 | Pasta viva extruida por boquilla, geometrías libres | Colapso de las capas, alturas limitadas, retracción en el secado |
| 3ª - Impresión 3D híbrida y programada | 2022-presente | Tintas multimaterial, soportes sacrificiales, crecimiento orientado | Reproducibilidad a escala industrial, tiempos de incubación |
Hoy estamos plenamente en la tercera generación, aquella en la que la impresión 3D no se limita a dar una forma al micelio, sino que diseña la propia dirección del crecimiento, orientando las hifas a lo largo de las líneas de carga de la pieza. Es el paso del material al metamaterial biológico.
Por qué precisamente ahora
Tres factores tecnológicos independientes han madurado en el mismo arco temporal. El primero es la disponibilidad de extrusoras de tornillo sin fin (extrusoras de pellets) económicas, capaces de manejar pastas de alta viscosidad con material particulado grueso, antes patrimonio exclusivo de la industria cerámica. El segundo es la difusión de cepas seleccionadas y certificadas, con velocidades de colonización y tolerancia a los contaminantes muy superiores a las cepas silvestres. El tercero es la presión normativa y económica sobre los materiales de un solo uso, que ha hecho financieramente interesante una tecnología que hace diez años era una curiosidad académica.
A esto se suma un elemento cultural no despreciable: la comunidad de cultivadores de hongos ha crecido enormemente, trayendo consigo competencias prácticas sobre esterilización, inoculación y gestión de la humedad que son exactamente las que requiere la impresión con hongos. Un aficionado que produce con regularidad Pleurotus sobre sustrato pasteurizado tiene, sin saberlo, una ventaja enorme sobre un ingeniero mecánico que se acerca al tema desde los materiales. Quien quiera construir estas bases puede partir de un kit de cultivo de hongos y aprender el ciclo completo antes de pasar a la extrusión.
2. Biología del micelio: por qué funciona como material estructural
Entender por qué un hongo puede reemplazar, en impresión 3D, a un pegamento sintético requiere una mirada a su arquitectura microscópica. No es un caso ni una coincidencia afortunada: el micelio ha evolucionado para exactamente esta tarea, es decir, penetrar materia orgánica heterogénea y mantenerla unida mientras la digiere.
Hifas, septos y redes tridimensionales
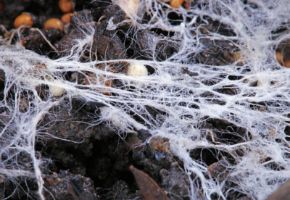
El material que sale de la boquilla en la impresión 3D está constituido por hifas, filamentos cilíndricos de diámetro comprendido entre 2 y 10 micrómetros que crecen en el ápice a velocidades entre 0,1 y 6 milímetros por hora, dependiendo de la especie y la temperatura. Cada hifa se ramifica dicotómicamente y se anastomosa, es decir, se fusiona con las hifas vecinas creando una red continua y no un simple haz de fibras paralelas. Esta continuidad es la razón física por la que un compuesto micelial distribuye las cargas mejor que un panel de fibras encoladas.
En un centímetro cúbico de sustrato bien colonizado se estiman entre 500 y 2.000 metros lineales de hifas. Es una superficie de intercambio enorme y, desde el punto de vista mecánico, una densidad de conexiones que ningún proceso industrial de mezclado lograría replicar a ese costo energético.
La pared celular: quitina, glucanos y proteínas
La pared de las hifas es un compuesto natural en sí mismo. La quitina, polisacárido nitrogenado idéntico al del exoesqueleto de los artrópodos, forma microfibrillas cristalinas con un módulo elástico teórico de alrededor de 150 GPa, superior al del aluminio. Estas microfibrillas están inmersas en una matriz amorfa de beta-glucanos y manoproteínas que proporciona tenacidad y capacidad de deformación. Es la misma lógica constructiva del hormigón armado, a escala nanométrica y ensamblada a temperatura ambiente sin ningún aporte energético externo.
| Componente de la pared | % sobre la masa seca | Rol funcional |
|---|---|---|
| Quitina y quitosano | 8-25% | Refuerzo fibrilar, rigidez |
| Beta-1,3 y beta-1,6 glucanos | 30-60% | Matriz, tenacidad, adhesión |
| Manoproteínas y glicoproteínas | 10-25% | Interfaz, reconocimiento, hidrofobicidad |
| Lípidos e hidrofobinas | 2-8% | Repelencia al agua de la superficie |
| Cenizas y minerales | 1-5% | Variable según el sustrato |
Las hidrofobinas: el secreto del acabado superficial
Un capítulo aparte merecen las hidrofobinas, pequeñas proteínas anfipáticas que los hongos filamentosos secretan y que se autoensamblan en películas monomoleculares en la interfaz aire-agua. Están entre las moléculas más tensioactivas conocidas en la naturaleza. En la impresión 3D con hongos, las hidrofobinas determinan la piel externa de la pieza: cuando el micelio alcanza la superficie y encuentra el aire, produce una capa compacta y ligeramente hidrófuga que funciona como un acabado natural, reduciendo la absorción de agua sin ningún recubrimiento añadido.
Diferentes cepas producen hidrofobinas en cantidades muy diversas, y es uno de los criterios de selección más descuidados por quienes se acercan al sector. Una cepa de Trametes versicolor produce una piel superficial notablemente más cohesiva y uniforme que muchas cepas de Pleurotus, en igualdad de sustrato y condiciones.
Enzimas lignocelulolíticas y elección del sustrato
Los hongos utilizados en este campo pertenecen casi todos a los basidiomicetos de la pudrición blanca, organismos capaces de degradar la lignina gracias a las lacasas, lignina peroxidasa y manganeso peroxidasa. Esta capacidad es un arma de doble filo: permite usar como sustrato residuos que ningún otro proceso valoriza (paja, aserrín, orujo, cáscara de arroz, posos de café), pero también conlleva una pérdida de masa seca durante la colonización, típicamente entre el 10 y el 25%.
El diseñador debe por lo tanto equilibrar dos necesidades opuestas: una colonización rápida y vigorosa requiere nutrientes fácilmente accesibles, pero un consumo excesivo del sustrato debilita la estructura portante de la pieza. La práctica consolidada prevé un sustrato a base lignocelulósica pobre integrado con una cuota contenida, entre el 5 y el 15%, de salvado o harinas proteicas. Para quienes trabajan en laboratorio o en pequeña serie, partir de sustratos listos para el cultivo ya equilibrados elimina la variable más difícil de controlar al principio.
Para profundizar en la fisiología y la taxonomía de las cepas empleadas, la revista científica de acceso abierto Journal of Fungi publica regularmente estudios sobre el crecimiento micelial aplicado a los biomateriales.
3. Cómo se formula una tinta de hongos: ingredientes y reología
Aquí se juega la verdadera partida de la impresión 3D con hongos. Una tinta fúngica debe satisfacer simultáneamente dos familias de requisitos que tiran en direcciones opuestas: los reológicos, que conciernen al comportamiento de la pasta bajo esfuerzo, y los biológicos, que conciernen a la supervivencia y el crecimiento de un organismo vivo. Cada formulación es un compromiso, y saber qué parámetro sacrificar es lo que distingue un resultado exitoso de una pila de capas colapsadas.
Los cinco componentes fundamentales
Una formulación típica para impresión 3D por extrusión comprende:
- Carga lignocelulósica (40-60% en peso seco) - aserrín de madera dura, paja triturada, fibra de cáñamo, cáscara de arroz. Determina el cuerpo, la resistencia final y el costo. La granulometría es crítica: por debajo de 250 micrómetros para boquillas finas, hasta 1,5 mm para boquillas de 6 mm o más.
- Agua (45-65% del total húmedo) - vehículo y medio vital. El contenido de humedad es el parámetro único más influyente tanto en la imprimibilidad como en la vitalidad.
- Agente reológico (0,5-4%) - hidrocoloides como goma xantana, alginato de sodio, carboximetilcelulosa, metilcelulosa o gel de psyllium. Confieren comportamiento pseudoplástico (reofluidificante).
- Nutrientes suplementarios (5-15%) - salvado de trigo, harina de soja, yeso agrícola como tampón de pH y fuente de calcio.
- Inóculo micelial (5-20%) - micelio sobre grano, sobre aserrín o en cultivo líquido. El formato del inóculo influye enormemente en la velocidad de colonización.
El comportamiento pseudoplástico: la física que hace posible todo
Para que una tinta de impresión 3D pueda ser extruida y luego mantener su forma, debe ser reofluidificante (shear-thinning): la viscosidad debe desplomarse bajo el esfuerzo de cizallamiento dentro de la boquilla y subir casi instantáneamente al salir. Es el mismo principio del ketchup o de la pintura al pincel, aplicado con precisión ingenieril.
Dos parámetros medibles describen la idoneidad de una pasta para la impresión 3D: el esfuerzo de fluencia (yield stress), que debe ser suficiente para soportar el peso de las capas superiores, y el tiempo de recuperación de la viscosidad, que debería permanecer por debajo del segundo. Valores de referencia recogidos de la literatura sobre compuestos miceliales extruibles:
| Parámetro reológico | Rango útil | Efecto si es demasiado bajo | Efecto si es demasiado alto |
|---|---|---|---|
| Esfuerzo de fluencia (Yield stress) | 300-2.500 Pa | Colapso de las capas, desparramamiento | Extrusión discontinua, desgarros del filamento |
| Viscosidad aparente (a 10 s⁻¹) | 50-500 Pa·s | Goteo, pérdida de definición | Presión excesiva, daño mecánico a las hifas |
| Índice de flujo (n) | 0,15-0,45 | Comportamiento demasiado elástico | Comportamiento casi newtoniano, no imprimible |
| Tiempo de recuperación | < 1 s | - | Deformación de las capas subyacentes |
| Humedad total | 48-62% | Micelio en estrés hídrico, crecimiento lento | Anaerobiosis, contaminaciones bacterianas |
El rol de los hidrocoloides y sus efectos secundarios
En la impresión 3D con hongos, la goma xantana es el aditivo más usado porque produce un esfuerzo de fluencia elevado a concentraciones bajísimas, típicamente entre el 0,5 y el 1,5%. Sin embargo, tiene un defecto: retiene el agua de manera tan eficaz que ralentiza la difusión del oxígeno en la pasta, penalizando la colonización en las secciones gruesas. El alginato de sodio, reticulado con iones de calcio, ofrece un compromiso interesante porque produce una gelificación rápida que estabiliza la geometría y al mismo tiempo deja una estructura más permeable.
La metilcelulosa presenta un comportamiento particular y aprovechable: gelifica en caliente y se licúa en frío, lo opuesto a la gelatina. Se puede por lo tanto extruir una pasta fría y fluida sobre una superficie calentada a 45-50 °C que la rigidice al instante: una temperatura aún tolerable para muchas hifas, aunque cercana al límite superior.
Tres formulaciones de referencia
Las siguientes composiciones para impresión 3D son puntos de partida probados, a adaptar a su propia cepa y a su propio equipo. Los porcentajes son sobre el peso húmedo total.
| Componente | A - Estructural (boquilla 4-8 mm) | B - Detalle fino (boquilla 1,5-3 mm) | C - Espumada ligera |
|---|---|---|---|
| Aserrín de haya <1 mm | 32% | - | 18% |
| Fibra de cáñamo micronizada | - | 26% | 6% |
| Salvado de trigo | 6% | 7% | 5% |
| Goma xantana | 0,8% | 1,4% | 1,0% |
| Alginato de sodio | 1,0% | 1,2% | 0,6% |
| Yeso agrícola | 1,5% | 1,5% | 1,0% |
| Inóculo sobre grano | 8% | 10% | 12% |
| Tensioactivo natural (saponina) | - | - | 0,4% |
| Agua | 50,7% | 52,9% | 56,0% |
| Densidad después del secado | 190-240 kg/m³ | 230-280 kg/m³ | 90-130 kg/m³ |
La formulación C merece una nota: la adición de un tensioactivo natural y una fase de batido mecánico de la pasta antes de la extrusión introduce burbujas de aire estables que bajan drásticamente la densidad y mejoran el aislamiento térmico. Es el secreto de las espumas miceliales de altísima ligereza, y tiene la ventaja colateral de aumentar la disponibilidad de oxígeno interno, acelerando la colonización.
4. Las mejores cepas para la impresión 3D con hongos
En la impresión 3D con tinta fúngica no todos los hongos son adecuados y la diferencia entre una cepa correcta y una incorrecta no es marginal: puede significar una pieza colonizada en ocho días o una pieza contaminada por Trichoderma al duodécimo día. La selección de la cepa es la decisión más importante de todo el proyecto, y precede con mucha diferencia a la elección de la impresora.
Los criterios de selección que realmente importan
Una cepa idónea para la impresión 3D con tinta de hongos debe poseer cinco características, en orden decreciente de importancia práctica: velocidad de extensión radial, tolerancia a sustratos solo pasteurizados (no completamente estériles), producción abundante de hidrofobinas para la piel superficial, densidad micelial elevada en comparación con la simple velocidad, y ausencia de fructificación precoz. Este último punto está subestimado: una cepa que tiende a formar primordios apenas encuentra aire fresco arruina la superficie de la pieza con protuberancias irregulares.
Tabla comparativa de las especies principales
| Especie | Velocidad de colonización | Densidad del micelio | Piel superficial | Tolerancia a contaminantes | Uso recomendado |
|---|---|---|---|---|---|
| Ganoderma lucidum (Reishi) | Media | Muy alta | Excelente, correosa | Alta | Pieles, objetos de diseño, superficies a la vista |
| Pleurotus ostreatus | Muy alta | Media | Buena | Muy alta | Prototipos, packaging, primeras pruebas |
| Trametes versicolor | Alta | Alta | Óptima, compacta | Alta | Paneles, elementos estructurales |
| Pleurotus eryngii | Alta | Alta | Buena | Media | Piezas densas, resistencia a compresión |
| Fomes fomentarius | Baja | Muy alta | Excepcional, corchosa | Media | Materiales tipo corcho, aislamiento |
| Hericium erinaceus | Media | Media | Escasa, algodonosa | Baja | Desaconsejado para uso estructural |
| Lentinula edodes (Shiitake) | Baja | Alta | Media, pigmentada | Media | Piezas decorativas, tiempos largos |
La elección para el principiante y la del profesional
Quien empieza debería usar Pleurotus ostreatus sin dudarlo. Perdona errores de humedad, tolera sustratos pasteurizados de manera aproximada, coloniza tan rápido que sofoca a la mayoría de los contaminantes y cuesta poco. No dará el acabado más bonito, pero dará un resultado, y para aprender esto cuenta más que todo.
Quien ya tiene dominio del ciclo y busca calidad de superficie pasa a Ganoderma lucidum, la cepa de referencia para todos los materiales miceliales a la vista: desarrolla una piel lisa, resistente y naturalmente pigmentada que ninguna otra especie iguala. Quien desee experimentar con esta especie encuentra en los productos a base de Reishi y en su respectivo micelio el punto de partida, mientras que para las primeras pruebas el micelio de Pleurotus sigue siendo la elección más económica y tolerante.
Cepas híbridas y selección asistida
Varios grupos de investigación están seleccionando cepas específicamente optimizadas para la manufactura, no para la producción alimentaria. Los criterios cambian radicalmente: se premia la densidad de la red hifal y la producción de quitina, no el rendimiento en cuerpos fructíferos. Algunas cepas experimentales de Ganoderma alcanzan valores de resistencia a la compresión superiores en un 60% respecto a las cepas comerciales de cultivo alimentario, en igualdad de sustrato.
La investigación en este campo es muy activa en centros como la universidad holandesa de Wageningen, tradicionalmente a la vanguardia en las ciencias agroalimentarias y en los biomateriales derivados de hongos.
5. Las tecnologías de impresión 3D compatibles con la biomasa viva
Una biomasa viva para impresión 3D, densa, abrasiva y rica en material particulado no puede pasar por un hotend de 0,4 milímetros. Toda la cadena de hardware de la impresión 3D convencional debe ser repensada, y la buena noticia es que no hace falta reinventar nada: las soluciones ya existen, tomadas en préstamo de la impresión cerámica, alimentaria y cementicia.
Direct Ink Writing (DIW) - el estándar de facto
El Direct Ink Writing, o extrusión directa de pastas a temperatura ambiente, es la técnica dominante. El material se carga en un depósito y se empuja a través de una boquilla mediante un pistón, un tornillo sin fin o aire comprimido. Es simple, robusto y perfectamente compatible con la supervivencia de las hifas.
| Sistema de empuje | Presión típica | Ventajas | Desventajas |
|---|---|---|---|
| Neumático (aire comprimido) | 2-8 bar | Económico, fácil de esterilizar, ningún estrés mecánico | Control del flujo impreciso, goteo |
| Pistón de tornillo motorizado | hasta 20 bar | Flujo preciso, retracción posible | Capacidad limitada por el depósito |
| Tornillo sin fin (auger) | variable | Alimentación continua, gestiona material particulado grueso | Corte mecánico en las hifas, limpieza compleja |
| Bomba peristáltica | 1-4 bar | Cero contacto, ideal para cultivos líquidos | Solo para pastas poco viscosas |
Impresión 3D de pórtico y de brazo robótico
Para piezas pequeñas y medianas en impresión 3D, la cinemática cartesiana clásica funciona muy bien. Más allá del medio metro cúbico entra en juego el brazo robótico de seis ejes, que permite extruir a lo largo de trayectorias no planares, es decir, depositando capas que siguen superficies curvas en lugar de planos horizontales. Esta capacidad no es un capricho estético: orientar los cordones a lo largo de las líneas isostáticas de solicitación aumenta la resistencia de la pieza hasta en un 40% en igualdad de masa.
Binder jetting biológico
Una variante de impresión 3D menos difundida pero prometedora invierte la lógica: en lugar de extruir una pasta, se extiende un lecho de polvo lignocelulósico seco y se deposita selectivamente, mediante cabezales de inyección, una suspensión de esporas o fragmentos hifales en solución nutritiva. La pieza se forma donde el micelio crece, y el polvo no colonizado se recupera y reutiliza. Es el enfoque con la mayor libertad geométrica en absoluto, capaz de realizar voladizos imposibles para la extrusión, pero requiere equipos especializados y una gestión del ambiente mucho más rigurosa.
Impresión híbrida y soportes sacrificiales
La frontera más interesante combina dos materiales en el mismo ciclo de impresión 3D: la tinta fúngica para las partes finales y un material sacrificial, típicamente un gel de agar, una cera de bajo punto de fusión o un hidrogel de alginato, para sostener voladizos y cavidades. Después de la colonización, el soporte se disuelve en agua tibia o se funde, dejando geometrías de otro modo irrealizables.
Especificaciones de hardware recomendadas
| Parámetro | Aficionado / prototipado | Laboratorio / pequeña serie | Producción industrial |
|---|---|---|---|
| Diámetro de boquilla | 3-6 mm | 2-8 mm | 8-25 mm |
| Altura de capa | 2-4 mm | 1,5-6 mm | 6-20 mm |
| Velocidad de impresión | 10-25 mm/s | 15-40 mm/s | 40-120 mm/s |
| Volumen de trabajo | 200×200×200 mm | 500×500×500 mm | > 2 m³ |
| Capacidad del depósito | 0,3-1 L | 2-10 L | 50-500 L continuos |
| Costo indicativo | 600-2.500 € | 4.000-20.000 € | 60.000-400.000 € |
El punto clave para quien evalúa una inversión: las impresoras para hongos no existen como categoría comercial por sí sola. Se construyen adaptando una impresora para cerámica o para pastas alimentarias, sustituyendo las partes en contacto con acero inoxidable o materiales esterilizables y añadiendo un control de la humedad ambiental. El costo de conversión de una máquina para cerámica de gama media ronda los 300-800 euros.
6. El proceso completo paso a paso
Describir el flujo de trabajo completo de la impresión 3D con hongos sirve para hacer evidente dónde se concentran los riesgos. En un ciclo que dura de media entre dos y tres semanas, los puntos críticos son solo cuatro, y quien los vigila correctamente lleva a casa un resultado utilizable en la gran mayoría de los intentos.
Fase 1 - Preparación y esterilización del sustrato
El sustrato destinado a la impresión 3D debe hidratarse hasta el contenido de agua objetivo y luego tratarse térmicamente. La pasteurización a 65-80 °C durante 60-90 minutos elimina a la mayoría de los competidores dejando una flora microbiana beneficiosa; la esterilización en autoclave a 121 °C durante 90-120 minutos lo aniquila todo pero deja un nicho ecológico vacío que cualquier espora extraña puede ocupar. Para la impresión 3D, la pasteurización intensa es casi siempre la mejor elección, porque la pasta permanecerá expuesta al aire durante toda la extrusión y una defensa microbiana residual es valiosa.
Fase 2 - Precolonización
Este paso preliminar a la impresión 3D a menudo se salta, y es un error. Inocular el sustrato y dejarlo colonizar parcialmente durante 3-6 días antes de preparar la tinta acorta drásticamente el tiempo en que la pieza impresa permanece vulnerable. El micelio ya está activo, no tiene que recuperarse de la fase de latencia, y reanuda su actividad en pocas horas tras la extrusión. La masa precolonizada se fragmenta luego mecánicamente: la fragmentación no daña al hongo, al contrario, multiplica los puntos de crecimiento apical.
Fase 3 - Mezclado de la tinta
Los hidrocoloides de la tinta para impresión 3D deben hidratarse por separado y aparte, en agua estéril, para evitar grumos que obstruyan la boquilla. Se unen luego a la biomasa precolonizada con un mezclado lento, a baja velocidad, para no calentar la masa. La temperatura de la tinta nunca debe superar los 35 °C: más allá de ese umbral la vitalidad cae rápidamente y por encima de los 45 °C la mayoría de las cepas mueren.
Fase 4 - Extrusión
La impresión 3D propiamente dicha es la fase más breve, a menudo menos de una hora incluso para piezas de buenas dimensiones. Debe llevarse a cabo en un ambiente limpio, con flujo laminar si está disponible, y con la pieza protegida inmediatamente después de la finalización. Cada minuto de exposición al aire no filtrado aumenta la probabilidad de contaminación.
Fase 5 - Incubación
La pieza que acaba de salir de la impresión 3D debe colocarse en una cámara de crecimiento a 24-28 °C, con una humedad relativa del 85-95%, y con un recambio de aire controlado. Después de 4-7 días la superficie aparece uniformemente blanca. Muchos protocolos prevén una reincubación: la pieza se extrae, la superficie se comprime ligeramente o se nebuliza y se vuelve a meter en la cámara durante 2-4 días más, obteniendo una piel externa notablemente más compacta.
Fase 6 - Detención del crecimiento y secado
La última fase del ciclo de impresión 3D es el secado: en horno a 55-70 °C durante 6-12 horas deshidrata la pieza, detiene el metabolismo y fija sus propiedades. Temperaturas superiores a 90 °C desnaturalizan por completo las proteínas y aumentan la rigidez a expensas de la tenacidad. La retracción dimensional en esta fase es de entre el 5 y el 15%, y es la razón por la que todo modelo debe ser sobredimensionado en la fase de diseño.
| Fase | Duración | Parámetro crítico | Riesgo principal |
|---|---|---|---|
| Preparación del sustrato | 4-8 horas | Temperatura y duración del tratamiento | Supervivencia de esporas competidoras |
| Precolonización | 3-6 días | Temperatura 24-26 °C | Colonización excesiva, pasta no extruible |
| Mezclado | 30-60 min | Temperatura < 35 °C | Grumos, sobrecalentamiento |
| Extrusión | 15-90 min | Presión constante | Obstrucción de la boquilla, colapso de capas |
| Incubación | 7-14 días | HR 85-95%, recambio de aire | Contaminación, fructificación precoz |
| Secado | 6-12 horas | Rampa térmica gradual | Grietas, deformaciones |
7. Propiedades mecánicas, térmicas y acústicas: los números reales
Sobre el rendimiento de la impresión 3D con micelio es necesaria la honestidad intelectual, porque el sector sufre de un entusiasmo comunicativo que a veces deja de lado los datos. Los compuestos miceliales no reemplazarán al acero ni al hormigón estructural. Compiten en cambio de manera absolutamente creíble con el poliestireno expandido, el corcho, los paneles de fibra de baja densidad y los embalajes de espuma plástica: un mercado que por sí solo vale decenas de miles de millones.
Comportamiento mecánico
Los compuestos de micelio obtenidos por impresión 3D son materiales celulares con un comportamiento típicamente elastoplástico en compresión: una fase elástica inicial, una meseta de deformación plástica para la absorción de energía y finalmente una densificación. Es exactamente la curva que hace que un material sea excelente para la absorción de impactos, y explica por qué el primer mercado comercial fue el del embalaje de protección.
| Propiedad | Compuesto micelial impreso | EPS (poliestireno) | Corcho expandido | MDF |
|---|---|---|---|---|
| Densidad (kg/m³) | 90-320 | 15-35 | 110-170 | 600-800 |
| Resistencia a la compresión (MPa) | 0,15-1,6 | 0,07-0,25 | 0,10-0,30 | 10-25 |
| Módulo elástico (MPa) | 3-70 | 2-12 | 4-20 | 2.000-4.000 |
| Resistencia a la flexión (MPa) | 0,2-1,2 | 0,2-0,5 | 0,3-0,6 | 18-40 |
| Conductividad térmica (W/mK) | 0,04-0,08 | 0,033-0,040 | 0,037-0,045 | 0,12-0,18 |
| Coef. de absorción acústica (500-2000 Hz) | 0,55-0,85 | 0,10-0,25 | 0,40-0,70 | 0,05-0,15 |
| Reacción al fuego | Carboniza, no gotea | Se funde y gotea | Carboniza | Arde |
| Fin de vida | Compostable 30-90 días | No biodegradable | Biodegradable lento | Residuo especial (colas) |
El comportamiento al fuego: una ventaja subestimada
Incluso el comportamiento al fuego de las piezas de impresión 3D sorprende: la quitina contiene nitrógeno, y los materiales nitrogenados tienden a formar una capa carbonosa protectora en caso de combustión en lugar de alimentar la llama. Los compuestos miceliales muestran picos de liberación de calor inferiores en un orden de magnitud respecto al poliestireno expandido y, sobre todo, no se funden ni producen gotas incendiadas, que en los materiales plásticos son la principal causa de propagación del incendio. Varias formulaciones alcanzan la clase de reacción al fuego B-s1,d0 con la adición de modestas cantidades de minerales.
El talón de Aquiles: el agua
El límite más serio de los artefactos de impresión 3D con hongos sigue siendo la sensibilidad a la humedad. Un compuesto micelial no tratado puede absorber entre el 40 y el 200% de su propio peso en agua en inmersión prolongada, perdiendo gran parte de su resistencia. Las contramedidas existen y funcionan: recubrimientos a base de ceras naturales, aceites secantes, bio-resinas de aceite de ricino, tratamientos de acetilación, o la selección de cepas de alta producción de hidrofobinas. Una pieza bien tratada supera sin problemas ciclos de condensación y humedad ambiental elevada, pero sigue siendo un material para aplicaciones protegidas, no para exposición directa a la intemperie.
8. Aplicaciones industriales: construcción, packaging, diseño, moda
El paso de la impresión 3D con hongos del laboratorio al mercado ya ha ocurrido en al menos tres sectores, mientras que en otros dos está en curso una experimentación avanzada. Vale la pena distinguir entre lo que ya se compra hoy y lo que aún es un prototipo, porque la confusión entre los dos planos es el principal motivo de escepticismo hacia el sector.
Embalaje de protección - mercado maduro
Es la aplicación más consolidada. Los embalajes de micelio sustituyen al EPS para electrónica, mobiliario, cristalería y cosmética de gama alta. La impresión 3D añade aquí una ventaja decisiva respecto al crecimiento en molde: elimina el costo y el tiempo del molde, haciendo económicamente sostenibles incluso lotes de unas pocas decenas de piezas. Para una empresa que envía productos personalizados o series limitadas, el punto de equilibrio se desplaza radicalmente.
Aislamiento y componentes de construcción - mercado emergente
Paneles aislantes, bloques no portantes, elementos acústicos y rellenos para cámaras representan el segmento de más rápido crecimiento. La ventaja de la impresión 3D es la posibilidad de producir paneles con geometría interna variable (celdas más densas donde se necesita resistencia, más abiertas donde se necesita aislamiento) y con encajes a medida para cada obra. Proyectos arquitectónicos experimentales como columnas, bóvedas y pabellones enteramente miceliales ya han demostrado la viabilidad estructural a escala real, aunque en configuraciones de pura compresión.
Diseño, mobiliario y objetos - mercado activo
Lámparas, asientos, paneles decorativos, jarrones, urnas funerarias biodegradables: el sector del diseño ha adoptado el material con entusiasmo porque la textura del micelio maduro es visualmente inimitable y comunica inmediatamente el valor ambiental del producto. Es también el segmento en el que el mayor precio por kilogramo hace sostenibles los largos tiempos de producción.
Moda y cueros alternativos - mercado en fase de escalado
Los cueros de micelio representan el segmento con mayor atención mediática e inversiones. Aquí, la impresión 3D juega un rol particular: permite producir directamente la pieza conformada (una pala de zapato, un panel de bolso) evitando el desperdicio de corte que en la marroquinería tradicional supera fácilmente el 25% del material.
Aplicaciones emergentes y de frontera
- Electrónica biodegradable - sustratos para circuitos temporales, sensores ambientales de un solo uso, baterías de degradación programada.
- Filtración y remediación - estructuras impresas de alta superficie específica para micofiltración de aguas contaminadas por hidrocarburos o metales pesados.
- Agricultura - macetas, discos de acolchado y soportes para trasplante que se degradan en el suelo liberando nutrientes.
- Aeroespacial - estructuras de hábitat cultivables in situ, objeto de estudios realizados también por la NASA en el marco de la llamada micotectura.
- Médico y tisular - andamios a base de quitosano fúngico para regeneración ósea y apósitos avanzados.
| Sector | Madurez | Ventaja de la impresión 3D | Obstáculo principal |
|---|---|---|---|
| Embalaje | Comercial | Sin molde, lotes mínimos | Costo por pieza en altos volúmenes |
| Construcción | Piloto avanzado | Geometrías optimizadas, encajes a medida | Certificaciones y durabilidad |
| Diseño y mobiliario | Comercial | Pieza única, formas complejas | Percepción de fragilidad |
| Moda | Escalado | Cero desperdicio de corte | Uniformidad del espesor |
| Electrónica | Investigación | Integración de conductores | Estabilidad dimensional |
| Espacio | Investigación | Producción in situ, masa de lanzamiento reducida | Ambiente controlado necesario |
9. Impacto ambiental y análisis del ciclo de vida
La sostenibilidad de un material de impresión 3D no se evalúa con un adjetivo, sino con un balance. El análisis del ciclo de vida (ACV) compara emisiones, energía y efectos en todo el recorrido, desde la materia prima hasta la eliminación. En el caso de los compuestos miceliales de impresión 3D, el balance es favorable, pero no por las razones que el sentido común sugiere.
De dónde viene la ventaja
El beneficio ambiental de la impresión 3D con micelio no deriva del hecho de que el material sea natural. Deriva de tres elementos cuantificables: la materia prima es un residuo que de otro modo sería quemado o compostado con emisiones propias, la polimerización ocurre a temperatura ambiente, sin aporte térmico industrial, y la fase de uso no comporta la liberación de compuestos orgánicos volátiles. La energía del proceso se concentra casi enteramente en dos puntos (el tratamiento térmico del sustrato y el secado final) que juntos representan más del 80% del consumo total. Quien quiera reducir la huella de su proceso debe trabajar ahí, no en otro lugar.
| Indicador | Compuesto micelial | EPS | Poliuretano expandido | Cartón ondulado |
|---|---|---|---|---|
| Emisiones GWP (kg CO₂eq/kg) | 0,3-1,2 | 2,5-3,8 | 3,5-5,5 | 0,8-1,4 |
| Energía primaria (MJ/kg) | 10-28 | 85-105 | 95-130 | 22-32 |
| Agua de proceso (L/kg) | 4-12 | 15-25 | 20-40 | 30-60 |
| Materia prima | Residuo agrícola | Petróleo | Petróleo | Madera virgen + reciclaje |
| Fin de vida óptimo | Compostaje doméstico | Reciclaje mecánico limitado | Incineración | Reciclaje de papel |
| Microplásticos al final de su vida | Ninguno | Elevados | Elevados | Ninguno |
El secuestro de carbono y sus límites honestos
Un artefacto micelial que sale de la impresión 3D contiene carbono que era atmosférico hasta hace pocas temporadas, fijado por la planta que produjo la paja o la madera. Si la pieza permanece en servicio durante años, ese carbono está temporalmente inmovilizado. Es un secuestro real pero temporal, y debe contabilizarse como tal: en el momento del compostaje, el carbono vuelve a la atmósfera. La ventaja climática efectiva reside en la sustitución de un material fósil, no en el almacenamiento en sí.
Economía circular local
Un aspecto poco discutido de la impresión 3D con hongos es el impacto territorial. Una planta de producción puede funcionar con residuos recogidos en un radio de 50 kilómetros: orujo de una almazara, paja de una explotación cerealista, aserrín de una carpintería, posos de café de la restauración. Y el sustrato agotado al final del ciclo, rico en nitrógeno y ya parcialmente degradado, es un excelente enmienda agrícola. El ciclo se cierra sin salir del territorio, algo que ninguna cadena de suministro de plástico puede ofrecer.
Para profundizaciones científicas sobre los biomateriales y las metodologías de evaluación ambiental, la sección dedicada de Nature sobre biomateriales recoge la literatura revisada por pares más actualizada del sector.
10. El mercado: datos, proyecciones y actores principales
Detrás del interés por la impresión 3D con materiales fúngicos hay números económicos concretos, impulsados por una combinación de presión normativa sobre los plásticos de un solo uso, objetivos de descarbonización empresarial y demanda de los consumidores. Vale la pena leerlos con atención, distinguiendo el mercado de los materiales miceliales en su conjunto del mercado, más pequeño, de la sola manufactura aditiva aplicada.
Dimensiones y crecimiento estimados
| Segmento | Valor estimado 2024 | Proyección 2030 | TCAC estimado |
|---|---|---|---|
| Materiales a base de micelio (global) | ~2.900 M $ | ~8.500 M $ | 19-22% |
| Embalajes de micelio | ~700 M $ | ~2.400 M $ | 21-25% |
| Cueros alternativos de hongos | ~500 M $ | ~2.000 M $ | 25-30% |
| Construcción y aislamiento micelial | ~300 M $ | ~1.300 M $ | 26-30% |
| Impresión 3D con biomateriales vivos | ~100 M $ | ~700 M $ | 35-42% |
Nota metodológica: las estimaciones de mercado varían sensiblemente entre las sociedades de análisis en función de los límites de segmento adoptados. Los valores anteriores son medianas indicativas de múltiples fuentes públicas y deben usarse como orden de magnitud, no como dato puntual.
Por qué el segmento de la impresión 3D crece más rápido
La tasa de crecimiento más elevada del subsegmento aditivo tiene una explicación económica precisa. La producción en molde tiene costos fijos altos y costos variables bajos: solo conviene en grandes volúmenes idénticos. La impresión 3D tiene costos fijos casi nulos y costos variables más altos: conviene en volúmenes bajos y productos diferenciados. Dado que la demanda de embalajes y componentes personalizados está creciendo mucho más rápido que la de productos estandarizados, el segmento aditivo intercepta la parte más dinámica de la demanda.
Estructura de la cadena de suministro
La cadena de suministro de la impresión 3D con biomateriales fúngicos se articula en cinco eslabones, cada uno con dinámicas competitivas propias:
- Proveedores de cepas e inóculo: laboratorios de micología, bancos de cepas, productores de spawn. Eslabón de bajo capital pero de alto valor de know-how.
- Proveedores de sustrato: empresas agrícolas, almazaras, aserraderos, tostaderos. A menudo ceden el residuo a costo cero o negativo.
- Productores de formulaciones: quienes desarrollan y venden tintas listas para usar. Segmento naciente, alto potencial de margen.
- Constructores de máquinas: ningún actor dedicado, mercado dominado por quienes adaptan impresoras para cerámica y cemento.
- Transformadores y marcas: quienes producen el artefacto final y lo llevan al cliente.
La conveniencia económica real
Una comparación de costos para un embalaje de protección a medida de 500 gramos, en producción de serie limitada:
| Concepto | EPS con molde | Micelio en molde | Micelio con impresión 3D |
|---|---|---|---|
| Costo del molde (amortizado en 200 uds) | 12,00 €/ud | 7,50 €/ud | 0,00 €/ud |
| Materia prima | 0,55 €/ud | 0,35 €/ud | 0,45 €/ud |
| Energía de proceso | 0,30 €/ud | 0,60 €/ud | 0,65 €/ud |
| Mano de obra | 0,20 €/ud | 1,10 €/ud | 1,40 €/ud |
| Tiempo de entrega | 4-6 semanas | 4-6 semanas | 2-3 semanas |
| Total para 200 piezas | 13,05 €/ud | 9,55 €/ud | 2,50 €/ud |
| Total para 20.000 piezas | 1,17 €/ud | 2,13 €/ud | 2,50 €/ud |
La inversión es evidente y define exactamente el posicionamiento de la tecnología: por debajo de unos pocos miles de piezas, la impresión 3D aditiva domina; por encima de ese umbral, el moldeo sigue siendo imbatible. No es una tecnología que sustituye a las otras, es una tecnología que abre una franja de mercado antes no atendida.
11. Imprimir con hongos en casa: guía para aficionados y cultivadores
Esta es la sección que más interesa a quienes ya cultivan. La buena noticia es que el salto del cultivo a la impresión con hongos es mucho más corto de lo que parece, y la primera prueba significativa se puede hacer con menos de trescientos euros de equipo adicional, o con cero euros si se acepta imprimir a mano con una manga pastelera.
El recorrido en tres niveles
Nivel 1 - Extrusión manual, la impresión 3D sin impresora (0-50 €)
Antes de comprar cualquier máquina, la prueba que hay que hacer es esta: preparar la tinta, cargarla en una manga pastelera con boquilla de 6-8 milímetros y extruir a mano una forma simple: un cilindro hueco, un cuenco, una espiral. En una tarde se aprende más sobre la reología de la propia pasta que leyendo diez artículos, y se entiende inmediatamente si la humedad es correcta: si el cordón se desparrama, hay demasiada agua; si se desgarra, hay muy poca.
Nivel 2 - Impresora con extrusor de jeringa (150-600 €)
Se parte de una impresora FDM económica y se sustituye el hotend por un extrusor de jeringa motorizado, disponible como kit o realizable con un husillo trapezoidal, un motor NEMA 17 y una jeringa de 60 ml. Volumen útil limitado pero suficiente para objetos de hasta 15 centímetros. La jeringa debe esterilizarse entre un uso y otro.
Nivel 3 - Sistema neumático con depósito (600-2.500 €)
Un depósito presurizado de acero inoxidable de 1-3 litros, un compresor silencioso con regulador de precisión y una electroválvula comandada por la placa de la impresora. Es la configuración que permite piezas de tamaño real y ciclos de impresión 3D continuos, y sigue siendo perfectamente accesible para un laboratorio amateur bien equipado.
Lista de verificación del equipo
| Equipo | Indispensable | Alternativa económica |
|---|---|---|
| Olla a presión o autoclave | Sí | Pasteurización en bidón con agua caliente |
| Micelio sobre grano o aserrín | Sí | Autoproducción a partir de cultivo en agar |
| Campana de flujo laminar | No | Caja de aire estático (Still air box) en caja de plástico transparente |
| Cámara de incubación | Sí | Armario aislado con cable calefactor y termostato |
| Higrómetro y termómetro digitales | Sí | - |
| Balanza de precisión 0,1 g | Sí | - |
| Mezclador planetario | No | Amasadora de cocina a baja velocidad |
| Deshidratador u horno ventilado | Sí | Horno doméstico con puerta entreabierta |
La parte micológica del equipo (inóculo, sustratos, materiales de consumo para la esterilización) es la misma del cultivo tradicional: quien se equipa puede partir de las herramientas para el cultivo de hongos e integrarlas progresivamente con la parte mecánica.
El primer proyecto recomendado
Un portalápices cilíndrico de pared única, de 10 centímetros de alto, 8 de diámetro, 8 mm de espesor de pared. Razones por las que es el proyecto ideal: ningún voladizo, sección constante que favorece una colonización uniforme, espesor suficiente para que el micelio tenga masa que colonizar pero no tanto como para crear anaerobiosis en el centro, tiempos de impresión 3D breves y resultado inmediatamente evaluable a simple vista. Quien logra terminar esta pieza sin contaminaciones ya ha dominado todo el proceso y puede pasar a geometrías complejas.
Registrar los datos: la práctica que marca la diferencia
Cada intento de impresión 3D debe documentarse con seis datos: composición exacta en gramos, humedad total calculada, cepa y lote de inóculo, temperatura y humedad de incubación, tiempo de colonización completa, resultado. Después de diez ciclos documentados se tiene información sobre el propio entorno que ningún artículo puede proporcionar, porque cada laboratorio (y cada casa) tiene una flora microbiana y un microclima propios.
12. Errores frecuentes y cómo evitarlos
En la práctica diaria, la mayoría de los fracasos en la impresión 3D con tintas fúngicas se concentran en un número sorprendentemente reducido de causas recurrentes. Conocerlas de antemano reduce drásticamente el número de intentos necesarios para llegar a un resultado sólido.
Diagnóstico por síntoma
| Síntoma observado | Causa más probable | Corrección |
|---|---|---|
| Las capas se desparraman y la pieza pierde altura | Esfuerzo de fluencia insuficiente, demasiada agua | Reducir el agua un 3-5%, aumentar la xantana un 0,2-0,3% |
| El filamento se interrumpe a tramos | Granulometría demasiado gruesa o pasta demasiado densa | Tamizar la carga, aumentar el agua o el diámetro de la boquilla |
| Boquilla que se atasca repetidamente | Grumos de hidrocoloide no hidratado | Prehidratar por separado los hidrocoloides, filtrar |
| Moho verde en la superficie después de 3-5 días | Trichoderma, tratamiento térmico insuficiente | Prolongar la pasteurización, aumentar la cuota de inóculo |
| Olor ácido o a alcantarilla, pasta viscosa | Contaminación bacteriana por anaerobiosis | Reducir la humedad, aumentar la porosidad y el recambio de aire |
| Colonización solo externa, centro crudo | Sección demasiado gruesa, oxígeno ausente en el centro | Rediseñar con relleno celular, máx. 25 mm de espesor macizo |
| Grietas después del secado | Rampa térmica demasiado rápida | Secar en dos fases: 40 °C durante 4 h, luego 60-65 °C |
| Primordios y pequeños hongos en la superficie | Choque térmico o lumínico, cepa demasiado reactiva | Mantener temperatura constante y oscuridad, cambiar de cepa |
| Pieza colonizada pero desmenuzable | Sustrato demasiado degradado o cepa poco densa | Reducir nutrientes fáciles, acortar la incubación, cambiar de cepa |
Los tres errores conceptuales más costosos
Primero: tratar la tinta como un material inerte: una pasta preparada y dejada reposar dos días no es la misma pasta: el micelio ha consumido nutrientes, producido CO₂ y modificado la viscosidad. La tinta fúngica tiene una ventana de imprimibilidad de pocas horas, tras las cuales se convierte en un material diferente.
Segundo: diseñar con la mentalidad del plástico: un modelo pensado para PLA, con paredes de 2 milímetros y detalles finos, es inservible. Espesores mínimos de 6-8 milímetros, radios de empalme generosos, voladizos por debajo de los 30 grados y ningún detalle por debajo de los 3 milímetros: son las restricciones reales y deben aceptarse desde el CAD.
Tercero: subestimar la retracción: la contracción del 5-15% durante el secado no es uniforme ni isótropa: es mayor a lo largo del eje vertical de deposición. Quien diseña acoplamientos o encajes debe prever una compensación diferenciada por eje, determinada experimentalmente sobre su propia formulación.
13. Seguridad, higiene y marco normativo
Trabajar con la impresión 3D de organismos vivos conlleva responsabilidades que la manufactura tradicional no conoce. Ninguno de los riesgos es grave si se gestiona, pero todos se vuelven problemáticos si se ignoran, y quien pretende pasar del hobby a una actividad comercial debe enfrentar también un marco regulatorio en evolución.
Riesgos para el operador
En la impresión 3D con tinta fúngica, el riesgo principal no proviene de los hongos que se pretende cultivar, sino de las esporas en general y de los contaminantes. La exposición repetida a altas concentraciones de esporas fúngicas puede causar sensibilización respiratoria y, en sujetos predispuestos, alveolitis alérgica extrínseca. La protección es simple y eficaz: mascarilla FFP2 o FFP3 durante la manipulación del inóculo y al abrir las cámaras de incubación, ventilación de los locales, y nunca dejar que las piezas fructifiquen en ambientes cerrados y frecuentados.
Los mohos contaminantes merecen una nota específica: Aspergillus y algunas especies de Penicillium pueden producir micotoxinas y deben tratarse con cautela. Una pieza visiblemente contaminada con mohos verdes o negros no debe abrirse en un ambiente cerrado ni cepillarse: se sella en una bolsa y se elimina.
Buenas prácticas de laboratorio
- Separar físicamente el área de inoculación de la de incubación y de la de secado.
- Desinfectar superficies y herramientas con alcohol isopropílico al 70% antes y después de cada sesión.
- No reutilizar nunca agua de condensación o residuos de pastas anteriores.
- Eliminar las piezas contaminadas en bolsas selladas, nunca en el compost doméstico activo.
- Llevar un registro de los lotes: cepa, fecha, resultado. Es útil técnicamente e indispensable si algún día se necesita una trazabilidad formal.
El marco normativo europeo
Un artefacto de impresión 3D terminado, seco y biológicamente inactivo no se clasifica como organismo vivo y circula como cualquier otro bien. Las cuestiones normativas conciernen más bien a tres ámbitos distintos. Para el contacto alimentario rigen el Reglamento (CE) 1935/2004 y las respectivas pruebas de migración, que los compuestos miceliales pueden superar pero requieren una validación específica por formulación. Para la construcción se necesitan pruebas de reacción al fuego según la norma EN 13501-1 y el marcado CE donde sea aplicable. Para las declaraciones de compostabilidad es necesaria la conformidad con la norma EN 13432, con certificación emitida por un organismo acreditado: la afirmación "biodegradable" sin certificado es, desde el punto de vista publicitario, una afirmación de riesgo.
Quienes producen y comercializan deben además considerar la directiva sobre productos de plástico de un solo uso, que creó precisamente el espacio de mercado en el que se insertan estos materiales, y las reglas sobre las afirmaciones ambientales, cada vez más severas sobre el greenwashing.
14. Límites actuales y desafíos abiertos de la investigación
Un artículo que presentara la impresión 3D con hongos como algo ya resuelto no haría un favor a nadie. Los problemas abiertos son reales, son conocidos por la comunidad científica y definen la agenda de los próximos años. Enumerarlos con precisión es la mejor manera de entender a dónde llegará la tecnología y a dónde no llegará.
Reproducibilidad
Es el problema número uno de la impresión 3D con biomateriales vivos. Dos piezas idénticas impresas con la misma formulación y la misma cepa, con dos semanas de diferencia, pueden diferir en sus propiedades mecánicas en un 20-30%. Las causas son biológicas: variabilidad del inóculo, deriva genética de las cepas repicadas demasiadas veces, microvariaciones ambientales. La respuesta industrial pasa por bancos de cepas congeladas, inóculo estandarizado en cultivo líquido y cámaras de incubación con control activo de CO₂ además de temperatura y humedad.
Tiempos de producción
Dos semanas entre la impresión 3D y la pieza terminada son incompatibles con muchas lógicas productivas. Las líneas de investigación para acortar el ciclo apuntan a cepas de crecimiento acelerado, inóculo de altísima densidad, y al uso de gradientes térmicos que empujen la colonización más allá de las tasas naturales. Objetivo declarado de varios grupos: llevar el ciclo completo por debajo de los cinco días en pocos años.
Resistencia mecánica y a la humedad
Los límites descritos en la sección sobre las propiedades siguen siendo la restricción principal para la expansión hacia aplicaciones estructurales. Los caminos recorridos son tres: hibridación con fibras largas de lino, cáñamo o basalto; tratamientos superficiales con biopolímeros; e ingeniería de la microestructura mediante impresión 3D de densidad variable, que concentra el material donde se necesita.
Escalabilidad y logística de la tinta
Una tinta viva para impresión 3D no se puede almacenar en un almacén ni enviar a larga distancia. Esto obliga a un modelo productivo distribuido, con preparación in situ, que es fascinante conceptualmente pero complejo industrialmente. La solución más prometedora es la separación entre un componente seco estable (carga, hidrocoloides, nutrientes) que se puede enviar a cualquier parte, y un inóculo fresco producido localmente, para unir poco antes de la impresión.
Estandarización y caracterización
Aún no existen normas técnicas dedicadas a los compuestos miceliales. Las pruebas se adaptan de las de espumas poliméricas o paneles de madera, con resultados no siempre comparables entre un laboratorio y otro. La creación de protocolos compartidos es una condición previa para la adopción industrial a gran escala, y varios comités técnicos europeos están trabajando en ello.
15. El futuro: materiales vivos, arquitectura y espacio
Las direcciones de investigación más ambiciosas de la impresión 3D biológica no conciernen a la mejora incremental de lo que ya existe, sino a un cambio de paradigma: dejar de considerar el micelio un aglutinante temporal que hay que matar al final del proceso y empezar a diseñar objetos que permanecen vivos durante toda su vida útil.
Materiales vivos diseñados
Un panel realizado con impresión 3D y mantenido en condiciones de vitalidad puede, en principio, reparar autónomamente una grieta recolonizándola, o adaptar su propia densidad en respuesta a solicitaciones recurrentes. El concepto de mantenimiento cambia de naturaleza: no se sustituye el componente, se alimenta. Los problemas a resolver son enormes (control del crecimiento, suministro de agua, prevención de la fructificación, seguridad sanitaria), pero los primeros prototipos de autorreparación funcional ya han sido demostrados en el laboratorio.
Bioinformática y sensores
Las redes producidas con impresión 3D tienen otra propiedad curiosa: el micelio conduce señales eléctricas y su actividad electrofisiológica varía de manera medible en respuesta a la humedad, la luz, las sustancias químicas y los estímulos mecánicos. Algunos grupos de investigación están explorando el uso de redes miceliales impresas como sensores distribuidos de muy bajo costo energético, o incluso como sustratos para el procesamiento no convencional. Es investigación exploratoria, lejos de aplicaciones prácticas, pero indicativa de la dirección.
Arquitectura cultivada
La idea de edificios cuyos componentes no portantes se cultivan en el lugar, con sustratos recogidos en un radio de pocos kilómetros e impresión 3D en la obra, ya ha sido demostrada en pabellones experimentales e instalaciones temporales. El camino hacia la construcción permanente pasa necesariamente por la certificación y la durabilidad, pero para estructuras temporales, montajes, pabellones expositivos y arquitectura de emergencia, el potencial ya es concreto hoy.
Micotectura espacial
Incluso fuera de la Tierra, la impresión 3D con hongos tiene una lógica precisa: llevar material de construcción más allá de la órbita terrestre cuesta cifras prohibitivas. Llevar en cambio esporas en un vial y cultivar las estructuras con agua y residuos orgánicos disponibles in situ cambia completamente la ecuación. La investigación sobre hábitats miceliales extraterrestres es financiada por agencias espaciales y prevé estructuras que crecen en forma compacta, se expanden y se consolidan en una sola operación. El micelio ofrece además, gracias a la melanina producida por algunas especies, un blindaje contra la radiación ionizante superior al de muchos materiales sintéticos en igualdad de masa.
Qué esperar de manera realista en los próximos cinco años
| Desarrollo esperado | Probabilidad | Impacto en el sector |
|---|---|---|
| Tintas fúngicas comerciales estandarizadas en kits | Muy alta | Baja la barrera de entrada para aficionados y estudios de diseño |
| Impresoras convertidas vendidas como paquete listo | Alta | Nace la categoría comercial de las impresoras para hongos |
| Ciclo productivo por debajo de los 7 días | Alta | Desbloquea aplicaciones industriales en series medias |
| Normas técnicas dedicadas a los compuestos miceliales | Media | Condición necesaria para la construcción certificada |
| Materiales vivos autorreparantes comerciales | Baja | Cambio de paradigma, aún en fase de investigación |
16. Glosario técnico esencial
La terminología de la impresión 3D con biomateriales fúngicos mezcla micología e ingeniería de materiales, y la confusión léxica es una de las barreras más concretas para la comprensión. Aquí están los términos que aparecen con más frecuencia, explicados sin simplificaciones engañosas.
| Término | Definición |
|---|---|
| Micelio | Aparato vegetativo del hongo, red de hifas; es el verdadero organismo y el material estructural utilizado. |
| Hifa | Filamento micelial único, diámetro 2-10 µm, crecimiento apical. |
| Anastomosis | Fusión entre hifas adyacentes que crea la continuidad de la red. |
| Spawn / inóculo | Micelio propagado sobre un soporte (grano, aserrín, líquido) usado para iniciar la colonización. |
| Sustrato | Matriz lignocelulósica que nutre al hongo y constituye el cuerpo del material final. |
| Colonización | Fase en la que el micelio impregna el sustrato uniendo sus partículas. |
| Hidrofobinas | Proteínas fúngicas que forman la piel superficial hidrófuga del artefacto. |
| DIW | Direct Ink Writing, extrusión de pastas a temperatura ambiente; técnica base de la impresión 3D con hongos. |
| Reofluidificante (Shear-thinning) | Comportamiento por el cual la viscosidad disminuye bajo esfuerzo de cizallamiento; requisito para la imprimibilidad. |
| Esfuerzo de fluencia (Yield stress) | Esfuerzo mínimo necesario para que la pasta comience a fluir; determina la sujeción de las capas. |
| Compuesto micelial | Material formado por sustrato unido por micelio, generalmente inactivado al final del proceso. |
| Micotectura | Diseño arquitectónico con estructuras cultivadas a partir de hongos. |
| Pasteurización | Tratamiento térmico a 65-80 °C que reduce los competidores sin esterilizar completamente. |
| Primordio | Bosquejo de cuerpo fructífero; en la manufactura es un defecto que hay que evitar. |
17. Preguntas frecuentes (FAQ)
Las preguntas sobre la impresión 3D con tinta fúngica recopiladas aquí son las que aparecen con mayor frecuencia entre cultivadores, investigadores y aficionados que se acercan por primera vez a esta tecnología. Las respuestas son deliberadamente operativas.
¿Se necesita una impresora 3D especial para imprimir con hongos?No, pero se necesita una impresora que extruya pastas, no filamento. Las impresoras FDM domésticas no son adecuadas sin modificaciones. El camino más económico es sustituir el hotend por un extrusor de jeringa motorizado, o adaptar una impresora para cerámica. Las impresoras para hongos aún no existen como categoría comercial dedicada: se construyen adaptando máquinas para pastas. |
¿Qué hongos se usan para la tinta? ¿Se pueden recoger en el bosque?Se usan basidiomicetos de la pudrición blanca, principalmente Ganoderma lucidum, Pleurotus ostreatus y Trametes versicolor. No se usa el cuerpo fructífero recogido, sino el micelio propagado en cultivo puro. Aislar una cepa de un ejemplar silvestre es posible pero requiere técnicas estériles y da resultados mucho menos predecibles que una cepa seleccionada. |
¿Cuánto tiempo se necesita para obtener una pieza terminada?De 12 a 21 días para el ciclo completo. La impresión 3D en sí dura menos de una hora; el resto es preparación del sustrato (media jornada), precolonización (3-6 días), incubación (7-14 días) y secado (6-12 horas). |
¿El objeto impreso sigue creciendo o puede enmohecerse en casa?No, si se seca correctamente. El secado a 55-70 °C deshidrata el micelio y detiene el metabolismo de forma permanente. Una pieza bien secada y conservada en un ambiente seco es estable durante años. Si, en cambio, se moja y se deja húmeda durante mucho tiempo, puede desarrollar mohos como cualquier material orgánico. |
¿Qué resistencia tiene un objeto impreso con tinta a base de hongos?Comparable a un corcho expandido o a una espuma técnica: resistencia a la compresión entre 0,15 y 1,6 MPa según la densidad y la cepa. Es excelente para embalajes, aislamiento y objetos, no apto para elementos portantes sometidos a tracción o flexión elevada. |
¿Puedo usar mi sustrato agotado de cultivo como carga para la tinta?Solo parcialmente. El sustrato agotado ya está degradado y es pobre en nutrientes, por lo que el nuevo micelio lo coloniza mal y la pieza resulta desmenuzable. Puede emplearse hasta un 20-25% de la carga, mezclado con material fresco, para recuperar una parte sin comprometer el resultado. |
¿Cuál es el costo real para empezar a experimentar?Con extrusión manual con manga pastelera y equipo de cultivo ya poseído: menos de 50 euros en materiales de consumo. Con una impresora modificada con jeringa: 150-600 euros. Con un sistema neumático completo: 600-2.500 euros. El consejo es hacer al menos cinco pruebas manuales antes de comprar cualquier máquina. |
¿Cómo evito las contaminaciones durante la impresión 3D, que se produce al aire libre?Tres medidas en orden de eficacia: precolonizar el sustrato antes de preparar la tinta, para que el micelio arranque de inmediato; usar una cuota de inóculo elevada (10-15%); imprimir en un ambiente limpio y cubrir la pieza inmediatamente. La pasteurización intensa es preferible a la esterilización total porque deja una flora competitiva protectora. |
¿El objeto terminado es realmente compostable?Sí, si no contiene recubrimientos sintéticos. Una pieza no tratada se degrada en compostaje doméstico en 30-90 días. Si ha sido recubierta con resinas sintéticas, la compostabilidad decae. Para declararlo formalmente compostable se necesita la certificación EN 13432. |
¿Existen riesgos para la salud al trabajar con estos materiales?El riesgo principal es la exposición repetida a esporas, que puede causar sensibilización respiratoria. Se previene con mascarilla FFP2/FFP3 durante la inoculación y la apertura de las cámaras, y con una buena ventilación. Las piezas contaminadas con mohos verdes o negros deben sellarse y eliminarse sin manipularlas en ambientes cerrados. |
¿Puedo imprimir objetos destinados al contacto con alimentos?Técnicamente es posible, normativamente requiere pruebas de migración según el Reglamento (CE) 1935/2004 y una validación específica para la formulación utilizada. Para uso personal no hay prohibiciones, pero para la venta la validación es obligatoria. |
¿Cuál es la diferencia entre el crecimiento en molde y la impresión 3D con hongos?En el crecimiento en molde, el sustrato inoculado llena una forma rígida y coloniza dentro de ella: económico en grandes volúmenes idénticos, pero requiere un molde para cada geometría. En la impresión 3D, el material se deposita mediante una boquilla según un modelo digital: sin molde, formas libres y personalización total, con un costo unitario más alto pero competitivo por debajo de unos pocos miles de piezas. |
Una manufactura que se cultiva
La impresión 3D con tinta a base de hongos no es una curiosidad de feria ni una promesa vaga. Es una tecnología con un perímetro de aplicación definido, límites medibles, ventajas ambientales cuantificadas y una posición de mercado precisa: las series pequeñas y personalizadas, donde la manufactura tradicional es antieconómica y donde el impacto ambiental de los materiales fósiles es más difícil de justificar.
Pero hay un aspecto que va más allá del análisis técnico y es quizás el más interesante. Esta es la primera tecnología de fabricación en la que la ventaja competitiva reside en el conocimiento biológico, no en el mecánico. Quien sabe cómo se comporta un micelio, cómo se reconoce una contaminación desde el primer día, cómo se equilibra un sustrato y cómo se gestiona la humedad en una cámara de crecimiento posee competencias que no se compran junto con la máquina. Es una manufactura en la que el cultivador de hongos tiene más que enseñar al ingeniero que a la inversa.
Para quienes ya trabajan con hongos (por pasión, por investigación o por oficio), el siguiente paso no requiere inversiones dramáticas ni un cambio de identidad profesional. Requiere curiosidad, una tarde con una manga pastelera y la disposición a documentar diez intentos antes de considerar uno exitoso. El resto lo hace el hongo, como lo ha hecho durante cientos de millones de años, mucho antes de que alguien pensara en darle un archivo para seguir.
Este artículo ha sido desarrollado con el apoyo de la inteligencia artificial y posteriormente revisado, corregido y validado por el equipo técnico de NaturNext.eu, que garantiza su fiabilidad y conformidad con las fuentes oficiales.
El reino de los hongos es un universo en continua evolución, con nuevos descubrimientos científicos que emergen cada año sobre sus extraordinarios beneficios para la salud intestinal y el bienestar general. A partir de hoy, cuando veas un hongo, ya no pensarás solo en su sabor o apariencia, sino en todo el potencial terapéutico que encierra en sus fibras y sus compuestos bioactivos. ✉️ Mantente conectado - Suscríbete a nuestro boletín para recibir los últimos estudios sobre: La naturaleza nos ofrece herramientas extraordinarias para cuidar de nuestra salud. Los hongos, con su equilibrio único entre nutrición y medicina, representan una frontera fascinante que apenas estamos empezando a explorar. Continúa siguiéndonos para descubrir cómo estos organismos extraordinarios pueden transformar tu enfoque del bienestar.Continúa tu viaje en el mundo de los hongos