

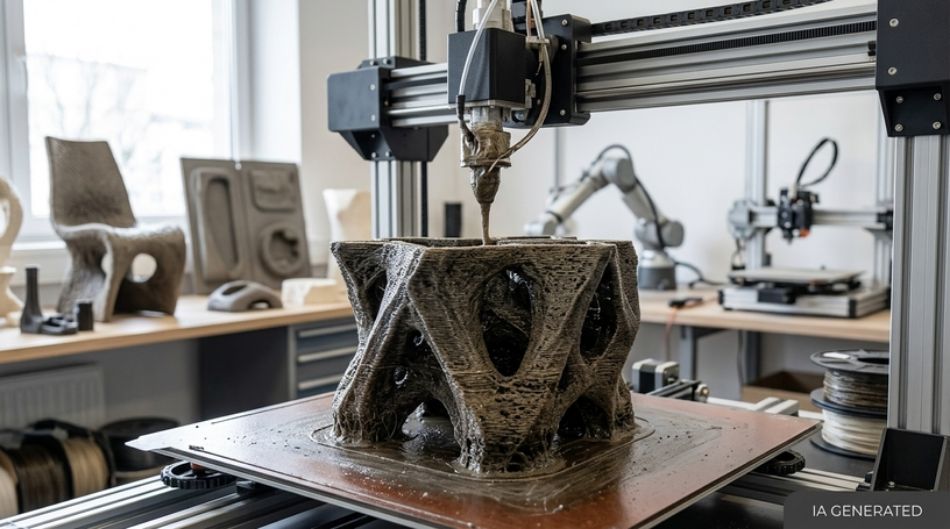
Seit über vier Jahrzehnten arbeitete der 3D-Druck fast ausschließlich mit inertem Material: erdölbasierte Polymere, Metallpulver, photopolymerisierbare Harze und technische Keramiken. Heute tritt etwas zutiefst anderes aus den Biotechnologie-Laboren und den Materialtechnik-Abteilungen auf der ganzen Welt hervor. Die Düse eines Druckers lagert nicht mehr nur geschmolzenen Kunststoff ab, sondern eine lebende, weißliche Paste, so dicht wie ein Brotteig, durchzogen von Pilzhyphen, die auch nach dem Druck weiterwachsen. Es ist der Beginn einer Fertigung, die keine Objekte baut, sondern sie kultiviert.
Die Tinte auf Pilzbasis stellt den Konvergenzpunkt dreier Disziplinen dar, die bis vor wenigen Jahren noch völlig unterschiedliche Sprachen sprachen: angewandte Mykologie, Materialrheologie und additive Fertigung. Das Ergebnis ist eine Klasse von Materialien, die Forscher als Living Materials (lebende Materialien) bezeichnen und die sich selbst reparieren können, landwirtschaftliche Abfälle ohne synthetische Kleber binden und am Ende ihres Lebenszyklus in den Boden zurückkehren, ohne Mikroplastik zu hinterlassen. Der 3D-Druck wird damit zum ersten Mal in seiner Geschichte zu einem biologischen und nicht nur mechanischen Prozess.
Dieser Artikel richtet sich an diejenigen, die Pilze wirklich kennen: Züchter, die jede Woche Substrate und Sterilisationen managen, Forscher, die die Physiologie des Myzels studieren, sowie Enthusiasten und Hobbyisten, die einen Keller oder einen Schrank in eine Pilzzucht verwandelt haben. Denn die Wahrheit, die in begeisterten Pressemitteilungen oft verschwiegen wird, lautet: Der schwierige Teil des 3D-Drucks mit Pilzen ist nicht der Drucker: Es ist der Pilz. Wer einen Stamm auswählen, ein Substrat vorbereiten, eine Kontamination erkennen und die Inkubationsfeuchtigkeit steuern kann, besitzt bereits 80 % der erforderlichen Kompetenzen. Der Rest ist lernbar.
In den folgenden Abschnitten werden wir sehen, wie man eine funktionierende Pilztinte formuliert, welche Stämme die besten Ergebnisse liefern, welche 3D-Druck-Technologien mit lebender Biomasse kompatibel sind, welche mechanischen Eigenschaften realistisch erreichbar sind, was Marktdaten und Lebenszyklusanalysen sagen, und vor allem, wie man mit zugänglicher Ausrüstung zu Hause oder in einem kleinen Labor mit dem Experimentieren beginnen kann. Mit Daten, Tabellen, überprüfbaren Zahlen und operationellen Protokollen, nicht mit Versprechungen.
In diesem Artikel...
1. Was ist 3D-Druck mit Tinte auf Pilzbasis
Bevor wir in die technischen Details gehen, sollten wir ein weit verbreitetes Missverständnis aus dem Weg räumen: Wenn wir von 3D-Druck mit Pilzen sprechen, drucken wir nicht den Fruchtkörper, also den Pilz, den wir im Wald oder in den Zuchträumen sammeln. Wir drucken das Myzel, den vegetativen Apparat, das Netzwerk unterirdischer Fäden, das den eigentlichen Organismus bildet. Der Hut ist nur das Fortpflanzungsorgan, das Äquivalent einer Blüte. Das Strukturmaterial ist alles, was sich darunter befindet.
Die operationale Definition
Der 3D-Druck mit Pilztinte ist ein additives Fertigungsverfahren, bei dem eine Paste aus lignozellulosischer Biomasse, Wasser, rheologischen Additiven und lebendem Pilzmyzel Schicht für Schicht nach einem digitalen Modell extrudiert und anschließend unter kontrollierten Bedingungen inkubiert wird. Während der Inkubation kolonisieren die Hyphen das Objekt, dringen in die Fasern des Substrats ein und verbinden sie miteinander durch ein Netzwerk aus Chitin und Glucanen. Am Ende wird das Stück getrocknet oder thermisch behandelt, um das biologische Wachstum zu stoppen.
Der wesentliche Unterschied zu jeder anderen 3D-Drucktechnik besteht darin, dass das Stück, das gerade aus dem Drucker kommt, nicht das fertige Stück ist. Es ist ein biologisches Halbzeug. Das Objekt erhält seine mechanischen Eigenschaften in den folgenden Tagen durch einen Prozess, den kein Bediener direkt steuert, sondern den man nur über Temperatur, Feuchtigkeit und Sauerstoffverfügbarkeit lenken kann. Es ist eine Fertigung, die Geduld erfordert.
Die drei technologischen Generationen
Die Entwicklung des Sektors lässt sich in drei aufeinanderfolgende Phasen einteilen, von denen jede ein höheres Maß an formaler Freiheit bietet als die vorherige.
| Generation | Zeitraum | Technik | Hauptlimitierung |
|---|---|---|---|
| 1. - Wachstum in der Form | 2007-2015 | Inokuliertes Substrat, gegossen in starre Formen | Einfache Formen, Formkosten, keine Personalisierung |
| 2. - Direkte Extrusion | 2016-2021 | Lebende Paste aus der Düse extrudiert, freie Geometrien | Kollaps der Schichten, begrenzte Höhen, Schrumpfung beim Trocknen |
| 3. - Hybrider und programmierter 3D-Druck | 2022-heute | Multi-Material-Tinten, opferbare Stützstrukturen, orientiertes Wachstum | Reproduzierbarkeit im industriellen Maßstab, Inkubationszeiten |
Heute befinden wir uns voll und ganz in der dritten Generation, in der der 3D-Druck dem Myzel nicht nur eine Form gibt, sondern die Wachstumsrichtung selbst plant, indem er die Hyphen entlang der Lastlinien des Bauteils ausrichtet. Es ist der Übergang vom Material zum biologischen Metamaterial.
Warum gerade jetzt
Drei unabhängige technologische Faktoren sind im selben Zeitraum zur Reife gelangt. Der erste ist die Verfügbarkeit kostengünstiger Schneckenextruder (Pellet-Extruder), die hochviskose Pasten mit grobem Partikelmaterial verarbeiten können, was früher ausschließlich der Keramikindustrie vorbehalten war. Der zweite ist die Verbreitung selektierter und zertifizierter Stämme mit deutlich höheren Kolonisierungsgeschwindigkeiten und einer viel größeren Toleranz gegenüber Kontaminationen als bei Wildstämmen. Der dritte ist der regulatorische und wirtschaftliche Druck auf Einwegmaterialien, der eine Technologie, die vor zehn Jahren noch eine akademische Kuriosität war, finanziell interessant gemacht hat.
Hinzu kommt ein nicht zu unterschätzendes kulturelles Element: Die Gemeinschaft der Pilzzüchter ist enorm gewachsen und bringt praktisches Wissen über Sterilisation, Inokulation und Feuchtigkeitsmanagement mit, das genau dem entspricht, was der Pilzdruck erfordert. Ein Hobbyist, der regelmäßig Austernpilze auf pasteurisiertem Substrat produziert, hat, ohne es zu wissen, einen enormen Vorteil gegenüber einem Maschinenbauingenieur, der sich dem Thema über die Materialwissenschaft nähert. Wer diese Grundlagen aufbauen möchte, kann mit einem Pilzzucht-Kit beginnen und den gesamten Zyklus kennenlernen, bevor er zur Extrusion übergeht.
2. Biologie des Myzels: Warum es als Strukturmaterial funktioniert
Um zu verstehen, warum ein Pilz im 3D-Druck einen synthetischen Kleber ersetzen kann, muss man einen Blick auf seine mikroskopische Architektur werfen. Es ist kein Zufall und kein glücklicher Umstand: Das Myzel hat sich genau für diese Aufgabe entwickelt, nämlich heterogene organische Materie zu durchdringen und sie zusammenzuhalten, während es sie verdaut.
Hyphen, Septen und dreidimensionale Netzwerke
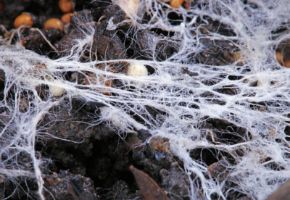
Das Material, das beim 3D-Druck aus der Düse kommt, besteht aus Hyphen, zylindrischen Fäden mit einem Durchmesser von 2 bis 10 Mikrometern, die an der Spitze mit Geschwindigkeiten von 0,1 bis 6 Millimetern pro Stunde wachsen, abhängig von Art und Temperatur. Jede Hyphe verzweigt sich dichotom und anastomosiert, das heißt, sie verschmilzt mit benachbarten Hyphen und bildet so ein kontinuierliches Netzwerk und nicht einfach ein Bündel paralleler Fasern. Diese Kontinuität ist der physikalische Grund, warum ein Myzel-Verbundwerkstoff Lasten besser verteilt als eine Platte aus verklebten Fasern.
In einem Kubikzentimeter eines gut kolonisierten Substrats schätzt man zwischen 500 und 2.000 laufende Meter Hyphen. Das ist eine enorme Austauschfläche und aus mechanischer Sicht eine Verbindungsdichte, die kein industrielles Mischverfahren bei diesem energetischen Aufwand replizieren könnte.
Die Zellwand: Chitin, Glucane und Proteine
Die Wand der Hyphen ist ein eigenständiger Naturverbundwerkstoff. Chitin, ein stickstoffhaltiges Polysaccharid, das mit dem des Exoskeletts von Arthropoden identisch ist, bildet kristalline Mikrofibrillen mit einem theoretischen Elastizitätsmodul von etwa 150 GPa, höher als das von Aluminium. Diese Mikrofibrillen sind in eine amorphe Matrix aus Beta-Glucanen und Mannoproteinen eingebettet, die Zähigkeit und Verformungsfähigkeit bietet. Es ist dieselbe Konstruktionslogik wie bei Stahlbeton, im nanometrischen Maßstab und bei Raumtemperatur ohne jegliche externe Energiezufuhr zusammengefügt.
| Wandbestandteil | % der Trockenmasse | Funktionelle Rolle |
|---|---|---|
| Chitin und Chitosan | 8-25% | Fibrilläre Verstärkung, Steifigkeit |
| Beta-1,3- und Beta-1,6-Glucane | 30-60% | Matrix, Zähigkeit, Haftung |
| Mannoproteine und Glykoproteine | 10-25% | Grenzfläche, Erkennung, Hydrophobie |
| Lipide und Hydrophobine | 2-8% | Wasserabweisung der Oberfläche |
| Asche und Mineralien | 1-5% | Variabel je nach Substrat |
Die Hydrophobine: Das Geheimnis der Oberflächenveredelung
Ein eigenes Kapitel verdienen die Hydrophobine, kleine amphipathische Proteine, die von filamentösen Pilzen ausgeschieden werden und sich an der Grenzfläche Luft-Wasser zu monomolekularen Filmen selbst assemblieren. Sie gehören zu den oberflächenaktivsten Molekülen, die in der Natur bekannt sind. Beim 3D-Druck mit Pilzen bestimmen die Hydrophobine die Außenhaut des Objekts: Wenn das Myzel die Oberfläche erreicht und auf Luft trifft, produziert es eine kompakte und leicht wasserabweisende Schicht, die als natürliches Finish fungiert und die Wasseraufnahme ohne jegliche zusätzliche Beschichtung reduziert.
Unterschiedliche Stämme produzieren Hydrophobine in sehr unterschiedlichen Mengen, und dies ist eines der am meisten vernachlässigten Auswahlkriterien für Einsteiger in diesem Bereich. Ein Stamm von Trametes versicolor produziert bei gleichem Substrat und gleichen Bedingungen eine deutlich kohäsivere und gleichmäßigere Oberflächenhaut als viele Pleurotus-Stämme.
Lignozellulolytische Enzyme und Substratwahl
Die in diesem Bereich verwendeten Pilze gehören fast alle zu den Weißfäule-Basidiomyzeten, Organismen, die Lignin dank Laccasen, Ligninperoxidase und Manganperoxidase abbauen können. Diese Fähigkeit ist ein zweischneidiges Schwert: Sie ermöglicht es, Abfälle als Substrat zu verwenden, die kein anderer Prozess verwertet (Stroh, Sägemehl, Trester, Reishülsen, Kaffeesatz), bringt aber auch einen Trockenmasseverlust während der Kolonisierung mit sich, typischerweise zwischen 10 und 25 %.
Der Konstrukteur muss daher zwei gegensätzliche Bedürfnisse in Einklang bringen: Eine schnelle und kräftige Kolonisierung erfordert leicht zugängliche Nährstoffe, aber ein übermäßiger Verbrauch des Substrats schwächt die tragende Struktur des Bauteils. Die etablierte Praxis sieht ein armes lignozellulosisches Substrat vor, das mit einem begrenzten Anteil von 5 bis 15 % Kleie oder Proteinmehlen angereichert wird. Für alle, die im Labor oder in Kleinserien arbeiten, eliminiert der Start mit fertigen Kultivierungssubstraten, die bereits ausgewogen sind, die am schwierigsten zu kontrollierende Variable am Anfang.
Um die Physiologie und Taxonomie der verwendeten Stämme zu vertiefen, veröffentlicht die Open-Access-Fachzeitschrift Journal of Fungi regelmäßig Studien über das Myzelwachstum in der Anwendung auf Biomaterialien.
3. Wie man eine Pilztinte formuliert: Inhaltsstoffe und Rheologie
Hier wird die eigentliche Schlacht des 3D-Drucks mit Pilzen geschlagen. Eine Pilztinte muss gleichzeitig zwei Familien von Anforderungen erfüllen, die in entgegengesetzte Richtungen ziehen: die rheologischen, die das Verhalten der Paste unter Belastung betreffen, und die biologischen, die das Überleben und das Wachstum eines lebenden Organismus betreffen. Jede Formulierung ist ein Kompromiss, und zu wissen, welchen Parameter man opfert, unterscheidet ein erfolgreiches Ergebnis von einem Haufen kollabierter Schichten.
Die fünf grundlegenden Komponenten
Eine typische Formulierung für den Extrusions-3D-Druck umfasst:
- Lignozellulosicher Füllstoff (40-60 % Trockengewicht) - Hartholzsägemehl, gemahlenes Stroh, Hanffasern, Reishülsen. Bestimmt den Körper, die Endfestigkeit und die Kosten. Die Korngröße ist kritisch: unter 250 Mikrometer für feine Düsen, bis zu 1,5 mm für Düsen ab 6 mm.
- Wasser (45-65 % des Gesamtfeuchtgewichts) - Träger und lebenswichtiges Medium. Der Feuchtigkeitsgehalt ist der einzelne einflussreichste Parameter sowohl für die Druckbarkeit als auch für die Vitalität.
- Rheologisches Additiv (0,5-4 %) - Hydrokolloide wie Xanthangummi, Natriumalginat, Carboxymethylcellulose, Methylcellulose oder Flohsamengel. Sie verleihen scherverdünnendes Verhalten.
- Zusätzliche Nährstoffe (5-15 %) - Weizenkleie, Sojamehl, landwirtschaftlicher Gips als pH-Puffer und Kalziumquelle.
- Myzel-Inokulum (5-20 %) - Myzel auf Getreide, auf Sägemehl oder in Flüssigkultur. Das Format des Inokulums beeinflusst die Kolonisierungsgeschwindigkeit enorm.
Das scherverdünnende Verhalten: Die Physik, die alles möglich macht
Damit eine 3D-Druck-Tinte extrudiert werden kann und dann ihre Form behält, muss sie scherverdünnend sein: Die Viskosität muss unter der Scherbelastung im Inneren der Düse zusammenbrechen und beim Austritt fast augenblicklich wieder ansteigen. Es ist dasselbe Prinzip wie bei Ketchup oder Lack beim Pinselstrich, angewandt mit ingenieurtechnischer Präzision.
Zwei messbare Parameter beschreiben die Eignung einer Paste für den 3D-Druck: die Fließgrenze (Yield Stress), die ausreichen muss, um das Gewicht der oberen Schichten zu tragen, und die Viskositäts-Erholzeit, die unter einer Sekunde bleiben sollte. Referenzwerte aus der Literatur über extrudierbare Myzel-Verbundwerkstoffe:
| Rheologischer Parameter | Nützlicher Bereich | Effekt wenn zu niedrig | Effekt wenn zu hoch |
|---|---|---|---|
| Fließgrenze (Yield stress) | 300-2.500 Pa | Kollaps der Schichten, Ausbeulung | Diskontinuierliche Extrusion, Fadenrisse |
| Scheinbare Viskosität (bei 10 s⁻¹) | 50-500 Pa·s | Verlaufen, Verlust der Definition | Übermäßiger Druck, mechanische Schädigung der Hyphen |
| Fließindex (n) | 0,15-0,45 | Zu elastisches Verhalten | Fast newtonsches Verhalten, nicht druckbar |
| Erholzeit | < 1 s | - | Verformung der darunterliegenden Schichten |
| Gesamtfeuchtigkeit | 48-62% | Myzel unter Wasserstress, langsames Wachstum | Anaerobiose, bakterielle Kontaminationen |
Die Rolle der Hydrokolloide und ihre Nebenwirkungen
Beim 3D-Druck mit Pilzen ist Xanthangummi das am häufigsten verwendete Additiv, da es bei sehr niedrigen Konzentrationen, typischerweise zwischen 0,5 und 1,5 %, eine hohe Fließgrenze erzeugt. Es hat jedoch einen Fehler: Es hält Wasser so effektiv zurück, dass es die Sauerstoffdiffusion in der Paste verlangsamt, was die Kolonisierung in dicken Querschnitten benachteiligt. Natriumalginat, vernetzt mit Kalziumionen, bietet einen interessanten Kompromiss, da es eine schnelle Gelierung erzeugt, die die Geometrie stabilisiert und gleichzeitig eine durchlässigere Struktur hinterlässt.
Methylcellulose zeigt ein besonderes und nutzbares Verhalten: Sie geliert in der Hitze und verflüssigt sich in der Kälte, das Gegenteil von Gelatine. Man kann also eine kalte, flüssige Paste auf eine auf 45-50 °C erhitzte Plattform extrudieren, die sie sofort versteift: eine Temperatur, die für viele Hyphen noch tolerierbar ist, auch wenn sie nahe an der Obergrenze liegt.
Drei Referenzformulierungen
Die folgenden Zusammensetzungen für den 3D-Druck sind bewährte Ausgangspunkte, die an den eigenen Stamm und die eigene Ausrüstung angepasst werden müssen. Die Prozentsätze beziehen sich auf das gesamte Nassgewicht.
| Komponente | A - Strukturell (Düse 4-8 mm) | B - Feines Detail (Düse 1,5-3 mm) | C - Leichter Schaum |
|---|---|---|---|
| Buchensägemehl <1 mm | 32% | - | 18% |
| Mikronisierte Hanffasern | - | 26% | 6% |
| Weizenkleie | 6% | 7% | 5% |
| Xanthangummi | 0,8% | 1,4% | 1,0% |
| Natriumalginat | 1,0% | 1,2% | 0,6% |
| Landwirtschaftlicher Gips | 1,5% | 1,5% | 1,0% |
| Getreide-Inokulum | 8% | 10% | 12% |
| Natürliches Tensid (Saponin) | - | - | 0,4% |
| Wasser | 50,7% | 52,9% | 56,0% |
| Dichte nach dem Trocknen | 190-240 kg/m³ | 230-280 kg/m³ | 90-130 kg/m³ |
Die Formulierung C verdient eine Anmerkung: Die Zugabe eines natürlichen Tensids und eine mechanische Aufschlagphase der Paste vor der Extrusion führen stabile Luftblasen ein, die die Dichte drastisch senken und die Wärmeisolierung verbessern. Es ist das Geheimnis der extrem leichten Myzel-Schäume, und es hat den Nebeneffekt, die interne Sauerstoffverfügbarkeit zu erhöhen, was die Kolonisierung beschleunigt.
4. Die besten Stämme für den 3D-Druck mit Pilzen
Beim 3D-Druck mit Pilztinte sind nicht alle Pilze geeignet, und der Unterschied zwischen einem richtigen und einem falschen Stamm ist nicht marginal: Er kann ein in acht Tagen kolonisiertes Stück bedeuten oder ein am zwölften Tag von Trichoderma kontaminiertes Stück. Die Stammselektion ist die wichtigste Entscheidung des gesamten Projekts und geht der Wahl des Druckers bei weitem voraus.
Die wirklich wichtigen Selektionskriterien
Ein für den 3D-Druck mit Pilztinte geeigneter Stamm muss fünf Eigenschaften besitzen, in absteigender Reihenfolge ihrer praktischen Bedeutung: radiale Erweiterungsgeschwindigkeit, Toleranz gegenüber nur pasteurisierten (nicht vollständig sterilen) Substraten, reichliche Produktion von Hydrophobinen für die Oberflächenhaut, hohe Myzeldichte im Vergleich zur bloßen Geschwindigkeit und das Fehlen einer vorzeitigen Fruktifikation. Dieser letzte Punkt wird unterschätzt: Ein Stamm, der dazu neigt, Primordien zu bilden, sobald er auf frische Luft trifft, ruiniert die Oberfläche des Objekts mit unregelmäßigen Ausstülpungen.
Vergleichstabelle der Hauptarten
| Art | Kolonisierungsgeschwindigkeit | Myzeldichte | Oberflächenhaut | Kontaminationstoleranz | Empfohlene Verwendung |
|---|---|---|---|---|---|
| Ganoderma lucidum (Reishi) | Mittel | Sehr hoch | Ausgezeichnet, ledrig | Hoch | Häute, Designobjekte, sichtbare Oberflächen |
| Pleurotus ostreatus | Sehr hoch | Mittel | Gut | Sehr hoch | Prototypen, Verpackung, erste Versuche |
| Trametes versicolor | Hoch | Hoch | Ausgezeichnet, kompakt | Hoch | Paneele, Strukturelemente |
| Pleurotus eryngii | Hoch | Hoch | Gut | Mittel | Dichte Stücke, Druckfestigkeit |
| Fomes fomentarius | Niedrig | Sehr hoch | Außergewöhnlich, korkartig | Mittel | Korkartige Materialien, Isolierung |
| Hericium erinaceus | Mittel | Mittel | Schlecht, wattig | Niedrig | Nicht für strukturelle Nutzung empfohlen |
| Lentinula edodes (Shiitake) | Niedrig | Hoch | Mittel, pigmentiert | Mittel | Dekorative Stücke, lange Zeiten |
Die Wahl für den Anfänger und die für den Profi
Anfänger sollten ohne Zögern Pleurotus ostreatus verwenden. Er verzeiht Feuchtigkeitsfehler, toleriert grob pasteurisierte Substrate, kolonisiert so schnell, dass er die meisten Kontaminationen erstickt, und ist billig. Er wird nicht das schönste Finish liefern, aber er wird ein Ergebnis liefern, und fürs Lernen ist das wichtiger als alles andere.
Wer den Zyklus bereits beherrscht und Oberflächenqualität sucht, wechselt zu Ganoderma lucidum, dem Referenzstamm für alle sichtbaren Myzelmaterialien: Er entwickelt eine glatte, widerstandsfähige und natürlich pigmentierte Haut, die keine andere Art erreicht. Wer mit dieser Art experimentieren möchte, findet in den Produkten auf Reishi-Basis und dem dazugehörigen Myzel den Ausgangspunkt, während für die ersten Versuche das Pleurotus-Myzel die wirtschaftlichste und toleranteste Wahl bleibt.
Hybridstämme und unterstützte Selektion
Mehrere Forschungsgruppen selektieren Stämme, die speziell für die Fertigung und nicht für die Lebensmittelproduktion optimiert sind. Die Kriterien ändern sich radikal: Belohnt wird die Dichte des Hyphennetzwerks und die Chitinproduktion, nicht der Ertrag an Fruchtkörpern. Einige experimentelle Ganoderma-Stämme erreichen bei gleichem Substrat Druckfestigkeitswerte, die um 60 % höher sind als die von kommerziellen Stämmen aus dem Lebensmittelanbau.
Die Forschung in diesem Bereich ist an Zentren wie der niederländischen Universität Wageningen sehr aktiv, die traditionell an der Spitze der Agrarwissenschaften und der aus Pilzen abgeleiteten Biomaterialien steht.
5. 3D-Druck-Technologien, die mit lebender Biomasse kompatibel sind
Eine lebende Biomasse für den 3D-Druck, die dicht, abrasiv und reich an Partikeln ist, kann nicht durch ein 0,4-Millimeter-Hotend laufen. Die gesamte Hardware-Kette des herkömmlichen 3D-Drucks muss neu gedacht werden, und die gute Nachricht ist, dass nichts neu erfunden werden muss: Die Lösungen existieren bereits, entlehnt aus dem Keramik-, Lebensmittel- und Zementdruck.
Direct Ink Writing (DIW) - der De-facto-Standard
Das Direct Ink Writing, also die direkte Extrusion von Pasten bei Raumtemperatur, ist die dominierende Technik. Das Material wird in einen Behälter geladen und durch einen Kolben, eine Schnecke oder Druckluft durch eine Düse gedrückt. Es ist einfach, robust und perfekt mit dem Überleben der Hyphen kompatibel.
| Vorschubsystem | Typischer Druck | Vorteile | Nachteile |
|---|---|---|---|
| Pneumatisch (Druckluft) | 2-8 bar | Günstig, leicht zu sterilisieren, kein mechanischer Stress | Ungenauer Flussregulierung, Nachlaufen |
| Motorisierter Schneckenkolben | bis zu 20 bar | Präziser Fluss, Retraktion möglich | Kapazität durch den Behälter begrenzt |
| Schnecke (Auger) | variabel | Kontinuierliche Zufuhr, verarbeitet grobe Partikel | Mechanisches Schneiden der Hyphen, komplexe Reinigung |
| Peristaltikpumpe | 1-4 bar | Null Kontakt, ideal für Flüssigkulturen | Nur für wenig viskose Pasten |
Portal- und Roboterarm-3D-Druck
Für kleine und mittlere Stücke im 3D-Druck funktioniert die klassische kartesische Kinematik sehr gut. Jenseits eines halben Kubikmeters kommt der sechsachsige Roboterarm ins Spiel, der es ermöglicht, entlang nicht-planarer Trajektorien zu extrudieren – das heißt, Schichten abzulegen, die gekrümmten Oberflächen folgen, anstatt horizontalen Ebenen. Diese Fähigkeit ist keine ästhetische Laune: Das Orientieren der Raupen entlang der isostatischen Spannungslinien erhöht die Festigkeit des Bauteils bei gleicher Masse um bis zu 40 %.
Biologisches Binder Jetting
Eine weniger verbreitete, aber vielversprechende Variante des 3D-Drucks kehrt die Logik um: Anstatt eine Paste zu extrudieren, wird ein Bett aus trockenem lignozellulosischem Pulver ausgebreitet und selektiv über Düsenköpfe eine Suspension aus Sporen oder Hyphenfragmenten in Nährlösung deponiert. Das Stück entsteht dort, wo das Myzel wächst, und das nicht kolonisierte Pulver wird zurückgewonnen und wiederverwendet. Es ist der Ansatz mit der absolut größten geometrischen Freiheit, der Unterschnitte ermöglicht, die für die Extrusion unmöglich sind, erfordert aber spezialisierte Ausrüstung und ein viel strengeres Umweltmanagement.
Hybrider Druck und opferbare Stützstrukturen
Die interessanteste Grenze kombiniert zwei Materialien im selben 3D-Druck-Zyklus: die Pilztinte für die Endteile und ein opferbares Material – typischerweise ein Agar-Gel, ein Wachs mit niedrigem Schmelzpunkt oder ein Alginat-Hydrogel – um Überhänge und Hohlräume zu stützen. Nach der Kolonisierung wird die Stütze in lauwarmem Wasser aufgelöst oder geschmolzen, was Geometrien hinterlässt, die sonst nicht realisierbar wären.
Empfohlene Hardware-Spezifikationen
| Parameter | Hobbyist / Prototyping | Labor / Kleinserie | Industrielle Produktion |
|---|---|---|---|
| Düsendurchmesser | 3-6 mm | 2-8 mm | 8-25 mm |
| Schichthöhe | 2-4 mm | 1,5-6 mm | 6-20 mm |
| Druckgeschwindigkeit | 10-25 mm/s | 15-40 mm/s | 40-120 mm/s |
| Bauraum | 200×200×200 mm | 500×500×500 mm | > 2 m³ |
| Behälterkapazität | 0,3-1 L | 2-10 L | 50-500 L kontinuierlich |
| Indikativer Preis | 600-2.500 € | 4.000-20.000 € | 60.000-400.000 € |
Der Schlüsselpunkt für alle, die eine Investition prüfen: Pilzdrucker existieren nicht als eigenständige Handelskategorie. Sie werden gebaut, indem man einen Keramik- oder Lebensmittelpastendrucker anpasst, die Kontaktteile durch Edelstahl oder sterilisierbare Materialien ersetzt und eine Umgebungsfeuchtigkeitssteuerung hinzufügt. Die Umrüstkosten einer Mittelklasse-Keramikmaschine liegen bei etwa 300-800 Euro.
6. Der komplette Prozess Schritt für Schritt
Den kompletten Workflow des 3D-Drucks mit Pilzen zu beschreiben, dient dazu, deutlich zu machen, wo sich die Risiken konzentrieren. In einem Zyklus, der im Durchschnitt zwei bis drei Wochen dauert, gibt es nur vier kritische Punkte, und wer diese korrekt überwacht, bringt in der großen Mehrheit der Versuche ein brauchbares Ergebnis nach Hause.
Phase 1 - Substratvorbereitung und Sterilisation
Das für den 3D-Druck bestimmte Substrat muss auf den Zielwassergehalt hydratisiert und dann thermisch behandelt werden. Die Pasteurisierung bei 65-80 °C für 60-90 Minuten eliminiert die meisten Konkurrenten und hinterlässt eine nützliche mikrobielle Flora; die Sterilisation im Autoklav bei 121 °C für 90-120 Minuten eliminiert alles, hinterlässt aber eine leere ökologische Nische, die jede fremde Spore besetzen kann. Für den 3D-Druck ist die intensive Pasteurisierung fast immer die beste Wahl, da die Paste während der gesamten Extrusion der Luft ausgesetzt bleibt und eine residuale mikrobielle Abwehr wertvoll ist.
Phase 2 - Präkoloisierung
Dieser vorbereitende Schritt zum 3D-Druck wird oft übersprungen, was ein Fehler ist. Das Substrat zu inokulieren und es 3-6 Tage lang teilweise kolonisieren zu lassen, bevor die Tinte zubereitet wird, verkürzt die Zeit, in der das gedruckte Stück verwundbar bleibt, drastisch. Das Myzel ist bereits aktiv, muss sich nicht von der Latenzphase erholen und startet innerhalb weniger Stunden nach der Extrusion wieder durch. Die präkolonisierte Masse wird dann mechanisch fragmentiert: Die Fragmentierung schadet dem Pilz nicht, im Gegenteil, sie multipliziert die apikalen Wachstumspunkte.
Phase 3 - Mischen der Tinte
Die Hydrokolloide der 3D-Druck-Tinte müssen separat und für sich in sterilem Wasser hydratisiert werden, um Klumpen zu vermeiden, die die Düse verstopfen. Sie werden dann mit der präkolonisierten Biomasse bei langsamer, niedertouriger Mischung vereint, um die Masse nicht zu erwärmen. Die Temperatur der Tinte darf 35 °C niemals überschreiten: Jenseits dieser Schwelle nimmt die Vitalität schnell ab, und über 45 °C sterben die meisten Stämme ab.
Phase 4 - Extrusion
Der eigentliche 3D-Druck ist die kürzeste Phase, oft weniger als eine Stunde, selbst für größere Stücke. Er muss in einer sauberen Umgebung durchgeführt werden, mit Laminar-Flow wenn verfügbar, und das Stück muss unmittelbar nach Abschluss geschützt werden. Jede Minute Exposition gegenüber ungefilterter Luft erhöht die Wahrscheinlichkeit einer Kontamination.
Phase 5 - Inkubation
Das frisch aus dem 3D-Drucker kommende Stück muss in eine Wachstumskammer bei 24-28 °C, 85-95 % relativer Luftfeuchtigkeit und kontrolliertem Luftaustausch gelegt werden. Nach 4-7 Tagen erscheint die Oberfläche gleichmäßig weiß. Viele Protokolle sehen eine Re-Inkubation vor: Das Stück wird entnommen, die Oberfläche leicht komprimiert oder benebelt und für weitere 2-4 Tage zurück in die Kammer gelegt, was eine deutlich kompaktere Außenhaut ergibt.
Phase 6 - Wachstumsstopp und Trocknung
Die letzte Phase des 3D-Druck-Zyklus ist das Trocknen: Im Ofen bei 55-70 °C für 6-12 Stunden dehydriert es das Stück, stoppt den Stoffwechsel und fixiert seine Eigenschaften. Temperaturen über 90 °C denaturieren die Proteine vollständig und erhöhen die Steifigkeit auf Kosten der Zähigkeit. Die Maßschwindung in dieser Phase liegt zwischen 5 und 15 %, weshalb jedes Modell in der Designphase überdimensioniert werden muss.
| Phase | Dauer | Kritischer Parameter | H Hauptrisiko |
|---|---|---|---|
| Substratvorbereitung | 4-8 Stunden | Temperatur und Behandlungsdauer | Überleben konkurrierender Sporen |
| Präkoloisierung | 3-6 Tage | Temperatur 24-26 °C | Übermäßige Kolonisierung, Paste nicht extrudierbar |
| Mischen | 30-60 Min. | Temperatur < 35 °C | Klumpen, Überhitzung |
| Extrusion | 15-90 Min. | Konstanter Druck | Düsenverstopfung, Kollaps der Schichten |
| Inkubation | 7-14 Tage | RF 85-95 %, Luftaustausch | Kontamination, vorzeitige Fruktifikation |
| Trocknung | 6-12 Stunden | Gradueller Temperaturanstieg | Risse, Verformungen |
7. Mechanische, thermische und akustische Eigenschaften: Die echten Zahlen
Bei den Leistungen des 3D-Drucks mit Myzel ist intellektuelle Ehrlichkeit geboten, da der Sektor unter einem kommunikativen Enthusiasmus leidet, der manchmal die Daten überholt. Myzel-Verbundwerkstoffe werden weder Stahl noch Stahlbeton ersetzen. Sie konkurrieren jedoch absolut glaubwürdig mit expandiertem Polystyrol, Kork, leichten Faserplatten und Kunststoff-Schaumverpackungen: einem Markt, der allein zig Milliarden wert ist.
Mechanisches Verhalten
Myzel-Verbundwerkstoffe aus dem 3D-Druck sind zelluläre Materialien mit typisch elastoplastischem Verhalten unter Druck: eine anfängliche elastische Phase, ein Plateau der plastischen Verformung zur Energieabsorption und schließlich eine Verdichtung. Es ist genau die Kurve, die ein Material hervorragend für die Stoßabsorption macht, und erklärt, warum der erste kommerzielle Markt der der Schutzverpackungen war.
| Eigenschaft | Gedruckter Myzel-Verbundwerkstoff | EPS (Polystyrol) | Expandierter Kork | MDF |
|---|---|---|---|---|
| Dichte (kg/m³) | 90-320 | 15-35 | 110-170 | 600-800 |
| Druckfestigkeit (MPa) | 0,15-1,6 | 0,07-0,25 | 0,10-0,30 | 10-25 |
| Elastizitätsmodul (MPa) | 3-70 | 2-12 | 4-20 | 2.000-4.000 |
| Biegefestigkeit (MPa) | 0,2-1,2 | 0,2-0,5 | 0,3-0,6 | 18-40 |
| Wärmeleitfähigkeit (W/mK) | 0,04-0,08 | 0,033-0,040 | 0,037-0,045 | 0,12-0,18 |
| Schallabsorptionskoeff. (500-2000 Hz) | 0,55-0,85 | 0,10-0,25 | 0,40-0,70 | 0,05-0,15 |
| Brandverhalten | Verkohlt, tropft nicht | Schmilzt und tropft | Verkohlt | Brennt |
| Lebensende | Kompostierbar 30-90 Tage | Nicht biologisch abbaubar | Langsam biologisch abbaubar | Sondermüll (Kleber) |
Das Brandverhalten: Ein unterschätzter Vorteil
Auch das Brandverhalten von 3D-gedruckten Stücken überrascht: Chitin enthält Stickstoff, und stickstoffhaltige Materialien neigen dazu, im Brandfall eine schützende Kohleschicht zu bilden, anstatt die Flamme zu nähren. Myzel-Verbundwerkstoffe zeigen Wärmefreisetzungs-Spitzenwerte, die um eine Größenordnung niedriger sind als bei expandiertem Polystyrol, und vor allem schmelzen sie nicht und produzieren keine brennenden Tropfen, die bei Kunststoffen die Hauptursache für die Brandausbreitung sind. Mehrere Formulierungen erreichen mit der Zugabe bescheidener Mengen an Mineralien die Brandreaktionsklasse B-s1,d0.
Der wunde Punkt: Wasser
Die schwerwiegendste Grenze der 3D-gedruckten Pilzobjekte bleibt die Feuchtigkeitsempfindlichkeit. Ein unbehandelter Myzel-Verbundwerkstoff kann bei längerem Eintauchen zwischen 40 und 200 % seines Eigengewichts an Wasser aufnehmen und dabei einen Großteil seiner Festigkeit verlieren. Gegenmaßnahmen existieren und funktionieren: Beschichtungen auf Basis natürlicher Wachse, trocknende Öle, Bio-Harze auf Rizinusölbasis, Acetylierungsbehandlungen oder die Selektion von Stämmen mit hoher Hydrophobinproduktion. Ein gut behandeltes Stück übersteht problemlos Kondensationszyklen und hohe Umgebungsfeuchtigkeit, bleibt aber ein Material für geschützte Anwendungen und nicht für die direkte Bewitterung.
8. Industrielle Anwendungen: Bauwesen, Verpackung, Design, Mode
Der Übergang des 3D-Drucks mit Pilzen vom Labor zum Markt hat in mindestens drei Sektoren bereits stattgefunden, während in zwei weiteren eine fortgeschrittene Erprobung läuft. Es lohnt sich, zwischen dem, was man heute schon kauft, und dem, was noch ein Prototyp ist, zu unterscheiden, denn die Verwechslung dieser beiden Ebenen ist der Hauptgrund für die Skepsis gegenüber dem Sektor.
Schutzverpackungen - ausgereifter Markt
Es ist die am meisten konsolidierte Anwendung. Myzel-Verpackungen ersetzen EPS für Elektronik, Möbel, Glas und High-End-Kosmetik. Der 3D-Druck fügt hier einen entscheidenden Vorteil gegenüber dem Wachstum in der Form hinzu: Er eliminiert die Kosten und die Zeit für die Form, was selbst Chargen von nur wenigen Dutzend Stück wirtschaftlich tragfähig macht. Für ein Unternehmen, das personalisierte Produkte oder limitierte Serien versendet, verschiebt sich der Break-Even-Punkt radikal.
Isolierung und Baukomponenten - aufstrebender Markt
Dämmplatten, nicht-tragende Blöcke, Akustikelemente und Hohlraumfüllungen stellen das am schnellsten wachsende Segment dar. Der Vorteil des 3D-Drucks ist die Möglichkeit, Paneele mit variabler innerer Geometrie herzustellen (dichtere Zellen, wo Festigkeit benötigt wird, offenere, wo Isolierung benötigt wird) und mit maßgeschneiderten Verbindungen für jede Baustelle. Experimentelle Architekturprojekte wie Säulen, Gewölbe und vollständig aus Myzel bestehende Pavillons haben bereits die strukturelle Machbarkeit im echten Maßstab demonstriert, wenn auch in reinen Druckkonfigurationen.
Design, Möbel und Objekte - aktiver Markt
Lampen, Sitze, dekorative Paneele, Vasen, biologisch abbaubare Urnen: Der Designsektor hat das Material mit Begeisterung angenommen, weil die Textur des reifen Myzels visuell unnachahmlich ist und den Umweltwert des Produkts sofort kommuniziert. Es ist auch das Segment, in dem der höhere Preis pro Kilogramm die langen Produktionszeiten tragfähig macht.
Mode und alternative Leder - Markt im Scale-up
Myzel-Leder stellen das Segment mit der größten Medienaufmerksamkeit und den meisten Investitionen dar. Hier spielt der 3D-Druck eine besondere Rolle: Er ermöglicht die direkte Produktion des zugeschnittenen Teils (ein Schuhoberteil, eine Taschenseite) und vermeidet den Verschnitt, der in der traditionellen Lederwarenfertigung leicht 25 % des Materials übersteigt.
Emergierende und grenzwertige Anwendungen
- Biologisch abbaubare Elektronik - Substrate für temporäre Schaltkreise, Einweg-Umweltsensoren, Batterien mit programmierbarem Abbau.
- Filtration und Sanierung - Gedruckte Strukturen mit hoher spezifischer Oberfläche für die Mykofiltração von mit Kohlenwasserstoffen oder Schwermetallen kontaminiertem Wasser.
- Landwirtschaft - Töpfe, Mulchscheiben und Transplantationsunterlagen, die im Boden abgebaut werden und Nährstoffe freisetzen.
- Luft- und Raumfahrt - Vor Ort kultivierbare Habitatstrukturen, Gegenstand von Studien, die auch von der NASA im Rahmen der sogenannten Mykotektur durchgeführt werden.
- Medizin und Gewebetechnik - Gerüste auf Basis von Pilz-Chitosan für die Knochenregeneration und moderne Wundverbände.
| Sektor | Reifegrad | Vorteil des 3D-Drucks | Haupthindernis |
|---|---|---|---|
| Verpackung | Kommerziell | Keine Form, minimale Chargen | Stückpreis bei hohen Volumina |
| Bauwesen | Fortgeschrittener Pilot | Optimierte Geometrien, maßgeschneiderte Verbindungen | Zertifizierungen und Haltbarkeit |
| Design und Möbel | Kommerziell | Unikat, komplexe Formen | Wahrnehmung der Zerbrechlichkeit |
| Mode | Scale-up | Null Verschnitt | Gleichmäßigkeit der Dicke |
| Elektronik | Forschung | Integration von Leitern | Dimensionsstabilität |
| Weltraum | Forschung | Produktion vor Ort, reduzierte Startmasse | Kontrollierte Umgebung erforderlich |
9. Umweltauswirkungen und Lebenszyklusanalyse
Die Nachhaltigkeit eines 3D-Druck-Materials wird nicht mit einem Adjektiv bewertet, sondern mit einer Bilanz. Die Lebenszyklusanalyse (LCA) vergleicht Emissionen, Energie und Auswirkungen über den gesamten Weg, vom Rohstoff bis zur Entsorgung. Im Falle von 3D-gedruckten Myzel-Verbundwerkstoffen fällt die Bilanz positiv aus, aber nicht aus den Gründen, die der gesunde Menschenverstand nahelegt.
Woher der Vorteil kommt
Der Umweltvorteil des 3D-Drucks mit Myzel resultiert nicht daraus, dass das Material natürlich ist. Er ergibt sich aus drei quantifizierbaren Elementen: Der Rohstoff ist ein Abfall, der sonst verbrannt oder unter eigenen Emissionen kompostiert würde, die Polymerisation erfolgt bei Raumtemperatur ohne industriellen Wärmeeintrag und die Nutzungsphase beinhaltet keine Freisetzung flüchtiger organischer Verbindungen. Die Prozessenergie konzentriert sich fast ausschließlich auf zwei Punkte (die thermische Behandlung des Substrats und die Endtrocknung), die zusammen über 80 % des Gesamtverbrauchs ausmachen. Wer den Fußabdruck seines Prozesses reduzieren will, muss dort ansetzen, nicht anderswo.
| Indikator | Myzel-Verbundwerkstoff | EPS | Expandiertes Polyurethan | Wellpappe |
|---|---|---|---|---|
| GWP-Emissionen (kg CO₂eq/kg) | 0,3-1,2 | 2,5-3,8 | 3,5-5,5 | 0,8-1,4 |
| Primärenergie (MJ/kg) | 10-28 | 85-105 | 95-130 | 22-32 |
| Prozesswasser (L/kg) | 4-12 | 15-25 | 20-40 | 30-60 |
| Rohstoff | Landwirtschaftlicher Abfall | Erdöl | Erdöl | Frischholz + Recycling |
| Optimales Lebensende | Heimkompostierung | Begrenztes mechanisches Recycling | Verbrennung | Papierrecycling |
| Mikroplastik am Lebensende | Keines | Hoch | Hoch | Keines |
Die Kohlenstoffsequestrierung und ihre ehrlichen Grenzen
Ein aus dem 3D-Drucker kommendes Myzel-Objekt enthält Kohlenstoff, der bis vor wenigen Saisons noch atmosphärisch war, gebunden von der Pflanze, die das Stroh oder das Holz produziert hat. Wenn das Stück jahrelang im Dienst bleibt, ist dieser Kohlenstoff vorübergehend immobilisiert. Es ist eine reale, aber vorübergehende Sequestrierung, und muss als solche verbucht werden: Zum Zeitpunkt der Kompostierung kehrt der Kohlenstoff in die Atmosphäre zurück. Der tatsächliche Klimavorteil liegt in der Substitution eines fossilen Materials, nicht in der Speicherung an sich.
Lokale Kreislaufwirtschaft
Ein wenig diskutierter Aspekt des 3D-Drucks mit Pilzen ist die territoriale Auswirkung. Eine Produktionsanlage kann mit Abfällen arbeiten, die in einem Radius von 50 Kilometern gesammelt werden: Trester aus einer Ölmühle, Stroh aus einem Getreidebetrieb, Sägemehl aus einer Tischlerei, Kaffeesatz aus der Gastronomie. Und das verbrauchte Substrat am Ende des Zyklus, reich an Stickstoff und bereits teilweise abgebaut, ist ein ausgezeichneter landwirtschaftlicher Bodenverbesserer. Der Kreislauf schließt sich, ohne das Territorium zu verlassen, was keine Kunststoff-Lieferkette bieten kann.
Für wissenschaftliche Vertiefungen zu Biomaterialien und Methoden der Umweltbewertung sammelt der dedizierte Abschnitt von Nature zu Biomaterialien die aktuellste Peer-Review-Literatur des Sektors.
10. Der Markt: Daten, Prognosen und Hauptakteure
Hinter dem Interesse am 3D-Druck mit pilzbasierten Materialien stehen konkrete wirtschaftliche Zahlen, angetrieben durch eine Kombination aus regulatorischem Druck auf Einwegkunststoffe, unternehmerische Dekarbonisierungsziele und Verbrauchernachfrage. Es lohnt sich, sie sorgfältig zu lesen und den Markt für Myzelmaterialien als Ganzes von dem, kleineren, Markt der rein angewandten additiven Fertigung zu unterscheiden.
Geschätzte Größe und Wachstum
| Segment | Geschätzter Wert 2024 | Prognose 2030 | Geschätzte CAGR |
|---|---|---|---|
| Myzelbasierte Materialien (global) | ~2,9 Mrd. $ | ~8,5 Mrd. $ | 19-22% |
| Myzel-Verpackungen | ~0,7 Mrd. $ | ~2,4 Mrd. $ | 21-25% |
| Alternative Pilzleder | ~0,5 Mrd. $ | ~2,0 Mrd. $ | 25-30% |
| Bauwesen und Myzel-Isolierung | ~0,3 Mrd. $ | ~1,3 Mrd. $ | 26-30% |
| 3D-Druck mit lebenden Biomaterialien | ~0,1 Mrd. $ | ~0,7 Mrd. $ | 35-42% |
Methodische Anmerkung: Die Marktschätzungen variieren je nach den gewählten Segmentgrenzen erheblich zwischen den Analyseunternehmen. Die obigen Werte sind indicative Medianwerte aus mehreren öffentlichen Quellen und sollten als Größenordnung und nicht als exakte Daten verwendet werden.
Warum das 3D-Druck-Segment schneller wächst
Die höhere Wachstumsrate des additiven Untersegments hat eine präzise wirtschaftliche Erklärung. Die Produktion in Formen hat hohe Fixkosten und niedrige variable Kosten: Sie lohnt sich nur bei großen, identischen Volumina. Der 3D-Druck hat fast null Fixkosten und höhere variable Kosten: Er lohnt sich bei niedrigen Volumina und differenzierten Produkten. Da die Nachfrage nach personalisierten Verpackungen und Komponenten viel schneller wächst als die nach standardisierten Produkten, fängt das additive Segment den dynamischsten Teil der Nachfrage ab.
Struktur der Lieferkette
Die Lieferkette des 3D-Drucks mit pilzbasierten Biomaterialien gliedert sich in fünf Glieder, jedes mit eigenen Wettbewerbsdynamiken:
- Lieferanten von Stämmen und Inokulum: mykologische Labore, Stammbanken, Spawn-Produzenten. Glied mit niedrigem Kapital, aber hohem Know-how-Wert.
- Substratlieferanten: landwirtschaftliche Betriebe, Ölmühlen, Sägewerke, Röstereien. Sie geben den Abfall oft zu Null- oder Negativkosten ab.
- Formulierungsproduzenten: diejenigen, die gebrauchsfertige Tinten entwickeln und verkaufen. Aufstrebendes Segment, hohes Margenpotenzial.
- Maschinenbauer: keine dedizierten Akteure, Markt dominiert von denen, die Keramik- und Zementdrucker anpassen.
- Verarbeiter und Marken: diejenigen, die das Endprodukt herstellen und zum Kunden bringen.
Die reale wirtschaftliche Tragfähigkeit
Ein Kostenvergleich für eine maßgeschneiderte 500-Gramm-Schutzverpackung in der Kleinserienproduktion:
| Position | EPS mit Form | Myzel in der Form | Myzel mit 3D-Druck |
|---|---|---|---|
| Formkosten (auf 200 St. amortisiert) | 12,00 €/St. | 7,50 €/St. | 0,00 €/St. |
| Rohmaterial | 0,55 €/St. | 0,35 €/St. | 0,45 €/St. |
| Prozessenergie | 0,30 €/St. | 0,60 €/St. | 0,65 €/St. |
| Arbeitskraft | 0,20 €/St. | 1,10 €/St. | 1,40 €/St. |
| Lieferzeit | 4-6 Wochen | 4-6 Wochen | 2-3 Wochen |
| Gesamt bei 200 Stück | 13,05 €/St. | 9,55 €/St. | 2,50 €/St. |
| Gesamt bei 20.000 Stück | 1,17 €/St. | 2,13 €/St. | 2,50 €/St. |
Die Umkehrung ist offensichtlich und definiert genau die Positionierung der Technologie: Unter einigen tausend Stück dominiert der additive 3D-Druck, jenseits dieser Schwelle bleibt das Formen unschlagbar. Es ist keine Technologie, die andere ersetzt, sondern eine Technologie, die ein zuvor nicht bedientes Marktsegment eröffnet.
11. Drucken mit Pilzen zu Hause: Leitfaden für Hobbyisten und Züchter
Dies ist der Abschnitt, der diejenigen, die bereits züchten, am meisten interessiert. Die gute Nachricht ist: Der Sprung von der Zucht zum Druck mit Pilzen ist viel kürzer, als es scheint, und der erste signifikante Versuch kann mit weniger als dreihundert Euro an zusätzlicher Ausrüstung gemacht werden, oder mit null Euro, wenn man bereit ist, von Hand mit einem Spritzbeutel zu drucken.
Der Weg in drei Stufen
Stufe 1 - Manuelle Extrusion, 3D-Druck ohne Drucker (0-50 €)
Bevor Sie irgendeine Maschine kaufen, ist dies der Test, den Sie machen sollten: Bereiten Sie die Tinte vor, laden Sie sie in einen Konditorei-Spritzbeutel mit einer 6-8-Millimeter-Düse und extrudieren Sie manuell eine einfache Form: einen hohlen Zylinder, eine Schale, eine Spirale. An einem Nachmittag lernt man mehr über die Rheologie der eigenen Paste als beim Lesen von zehn Artikeln, und man versteht sofort, ob die Feuchtigkeit stimmt: Wenn die Raupe ausbeult, ist zu viel Wasser da; wenn sie reißt, ist zu wenig da.
Stufe 2 - Drucker mit Spritzenextruder (150-600 €)
Man beginnt mit einem günstigen FDM-Drucker und ersetzt das Hotend durch einen motorisierten Spritzenextruder, der als Kit erhältlich oder mit einer Trapezgewindespindel, einem NEMA-17-Motor und einer 60-ml-Spritze selbst baubar ist. Begrenztes Nutzvolumen, aber ausreichend für Objekte bis 15 Zentimeter. Die Spritze muss zwischen den Anwendungen sterilisiert werden.
Stufe 3 - Pneumatisches System mit Behälter (600-2.500 €)
Ein druckbeaufschlagter Edelstahlbehälter von 1-3 Litern, ein leiser Kompressor mit Präzisionsregler und ein Magnetventil, das vom Board des Druckers gesteuert wird. Dies ist die Konfiguration, die Stücke in echter Größe und kontinuierliche 3D-Druck-Zyklen ermöglicht und für ein gut ausgestattetes Amateur-Labor immer noch perfekt zugänglich bleibt.
Ausrüstungs-Checkliste
| Ausrüstung | Unverzichtbar | Günstige Alternative |
|---|---|---|
| Schnellkochtopf oder Autoklav | Ja | Pasteurisierung im Fass mit heißem Wasser |
| Myzel auf Getreide oder Sägemehl | Ja | Eigenproduktion aus Agar-Kultur |
| Laminar-Flow-Haube | Nein | Still-Air-Box in einer durchsichtigen Plastikbox |
| Inkubationskammer | Ja | Isolierter Schrank mit Heizkabel und Thermostat |
| Digitales Hygrometer und Thermometer | Ja | - |
| Präzisionswaage 0,1 g | Ja | - |
| Planetenmixer | Nein | Küchenmaschine auf niedriger Stufe |
| Dörrgerät oder Umluftofen | Ja | Haushaltsofen mit angelehnter Tür |
Der mykologische Teil der Ausrüstung (Inokulum, Substrate, Verbrauchsmaterialien für die Sterilisation) ist derselbe wie bei der traditionellen Zucht: Wer sich ausstattet, kann mit den Werkzeugen für die Pilzzucht beginnen und sie schrittweise mit dem mechanischen Teil integrieren.
Das erste empfohlene Projekt
Ein zylindrischer, einwandiger Stifteköcher, 10 Zentimeter hoch, 8 cm Durchmesser, 8 mm Wandstärke. Gründe, warum es das ideale Projekt ist: keine Überhänge, konstanter Querschnitt, der eine gleichmäßige Kolonisierung begünstigt, ausreichende Dicke, damit das Myzel Masse zum Kolonisieren hat, aber nicht so viel, dass es im Zentrum zu Anaerobiose kommt, kurze 3D-Druck-Zeiten und ein Ergebnis, das sofort mit bloßem Auge beurteilt werden kann. Wer es schafft, dieses Stück ohne Kontaminationen fertigzustellen, hat bereits den gesamten Prozess gemeistert und kann zu komplexen Geometrien übergehen.
Daten aufzeichnen: Die Praxis, die den Unterschied macht
Jeder 3D-Druck-Versuch muss mit sechs Daten dokumentiert werden: exakte Zusammensetzung in Gramm, berechnete Gesamtfeuchtigkeit, Stamm und Inokulum-Charge, Inkubationstemperatur und -feuchtigkeit, Zeit bis zur vollständigen Kolonisierung, Ergebnis. Nach zehn dokumentierten Zyklen haben Sie Informationen über Ihre eigene Umgebung, die kein Artikel liefern kann, denn jedes Labor (und jedes Zuhause) hat seine eigene mikrobielle Flora und sein eigenes Mikroklima.
12. Häufige Fehler und wie man sie vermeidet
In der täglichen Praxis konzentrieren sich die meisten Misserfolge beim 3D-Druck mit Pilztinten auf eine überraschend geringe Anzahl wiederkehrender Ursachen. Sie im Voraus zu kennen, reduziert die Anzahl der benötigten Versuche drastisch, um zu einem soliden Ergebnis zu kommen.
Diagnose nach Symptom
| Beobachtetes Symptom | Wahrscheinlichste Ursache | Korrektur |
|---|---|---|
| Schichten beulen aus und das Stück verliert an Höhe | Unzureichende Fließgrenze, zu viel Wasser | Wasser um 3-5 % reduzieren, Xanthan um 0,2-0,3 % erhöhen |
| Der Faden reißt abschnittsweise ab | Korngröße zu grob oder Paste zu dicht | Füllstoff sieben, Wasser oder Düsendurchmesser erhöhen |
| Düse verstopft wiederholt | Klumpen aus nicht hydratisiertem Hydrokolloid | Hydrokolloide separat vorhydratisieren, filtern |
| Grüner Schimmel auf der Oberfläche nach 3-5 Tagen | Trichoderma, unzureichende thermische Behandlung | Pasteurisierung verlängern, Inokulum-Anteil erhöhen |
| Saurer oder kanalisationsartiger Geruch, schleimige Paste | Bakterielle Kontamination durch Anaerobiose | Feuchtigkeit reduzieren, Porosität und Luftaustausch erhöhen |
| Nur äußere Kolonisierung, roher Kern | Querschnitt zu dick, Sauerstoff fehlt im Zentrum | Mit zellulärer Füllung neu konstruieren, max. 25 mm massive Dicke |
| Risse nach dem Trocknen | Temperaturrampe zu schnell | In zwei Phasen trocknen: 40 °C für 4 h, dann 60-65 °C |
| Primordien und kleine Pilze auf der Oberfläche | Thermischer oder Lichtschock, Stamm zu reaktiv | Temperatur konstant halten und dunkel, Stamm wechseln |
| Kolonisiertes, aber brüchiges Stück | Substrat zu stark abgebaut oder Stamm mit geringer Dichte | Leichte Nährstoffe reduzieren, Inkubation verkürzen, Stamm wechseln |
Die drei kostspieligsten konzeptionellen Fehler
Erstens: Die Tinte wie ein inertes Material behandeln: Eine Paste, die vorbereitet und zwei Tage lang ruhen gelassen wird, ist nicht dieselbe Paste: Das Myzel hat Nährstoffe verbraucht, CO₂ produziert und die Viskosität verändert. Die Pilztinte hat ein Druckbarkeitsfenster von wenigen Stunden, danach wird sie zu einem anderen Material.
Zweitens: Mit der Denkweise von Kunststoff designen: Ein für PLA konzipiertes Modell mit 2-Millimeter-Wänden und feinen Details ist unbrauchbar. Mindestdicken von 6-8 Millimetern, großzügige Ausrundungen, Überhänge unter 30 Grad und keine Details unter 3 Millimetern: Das sind die realen Einschränkungen und müssen bereits im CAD akzeptiert werden.
Drittens: Die Schrumpfung unterschätzen: Die 5-15 % Kontraktion beim Trocknen sind weder gleichmäßig noch isotrop: Sie ist entlang der vertikalen Extrusionsachse größer. Wer Kupplungen oder Verbindungen konstruiert, muss einen achsenspezifischen Ausgleich vorsehen, der experimentell an der eigenen Formulierung bestimmt wird.
13. Sicherheit, Hygiene und regulatorischer Rahmen
Die Arbeit mit dem 3D-Druck von lebenden Organismen bringt Verantwortlichkeiten mit sich, die die traditionelle Fertigung nicht kennt. Keines der Risiken ist schwerwiegend, wenn es gemanagt wird, aber alle werden problematisch, wenn sie ignoriert werden, und wer vom Hobby zu einer kommerziellen Tätigkeit übergehen will, muss sich auch einem sich entwickelnden regulatorischen Rahmen stellen.
Risiken für den Bediener
Beim 3D-Druck mit Pilztinte geht das Hauptrisiko nicht von den Pilzen aus, die man züchten will, sondern von Sporen im Allgemeinen und von Kontaminationen. Wiederholte Exposition gegenüber hohen Konzentrationen von Pilzsporen kann zu einer respiratorischen Sensibilisierung und bei prädisponierten Personen zu einer exogenen allergischen Alveolitis führen. Der Schutz ist einfach und effektiv: FFP2- oder FFP3-Maske beim Umgang mit dem Inokulum und beim Öffnen der Inkubationskammern, Belüftung der Räume, und niemals die Stücke in geschlossenen und frequentierten Umgebungen fruktifizieren lassen.
Kontaminierende Schimmelpilze verdienen eine spezifische Anmerkung: Aspergillus und einige Penicillium-Arten können Mykotoxine produzieren und müssen mit Vorsicht behandelt werden. Ein Stück, das sichtbar mit grünem oder schwarzem Schimmel kontaminiert ist, sollte in einer geschlossenen Umgebung nicht geöffnet oder gebürstet werden: Es wird in einem Beutel versiegelt und entsorgt.
Gute Laborpraxis
- Den Inokulationsbereich physisch vom Inkubations- und Trocknungsbereich trennen.
- Oberflächen und Werkzeuge vor und nach jeder Sitzung mit 70 % Isopropylalkohol desinfizieren.
- Kondenswasser oder Rückstände früherer Pasten niemals wiederverwenden.
- Kontaminierte Stücke in versiegelten Beuteln entsorgen, niemals im aktiven Heimkompost.
- Ein Chargenregister führen: Stamm, Datum, Ergebnis. Es ist technisch nützlich und unverzichtbar, wenn irgendwann eine formelle Rückverfolgbarkeit benötigt wird.
Der europäische regulatorische Rahmen
Ein fertiges, getrocknetes und biologisch inaktives 3D-Druck-Objekt wird nicht als lebender Organismus eingestuft und zirkuliert wie jede andere Ware. Regulatorische Fragen betreffen vielmehr drei verschiedene Bereiche. Für den Lebensmittelkontakt gelten die Verordnung (EG) 1935/2004 und die entsprechenden Migrationsprüfungen, die Myzel-Verbundwerkstoffe bestehen können, die aber eine spezifische Validierung pro Formulierung erfordern. Für das Bauwesen sind Brandreaktionsprüfungen nach EN 13501-1 und die CE-Kennzeichnung erforderlich, wo anwendbar. Für Kompostierbarkeitsangaben ist die Konformität mit der Norm EN 13432 erforderlich, mit einer Zertifizierung durch eine akkreditierte Stelle: Die Behauptung "biologisch abbaubar" ohne Zertifikat ist aus werblicher Sicht eine riskante Behauptung.
Wer produziert und vermarktet, muss außerdem die Richtlinie über Einwegkunststoffprodukte berücksichtigen, die genau den Marktraum geschaffen hat, in den diese Materialien passen, und die Regeln für Umweltangaben, die in Bezug auf Greenwashing immer strenger werden.
14. Aktuelle Grenzen und offene Herausforderungen der Forschung
Ein Artikel, der den 3D-Druck mit Pilzen als bereits gelöst darstellen würde, würde niemandem einen Gefallen tun. Die offenen Probleme sind real, sie sind der wissenschaftlichen Gemeinschaft bekannt und definieren die Agenda der kommenden Jahre. Sie präzise aufzulisten ist der beste Weg zu verstehen, wohin die Technologie gelangen wird und wohin nicht.
Reproduzierbarkeit
Es ist das Problem Nummer eins des 3D-Drucks mit lebenden Biomaterialien. Zwei identische Stücke, die mit derselben Formulierung und demselben Stamm im Abstand von zwei Wochen gedruckt wurden, können in ihren mechanischen Eigenschaften um 20-30 % abweichen. Die Ursachen sind biologisch: Variabilität des Inokulums, genetische Drift von Stämmen, die zu oft umgeimpft wurden, mikroskopische Umweltvariationen. Die industrielle Antwort liegt in gefrorenen Stammbanken, standardisiertem Inokulum in Flüssigkultur und Inkubationskammern mit aktiver CO₂-Steuerung zusätzlich zu Temperatur und Feuchtigkeit.
Produktionszeiten
Zwei Wochen zwischen dem 3D-Druck und dem fertigen Stück sind mit vielen Produktionslogiken unvereinbar. Die Forschungsansätze zur Verkürzung des Zyklus zielen auf Stämme mit beschleunigtem Wachstum, Inokulum mit extrem hoher Dichte und den Einsatz thermischer Gradienten, die die Kolonisierung über die natürlichen Raten hinaus treiben. Erklärtes Ziel mehrerer Gruppen: Den kompletten Zyklus innerhalb weniger Jahre auf unter fünf Tage zu bringen.
Mechanische Widerstandsfähigkeit und Feuchtigkeitsbeständigkeit
Die im Abschnitt über die Eigenschaften beschriebenen Grenzen bleiben die Hauptbeschränkung für die Expansion hin zu strukturellen Anwendungen. Die beschrittenen Wege sind drei: Hybridisierung mit langen Flachs-, Hanf- oder Basaltfasern; Oberflächenbehandlungen mit Bio-Polymeren; und Mikrostruktur-Engineering durch 3D-Druck mit variabler Dichte, der das Material dort konzentriert, wo es benötigt wird.
Skalierbarkeit und Tintenlogistik
Eine lebende Tinte für den 3D-Druck kann nicht im Lager gelagert oder über weite Strecken versendet werden. Dies erzwingt ein verteiltes Produktionsmodell mit Vorbereitung vor Ort, das konzeptionell faszinierend, aber industriell komplex ist. Die vielversprechendste Lösung ist die Trennung zwischen einer stabilen trockenen Komponente (Füllstoff, Hydrokolloide, Nährstoffe), die überall hin versendet werden kann, und einem frisch vor Ort produzierten Inokulum, das kurz vor dem Druck zusammengeführt wird.
Standardisierung und Charakterisierung
Es gibt noch keine technischen Normen, die speziell für Myzel-Verbundwerkstoffe gelten. Tests werden von denen für Polymerschäume oder Holzplatten adaptiert, mit Ergebnissen, die nicht immer von einem Labor zum anderen vergleichbar sind. Die Schaffung gemeinsamer Protokolle ist eine Voraussetzung für die großtechnische industrielle Adoption, und mehrere europäische technische Ausschüsse arbeiten daran.
15. Die Zukunft: Lebende Materialien, Architektur und Weltraum
Die ehrgeizigsten Forschungsrichtungen des biologischen 3D-Drucks betreffen nicht die inkrementelle Verbesserung dessen, was bereits existiert, sondern einen Paradigmenwechsel: aufzuhören, das Myzel als temporäres Bindemittel zu betrachten, das am Ende des Prozesses getötet werden muss, und zu beginnen, Objekte zu entwerfen, die während ihrer gesamten Nutzungsdauer lebendig bleiben.
Entwickelte lebende Materialien
Ein mit 3D-Druck hergestelltes und unter Vitalitätsbedingungen gehaltenes Panel kann im Prinzip einen Riss selbst reparieren, indem es ihn wieder kolonisiert, oder seine Dichte als Reaktion auf wiederkehrende Belastungen anpassen. Das Konzept der Wartung ändert seine Natur: Man ersetzt die Komponente nicht, man füttert sie. Die zu lösenden Probleme sind enorm (Wachstumskontrolle, Wasserversorgung, Verhinderung der Fruktifikation, gesundheitliche Sicherheit), aber die ersten Prototypen funktionierender Selbstreparatur wurden bereits im Labor demonstriert.
Bio-Computing und Sensorik
Die mit 3D-Druck produzierten Netzwerke haben eine weitere kuriose Eigenschaft: Myzel leitet elektrische Signale und seine elektrophysiologische Aktivität variiert messbar als Reaktion auf Feuchtigkeit, Licht, Chemikalien und mechanische Reize. Einige Forschungsgruppen erforschen die Verwendung gedruckter Myzel-Netzwerke als extrem energiearme verteilte Sensoren, oder sogar als Substrate für unkonventionelle Datenverarbeitung. Es ist explorative Forschung, weit entfernt von praktischen Anwendungen, aber indicativ für die Richtung.
Kultivierte Architektur
Die Idee von Gebäuden, deren nicht-tragende Komponenten vor Ort kultiviert werden, mit Substraten, die in einem Radius von wenigen Kilometern gesammelt werden, und 3D-Druck auf der Baustelle, wurde bereits in experimentellen Pavillons und temporären Installationen demonstriert. Der Weg hin zur permanenten Bauweise führt notwendigerweise über Zertifizierung und Haltbarkeit, aber für temporäre Strukturen, Aufbauten, Ausstellungspavillons und Notfallarchitektur ist das Potenzial bereits heute konkret.
Raumfahrt-Mykotektur
Selbst außerhalb der Erde hat der 3D-Druck mit Pilzen eine präzise Logik: Baumaterial über die Erdumlaufbahn hinaus zu bringen, kostet unerschwingliche Summen. Stattdessen Sporen in einem Fläschchen mitzunehmen und die Strukturen mit vor Ort verfügbarem Wasser und organischen Abfällen zu kultivieren, ändert die Gleichung völlig. Die Forschung an außerirdischen Myzel-Habitaten wird von Weltraumagenturen finanziert und sieht Strukturen vor, die in kompakter Form wachsen, sich ausdehnen und in einem einzigen Vorgang verfestigen. Das Myzel bietet dank des von einigen Arten produzierten Melanins zudem einen Schutz vor ionisierender Strahlung, der bei gleicher Masse dem vieler synthetischer Materialien überlegen ist.
Was in den nächsten fünf Jahren realistisch zu erwarten ist
| Erwartete Entwicklung | Wahrscheinlichkeit | Auswirkung auf den Sektor |
|---|---|---|
| Standardisierte kommerzielle Pilztinten in Kits | Sehr hoch | Senkt die Einstiegshürde für Hobbyisten und Designstudios |
| Ungerüstete Drucker als Komplettpaket verkauft | Hoch | Die kommerzielle Kategorie der Pilzdrucker entsteht |
| Produktionszyklus unter 7 Tagen | Hoch | Erschließt industrielle Anwendungen für mittlere Serien |
| Technische Normen speziell für Myzel-Verbundwerkstoffe | Mittel | Notwendige Bedingung für zertifiziertes Bauwesen |
| Kommerzielle selbstreparierende lebende Materialien | Niedrig | Paradigmenwechsel, noch in der Forschungsphase |
16. Essenzielles technisches Glossar
Die Terminologie des 3D-Drucks mit pilzbasierten Biomaterialien vermischt Mykologie und Materialtechnik, und die lexikalische Verwirrung ist eine der konkretesten Barrieren für das Verständnis. Hier sind die am häufigsten vorkommenden Begriffe, ohne irreführende Vereinfachungen erklärt.
| Begriff | Definition |
|---|---|
| Myzel | Vegetativer Apparat des Pilzes, Netzwerk aus Hyphen; es ist der eigentliche Organismus und das verwendete Strukturmaterial. |
| Hyphe | Einzelner Myzelfaden, Durchmesser 2-10 µm, apikales Wachstum. |
| Anastomose | Verschmelzung benachbarter Hyphen, die die Kontinuität des Netzwerks schafft. |
| Spawn / Inokulum | Auf einem Träger (Getreide, Sägemehl, Flüssigkeit) vermehrtes Myzel, das zum Starten der Kolonisierung verwendet wird. |
| Substrat | Lignozellulosische Matrix, die den Pilz nährt und den Körper des Endmaterials bildet. |
| Kolonisation | Phase, in der das Myzel das Substrat durchdringt und seine Partikel bindet. |
| Hydrophobine | Pilzproteine, die die wasserabweisende Oberflächenhaut des Objekts bilden. |
| DIW | Direct Ink Writing, Extrusion von Pasten bei Raumtemperatur; Grundtechnik des 3D-Drucks mit Pilzen. |
| Scherverdünnend | Verhalten, bei dem die Viskosität unter Scherbelastung abnimmt; Voraussetzung für die Druckbarkeit. |
| Fließgrenze | Mindestspannung, damit die Paste zu fließen beginnt; bestimmt den Zusammenhalt der Schichten. |
| Myzel-Verbundwerkstoff | Material, das aus einem durch Myzel gebundenen Substrat besteht, das am Ende des Prozesses in der Regel inaktiviert wird. |
| Mykotektur | Architektonisches Design mit aus Pilzen kultivierten Strukturen. |
| Pasteurisierung | Thermische Behandlung bei 65-80 °C, die Konkurrenten reduziert, ohne vollständig zu sterilisieren. |
| Primordium | Ansatz eines Fruchtkörpers; in der Fertigung ein zu vermeidender Defekt. |
17. Häufig gestellte Fragen (FAQ)
Die hier gesammelten Fragen zum 3D-Druck mit Pilztinte sind diejenigen, die am häufigsten von Züchtern, Forschern und Enthusiasten gestellt werden, die sich zum ersten Mal mit dieser Technologie befassen. Die Antworten sind bewusst operativ gehalten.
Brauche ich einen speziellen 3D-Drucker, um mit Pilzen zu drucken?Nein, aber Sie brauchen einen Drucker, der Pasten extrudiert, kein Filament. Häusliche FDM-Drucker sind ohne Modifikationen nicht geeignet. Der günstigste Weg ist der Austausch des Hotends durch einen motorisierten Spritzenextruder oder die Anpassung eines Keramikdruckers. Pilzdrucker existieren noch nicht als dedizierte Handelskategorie: Sie werden durch Anpassung von Pastenmaschinen gebaut. |
Welche Pilze werden für die Tinte verwendet? Kann man sie im Wald sammeln?Es werden Weißfäule-Basidiomyzeten verwendet, hauptsächlich Ganoderma lucidum, Pleurotus ostreatus und Trametes versicolor. Es wird nicht der gesammelte Fruchtkörper verwendet, sondern das in Reinkultur vermehrte Myzel. Einen Stamm aus einem Wildexemplar zu isolieren ist möglich, erfordert aber sterile Techniken und liefert viel weniger vorhersagbare Ergebnisse als ein selektierter Stamm. |
Wie lange dauert es, bis ein fertiges Stück vorliegt?12 bis 21 Tage für den kompletten Zyklus. Der 3D-Druck selbst dauert weniger als eine Stunde; der Rest ist Substratvorbereitung (ein halber Tag), Präkoloisierung (3-6 Tage), Inkubation (7-14 Tage) und Trocknung (6-12 Stunden). |
Wächst das gedruckte Objekt weiter oder kann es zu Hause schimmeln?Nein, wenn es richtig getrocknet wird. Das Trocknen bei 55-70 °C dehydriert das Myzel und stoppt den Stoffwechsel dauerhaft. Ein gut getrocknetes und in einer trockenen Umgebung aufbewahrtes Stück ist jahrelang stabil. Wenn es jedoch nass wird und lange feucht bleibt, kann es wie jedes organische Material Schimmel entwickeln. |
Wie widerstandsfähig ist ein mit Pilztinte gedrucktes Objekt?Vergleichbar mit expandiertem Kork oder einem technischen Schaum: Druckfestigkeit zwischen 0,15 und 1,6 MPa, abhängig von Dichte und Stamm. Es ist hervorragend für Verpackungen, Isolierung und Objekte geeignet, nicht aber für tragende Elemente, die hoher Zug- oder Biegebeanspruchung ausgesetzt sind. |
Kann ich mein verbrauchtes Zuchtsubstrat als Füllstoff für die Tinte verwenden?Nur teilweise. Das verbrauchte Substrat ist bereits abgebaut und nährstoffarm, weshalb das neue Myzel es schlecht kolonisiert und das Stück brüchig wird. Es kann bis zu 20-25 % des Füllstoffs ausmachen, gemischt mit frischem Material, um einen Teil davon zu recyceln, ohne das Ergebnis zu beeinträchtigen. |
Was sind die echten Kosten, um mit dem Experimentieren zu beginnen?Mit manueller Extrusion per Spritzbeutel und bereits vorhandener Zuchtausrüstung: unter 50 Euro für Verbrauchsmaterialien. Mit einem modifizierten Spritzendrucker: 150-600 Euro. Mit einem kompletten pneumatischen System: 600-2.500 Euro. Der Rat lautet, mindestens fünf manuelle Versuche durchzuführen, bevor man eine Maschine kauft. |
Wie vermeide ich Kontaminationen beim 3D-Druck, der an der offenen Luft erfolgt?Drei Maßnahmen nach Wirksamkeit geordnet: Das Substrat vor der Zubereitung der Tinte präkoloisieren, damit das Myzel sofort wieder startet; einen hohen Inokulum-Anteil (10-15 %) verwenden; in einer sauberen Umgebung drucken und das Stück sofort abdecken. Intensive Pasteurisierung ist der Totalsterilisation vorzuziehen, da sie eine schützende Konkurrenzflora hinterlässt. |
Ist das fertige Objekt wirklich kompostierbar?Ja, wenn es keine synthetischen Beschichtungen enthält. Ein unbehandeltes Stück zersetzt sich in der Heimkompostierung in 30-90 Tagen. Wenn es mit synthetischen Harzen beschichtet wurde, erlischt die Kompostierbarkeit. Um es formal als kompostierbar zu deklarieren, ist die EN-13432-Zertifizierung erforderlich. |
Gibt es Gesundheitsrisiken bei der Arbeit mit diesen Materialien?Das Hauptrisiko ist die wiederholte Exposition gegenüber Sporen, die zu einer respiratorischen Sensibilisierung führen kann. Sie wird durch eine FFP2/FFP3-Maske bei der Inokulation und beim Öffnen der Kammern sowie durch gute Belüftung verhindert. Mit grünem oder schwarzem Schimmel kontaminierte Stücke sollten versiegelt und entsorgt werden, ohne sie in geschlossenen Räumen zu handhaben. |
Kann ich Objekte für den Lebensmittelkontakt drucken?Technisch ist es möglich, regulatorisch erfordert es Migrationsprüfungen gemäß der Verordnung (EG) 1935/2004 und eine spezifische Validierung für die verwendete Formulierung. Für den persönlichen Gebrauch gibt es keine Verbote, aber für den Verkauf ist die Validierung obligatorisch. |
Was ist der Unterschied zwischen Wachstum in der Form und 3D-Druck mit Pilzen?Beim Wachstum in der Form füllt das inokulierte Substrat eine starre Form und kolonisiert darin: wirtschaftlich bei großen, identischen Volumina, erfordert aber eine Form für jede Geometrie. Beim 3D-Druck wird das Material von einer Düse nach einem digitalen Modell deponiert: keine Form, freie Formen und totale Personalisierung, mit höheren Stückkosten, aber wettbewerbsfähig bei unter wenigen tausend Stück. |
Eine Fertigung, die kultiviert wird
Der 3D-Druck mit Tinte auf Pilzbasis ist keine Jahrmarktskuriosität noch ein vages Versprechen. Es ist eine Technologie mit einem definierten Anwendungsperimeter, messbaren Grenzen, quantifizierten Umweltvorteilen und einer präzisen Marktposition: kleine und personalisierte Serien, wo die traditionelle Fertigung unwirtschaftlich ist und wo die Umweltauswirkungen fossiler Materialien schwerer zu rechtfertigen sind.
Aber es gibt einen Aspekt, der über die technische Analyse hinausgeht und vielleicht der interessanteste ist. Dies ist die erste Fertigungstechnologie, bei der der Wettbewerbsvorteil im biologischen Wissen liegt, nicht im mechanischen. Wer weiß, wie sich ein Myzel verhält, wie man eine Kontamination am ersten Tag erkennt, wie man ein Substrat ausbalanciert und wie man die Feuchtigkeit in einer Wachstumskammer steuert, besitzt Kompetenzen, die man nicht zusammen mit der Maschine kauft. Es ist eine Fertigung, bei der der Pilzzüchter dem Ingenieur mehr zu lehren hat als umgekehrt.
Für alle, die bereits mit Pilzen arbeiten (aus Leidenschaft, für die Forschung oder als Beruf), erfordert der nächste Schritt keine dramatischen Investitionen oder einen Wechsel der beruflichen Identität. Er erfordert Neugier, einen Nachmittag mit einem Spritzbeutel und die Bereitschaft, zehn Versuche zu dokumentieren, bevor man einen als erfolgreich betrachtet. Den Rest macht der Pilz, wie er es seit Hunderten von Millionen Jahren tut, lange bevor jemand auf die Idee kam, ihm eine Datei zum Folgen zu geben.
Dieser Artikel wurde mit Unterstützung durch künstliche Intelligenz entwickelt und anschließend vom technischen Team von NaturNext.eu überarbeitet, korrigiert und validiert, das die Zuverlässigkeit und die Konformität mit den offiziellen Quellen garantiert.
Das Reich der Pilze ist ein Universum in ständiger Entwicklung, mit neuen wissenschaftlichen Entdeckungen, die jedes Jahr über ihre außergewöhnlichen Vorteile für die Darmgesundheit und das allgemeine Wohlbefinden auftauchen. Von heute an werden Sie, wenn Sie einen Pilz sehen, nicht mehr nur an seinen Geschmack oder sein Aussehen denken, sondern an das gesamte therapeutische Potenzial, das in seinen Fasern und bioaktiven Verbindungen steckt. ✉️ Bleiben Sie in Verbindung - Abonnieren Sie unseren Newsletter, um die neuesten Studien zu erhalten über: Die Natur bietet uns außergewöhnliche Werkzeuge, um uns um unsere Gesundheit zu kümmern. Pilze stellen mit ihrer einzigartigen Balance zwischen Ernährung und Medizin eine faszinierende Grenze dar, die wir gerade erst zu erforschen beginnen. Folgen Sie uns weiterhin, um zu entdecken, wie diese außergewöhnlichen Organismen Ihren Ansatz für das Wohlbefinden verändern können.Setzen Sie Ihre Reise in die Welt der Pilze fort