

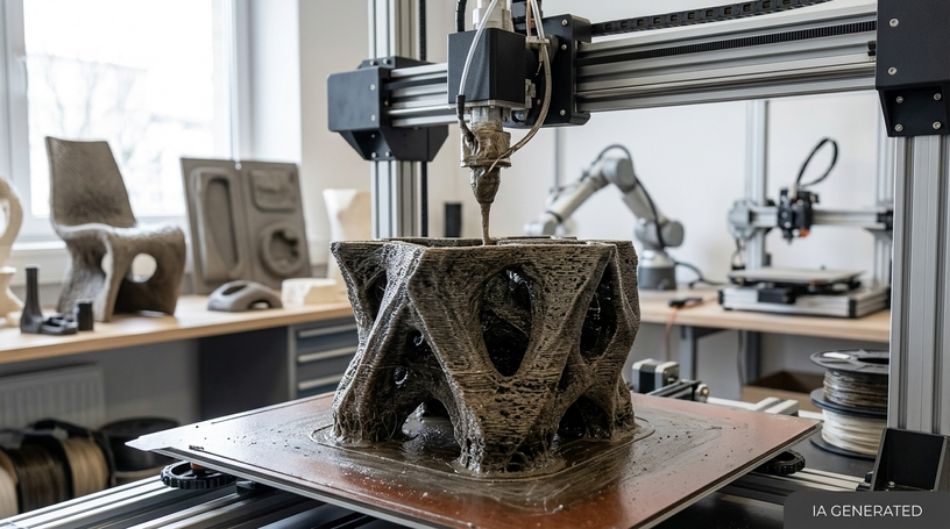
Pendant plus de quatre décennies, l'impression 3D a travaillé presque exclusivement avec des matériaux inertes : polymères dérivés du pétrole, poudres métalliques, résines photopolymérisables, céramiques techniques. Aujourd'hui, quelque chose de profondément différent sort des laboratoires de biotechnologie et des départements d'ingénierie des matériaux du monde entier. La buse d'une imprimante ne dépose plus seulement du plastique fondu, mais une pâte vivante, blanchâtre, dense comme une pâte à pain, peuplée d'hyphes fongiques qui continuent de pousser après le dépôt. C'est le début d'une fabrication qui ne construit pas des objets, mais les cultive.
L'encre à base de champignons représente le point de convergence entre trois disciplines qui, jusqu'à il y a quelques années, parlaient des langages différents : la mycologie appliquée, la rhéologie des matériaux et la fabrication additive. Le résultat est une classe de matériaux que les chercheurs appellent living materials (matériaux vivents), capables de s'auto-réparer, de lier entre eux des déchets agricoles sans colles synthétiques et de retourner au sol en fin de vie sans laisser de microplastiques. L'impression 3D devient ainsi, pour la première fois de son histoire, un processus biologique en plus d'être mécanique.
Cet article s'adresse à ceux qui connaissent vraiment les champignons : cultivateurs qui gèrent des substrats et des stérilisations chaque semaine, chercheurs qui étudient la physiologie du mycélium, passionnés et hobbyistes qui ont transformé une cave ou un placard en champignonnière. Parce que la vérité, souvent tue dans les communiqués de presse enthousiastes, est que la partie difficile de l'impression 3D avec des champignons n'est pas l'imprimante : c'est le champignon. Celui qui sait choisir une souche, préparer un substrat, reconnaître une contamination et gérer l'humidité d'incubation possède déjà 80 % des compétences nécessaires. Le reste s'apprend.
Dans les prochaines sections, nous verrons comment formuler une encre fongique fonctionnelle, quelles souches donnent les meilleurs résultats, quelles technologies d'impression 3D sont compatibles avec une biomasse vivante, quelles propriétés mécaniques on peut raisonnablement atteindre, ce que disent les données du marché et les analyses du cycle de vie, et surtout comment il est possible de commencer à expérimenter à la maison ou dans un petit laboratoire avec des équipements accessibles. Avec des données, des tableaux, des chiffres vérifiables et des protocoles opérationnels, pas avec des promesses.
Dans cet article...
1. Qu'est-ce que l'impression 3D avec une encre à base de champignons
Avant d'entrer dans les détails techniques, il convient de dissiper un malentendu très répandu : quand on parle d'impression 3D avec des champignons, on n'imprime pas le corps fructifère, c'est-à-dire le champignon que nous récoltons dans les bois ou dans les champignonnières. On imprime le mycélium, l'appareil végétatif, le réseau de filaments souterrains qui constitue le véritable organisme. Le chapeau n'est que l'organe reproducteur, l'équivalent d'une fleur. Le matériau structurel, c'est tout ce qui se trouve en dessous.
La définition opérationnelle
L'impression 3D avec une encre fongique est un processus de fabrication additive dans lequel une pâte composée de biomasse lignocellulosique, d'eau, d'agents rhéologiques et de mycélium fongique vivant est extrudée couche par couche selon un modèle numérique, pour être ensuite incubée dans des conditions contrôlées. Pendant l'incubation, les hyphes colonisent l'objet, pénètrent les fibres du substrat et les lient entre elles avec un réseau de chitine et de glucanes. À la fin, la pièce est séchée ou traitée thermiquement pour arrêter la croissance biologique.
La différence substantielle par rapport à toute autre technique d'impression 3D est que la pièce qui sort de l'imprimante n'est pas la pièce finie. C'est un produit semi-fini biologique. L'objet acquiert ses propriétés mécaniques dans les jours suivants, grâce à un processus qu'aucun opérateur ne contrôle directement, mais que l'on peut seulement orienter via la température, l'humidité et la disponibilité en oxygène. C'est une fabrication qui demande de la patience.
Les trois générations technologiques
Le développement du secteur peut être lu en trois phases successives, chacune avec un degré de liberté formelle supérieur à la précédente.
| Génération | Période | Technique | Limite principale |
|---|---|---|---|
| 1re - Croissance en moule | 2007-2015 | Substrat inoculé coulé dans des moules rigides | Formes simples, coût des moules, aucune personnalisation |
| 2e - Extrusion directe | 2016-2021 | Pâte vivante extrudée par une buse, géométries libres | Effondrement des couches, hauteurs limitées, retrait au séchage |
| 3e - Impression 3D hybride et programmée | 2022-présent | Encres multi-matériaux, supports sacrificiels, croissance orientée | Reproductibilité à l'échelle industrielle, temps d'incubation |
Nous sommes aujourd'hui pleinement dans la troisième génération, celle où l'impression 3D ne se limite pas à donner une forme au mycélium, mais conçoit la direction même de la croissance, en orientant les hyphes le long des lignes de charge de la pièce. C'est le passage du matériau au biomatériau.
Pourquoi maintenant
Trois facteurs technologiques indépendants ont mûri dans la même période. Le premier est la disponibilité d'extrudeuses à vis sans fin (extrudeuses à granulés) abordables, capables de gérer des pâtes à haute viscosité avec des particules grossières, auparavant l'apanage exclusif de l'industrie céramique. Le deuxième est la diffusion de souches sélectionnées et certifiées, avec des vitesses de colonisation et une tolérance aux contaminants bien supérieures aux souches sauvages. Le troisième est la pression réglementaire et économique sur les matériaux à usage unique, qui a rendu financièrement intéressante une technologie qui, il y a dix ans, n'était qu'une curiosité académique.
À cela s'ajoute un élément culturel non négligeable : la communauté des cultivateurs de champignons a énormément grandi, apportant avec elle des compétences pratiques sur la stérilisation, l'inoculation et la gestion de l'humidité qui sont exactement celles requises par l'impression avec des champignons. Un hobbyiste qui produit régulièrement des Pleurotes sur substrat pasteurisé a, sans le savoir, un avantage énorme sur un ingénieur en mécanique qui aborde le sujet par les matériaux. Ceux qui souhaitent acquérir ces bases peuvent commencer par un kit de cultivation de champignons et apprendre le cycle complet avant de passer à l'extrusion.
2. Biologie du mycélium : pourquoi il fonctionne comme matériau structurel
Comprendre pourquoi un champignon peut remplacer, en impression 3D, une colle synthétique nécessite un regard sur son architecture microscopique. Ce n'est ni un hasard ni une coïncidence heureuse : le mycélium a évolué pour exactement cette tâche, c'est-à-dire pénétrer une matière organique hétérogène et la maintenir ensemble pendant qu'il la digère.
Hyphes, septums et réseaux tridimensionnels
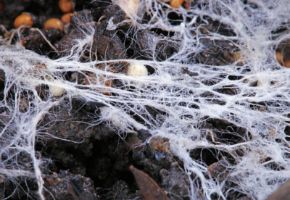
Le matériau qui sort de la buse en impression 3D est constitué d'hyphes, des filaments cylindriques d'un diamètre compris entre 2 et 10 micromètres qui s'allongent à l'apex à des vitesses comprises entre 0,1 et 6 millimètres par heure selon l'espèce et la température. Chaque hyphe se ramifie de manière dichotomique et s'anastomose, c'est-à-dire qu'il fusionne avec les hyphes voisins en créant un réseau continu et non un simple faisceau de fibres parallèles. Cette continuité est la raison physique pour laquelle un composite mycélien distribue les charges mieux qu'un panneau de fibres collées.
Dans un centimètre cube de substrat bien colonisé, on estime qu'il y a entre 500 et 2 000 mètres linéaires d'hyphes. C'est une surface d'échange énorme et, d'un point de vue mécanique, une densité de connexions qu'aucun processus industriel de mélange ne pourrait répliquer à ce coût énergétique.
La paroi cellulaire : chitine, glucanes et protéines
La paroi des hyphes est un composite naturel à part entière. La chitine, polysaccharide azoté identique à celui de l'exosquelette des arthropodes, forme des microfibrilles cristallines avec un module élastique théorique d'environ 150 GPa, supérieur à celui de l'aluminium. Ces microfibrilles sont immergées dans une matrice amorphe de bêta-glucanes et de mannoprotéines qui fournit ténacité et capacité de déformation. C'est la même logique de construction que le béton armé, à l'échelle nanométrique et assemblée à température ambiante sans aucun apport énergétique externe.
| Composant de la paroi | % de la masse sèche | Rôle fonctionnel |
|---|---|---|
| Chitine et chitosane | 8-25% | Renfort fibrillaire, rigidité |
| Bêta-1,3 et bêta-1,6 glucanes | 30-60% | Matrice, ténacité, adhésion |
| Mannoprotéines et glycoprotéines | 10-25% | Interface, reconnaissance, hydrophobicité |
| Lipides et hydrophobines | 2-8% | Répulsion de l'eau en surface |
| Cendres et minéraux | 1-5% | Variable selon le substrat |
Les hydrophobines : le secret de la finition de surface
Un chapitre à part mérite les hydrophobines, de petites protéines amphipathiques que les champignons filamenteux sécrètent et qui s'auto-assemblent en films monomoléculaires à l'interface air-eau. Elles font partie des molécules les plus tensioactives connues dans la nature. Dans l'impression 3D avec des champignons, les hydrophobines déterminent la peau externe de l'objet : lorsque le mycélium atteint la surface et rencontre l'air, il produit une couche compacte et légèrement hydrofuge qui fonctionne comme une finition naturelle, réduisant l'absorption d'eau sans aucun revêtement ajouté.
Des souches différentes produisent des hydrophobines en quantités très variables, et c'est l'un des critères de sélection les plus négligés par ceux qui s'approchent du secteur. Une souche de Trametes versicolor produit une peau de surface nettement plus cohésive et uniforme que de nombreuses souches de Pleurotus, à substrat et conditions égales.
Enzymes lignocellulolytiques et choix du substrat
Les champignons utilisés dans ce domaine appartiennent presque tous aux basidiomycètes de la pourriture blanche, des organismes capables de dégrader la lignine grâce aux laccases, à la lignine peroxydase et à la manganèse peroxydase. Cette capacité est une arme à double tranchant : elle permet d'utiliser comme substrat des déchets qu'aucun autre processus ne valorise (paille, sciure de bois, marc de raisin, balles de riz, marc de café), mais elle entraîne également une perte de masse sèche pendant la colonisation, typiquement entre 10 et 25 %.
Le concepteur doit donc équilibrer deux besoins opposés : une colonisation rapide et vigoureuse nécessite des nutriments facilement accessibles, mais une consommation excessive du substrat affaiblit la structure portante de la pièce. La pratique établie prévoit un substrat à base lignocellulosique pauvre, intégré avec une quote contenue, entre 5 et 15 %, de son ou de farines protéiques. Pour ceux qui travaillent en laboratoire ou en petite série, partir de substrats prêts pour la cultivation déjà équilibrés élimine la variable la plus difficile à contrôler au début.
Pour approfondir la physiologie et la taxonomie des souches utilisées, la revue scientifique en accès libre Journal of Fungi publie régulièrement des études sur la croissance mycélienne appliquée aux biomatériaux.
3. Comment formuler une encre fongique : ingrédients et rhéologie
C'est ici que se joue la vraie partie de l'impression 3D avec des champignons. Une encre fongique doit satisfaire simultanément deux familles d'exigences qui tirent dans des directions opposées : celles rhéologiques, qui concernent le comportement de la pâte sous contrainte, et celles biologiques, qui concernent la survie et la croissance d'un organisme vivant. Chaque formulation est un compromis, et savoir quel paramètre sacrifier est ce qui distingue un résultat réussi d'une pile de couches effondrées.
Les cinq composants fondamentaux
Une formulation typique pour l'impression 3D par extrusion comprend :
- Charge lignocellulosique (40-60 % en poids sec) - sciure de bois feuillu, paille broyée, fibre de chanvre, balle de riz. Détermine le corps, la résistance finale et le coût. La granulométrie est critique : moins de 250 micromètres pour les buses fines, jusqu'à 1,5 mm pour les buses de 6 mm ou plus.
- Eau (45-65 % du total humide) - vecteur et milieu vital. La teneur en humidité est le paramètre unique le plus influent tant sur l'imprimabilité que sur la vitalité.
- Agent rhéologique (0,5-4 %) - hydrocolloïdes comme la gomme xanthane, l'alginate de sodium, la carboxyméthylcellulose, la méthylcellulose ou le gel de psyllium. Confèrent un comportement pseudoplastique.
- Nutriments supplémentaires (5-15 %) - son de blé, farine de soja, gypse agricole comme tampon de pH et source de calcium.
- Inoculum mycélien (5-20 %) - mycélium sur grain, sur sciure ou en culture liquide. Le format de l'inoculum influence énormément la vitesse de colonisation.
Le comportement pseudoplastique : la physique qui rend tout possible
Pour qu'une encre d'impression 3D puisse être extrudée puis maintenir sa forme, elle doit être shear-thinning (rhéofluidifiante) : la viscosité doit s'effondrer sous l'effort de cisaillement à l'intérieur de la buse et remonter presque instantanément à la sortie. C'est le même principe que le ketchup ou la peinture au pinceau, appliqué avec une précision d'ingénierie.
Deux paramètres mesurables décrivent l'adéquation d'une pâte à l'impression 3D : le yield stress (seuil d'écoulement), qui doit être suffisant pour supporter le poids des couches supérieures, et le temps de récupération de la viscosité, qui devrait rester inférieur à une seconde. Valeurs de référence tirées de la littérature sur les composites mycéliens extrudables :
| Paramètre rhéologique | Plage utile | Effet si trop bas | Effet si trop haut |
|---|---|---|---|
| Seuil d'écoulement (Yield stress) | 300-2 500 Pa | Effondrement des couches, étalement | Extrusion discontinue, déchirure du filament |
| Viscosité apparente (à 10 s⁻¹) | 50-500 Pa·s | Égouttement, perte de définition | Pression excessive, dommage mécanique aux hyphes |
| Indice d'écoulement (n) | 0,15-0,45 | Comportement trop élastique | Comportement quasi newtonien, non imprimable |
| Temps de récupération | < 1 s | - | Déformation des couches sous-jacentes |
| Humidité totale | 48-62% | Mycélium en stress hydrique, croissance lente | Anaérobiose, contaminations bactériennes |
Le rôle des hydrocolloïdes et leurs effets secondaires
Dans l'impression 3D avec des champignons, la gomme xanthane est l'additif le plus utilisé car elle produit un seuil d'écoulement élevé à de très faibles concentrations, typiquement entre 0,5 et 1,5 %. Elle a cependant un défaut : elle retient l'eau de manière si efficace qu'elle ralentit la diffusion de l'oxygène dans la pâte, pénalisant la colonisation dans les sections épaisses. L'alginate de sodium, réticulé avec des ions calcium, offre un compromis intéressant car il produit une gélification rapide qui stabilise la géométrie tout en laissant une structure plus perméable.
La méthylcellulose présente un comportement particulier et exploitable : elle gélifie à chaud et se liquéfie à froid, l'inverse de la gélatine. On peut donc extruder une pâte froide et fluide sur un plan chauffé à 45-50 °C qui la rigidifie instantanément : une température encore tolérable pour de nombreuses hyphes, bien que proche de la limite supérieure.
Trois formulations de référence
Les compositions suivantes pour l'impression 3D sont des points de départ éprouvés, à adapter à votre propre souche et à votre équipement. Les pourcentages sont sur le poids humide total.
| Composant | A - Structurel (buse 4-8 mm) | B - Détail fin (buse 1,5-3 mm) | C - Mousse légère |
|---|---|---|---|
| Sciure de hêtre <1 mm | 32% | - | 18% |
| Fibre de chanvre micronisée | - | 26% | 6% |
| Son de blé | 6% | 7% | 5% |
| Gomme xanthane | 0,8% | 1,4% | 1,0% |
| Alginate de sodium | 1,0% | 1,2% | 0,6% |
| Gypse agricole | 1,5% | 1,5% | 1,0% |
| Inoculum sur grain | 8% | 10% | 12% |
| Tensioactif naturel (saponine) | - | - | 0,4% |
| Eau | 50,7% | 52,9% | 56,0% |
| Densité après séchage | 190-240 kg/m³ | 230-280 kg/m³ | 90-130 kg/m³ |
La formulation C mérite une note : l'ajout d'un tensioactif naturel et une phase de fouettage mécanique de la pâte avant l'extrusion introduit des bulles d'air stables qui abaissent drastiquement la densité et améliorent l'isolation thermique. C'est le secret des mousses mycéliennes à très haute légèreté, et cela a l'avantage collatéral d'augmenter la disponibilité en oxygène interne, accélérant la colonisation.
4. Les meilleures souches pour l'impression 3D avec des champignons
Dans l'impression 3D avec une encre fongique, tous les champignons ne sont pas adaptés, et la différence entre une bonne souche et une mauvaise n'est pas marginale : cela peut signifier une pièce colonisée en huit jours ou une pièce contaminée par du Trichoderma au douzième jour. La sélection de la souche est la décision la plus importante de l'ensemble du projet, et précède de loin le choix de l'imprimante.
Les critères de sélection qui comptent vraiment
Une souche adaptée à l'impression 3D avec une encre fongique doit posséder cinq caractéristiques, par ordre décroissant d'importance pratique : vitesse d'extension radiale, tolérance aux substrats seulement pasteurisés (non complètement stériles), production abondante d'hydrophobines pour la peau de surface, densité mycélienne élevée par rapport à la simple vitesse, et absence de fructification précoce. Ce dernier point est sous-estimé : une souche qui a tendance à former des primordiums dès qu'elle rencontre de l'air frais ruine la surface de l'objet avec des protubérances irrégulières.
Tableau comparatif des principales espèces
| Espèce | Vitesse de colonisation | Densité du mycélium | Peau de surface | Tolérance aux contaminants | Usage conseillé |
|---|---|---|---|---|---|
| Ganoderma lucidum (Reishi) | Moyenne | Très élevée | Excellente, cuirassée | Élevée | Peaux, objets de design, surfaces visibles |
| Pleurotus ostreatus | Très élevée | Moyenne | Bonne | Très élevée | Prototypes, emballage, premiers essais |
| Trametes versicolor | Élevée | Élevée | Excellente, compacte | Élevée | Panneaux, éléments structurels |
| Pleurotus eryngii | Élevée | Élevée | Bonne | Moyenne | Pièces denses, résistance à la compression |
| Fomes fomentarius | Faible | Très élevée | Exceptionnelle, liégeuse | Moyenne | Matériaux type liège, isolation |
| Hericium erinaceus | Moyenne | Moyenne | Médiocre, cotonneuse | Faible | Déconseillé pour un usage structurel |
| Lentinula edodes (Shiitake) | Faible | Élevée | Moyenne, pigmentée | Moyenne | Pièces décoratives, temps longs |
Le choix pour le débutant et celui pour le professionnel
Ceux qui débutent devraient utiliser Pleurotus ostreatus sans hésitation. Il pardonne les erreurs d'humidité, tolère les substrats pasteurisés de manière approximative, colonise si vite qu'il étouffe la plupart des contaminants et coûte peu. Il ne donnera pas la plus belle finition, mais il donnera un résultat, et pour apprendre, cela compte plus que tout.
Ceux qui maîtrisent déjà le cycle et recherchent une qualité de surface passent à Ganoderma lucidum, la souche de référence pour tous les matériaux mycéliens visibles : il développe une peau lisse, résistante et naturellement pigmentée qu'aucune autre espèce n'égale. Ceux qui souhaitent expérimenter avec cette espèce trouveront dans les produits à base de Reishi et son mycélium le point de départ, tandis que pour les premiers essais, le mycélium de Pleurote reste le choix le plus économique et tolérant.
Souches hybrides et sélection assistée
Plusieurs groupes de recherche sélectionnent des souches spécifiquement optimisées pour la fabrication, et non pour la production alimentaire. Les critères changent radicalement : on récompense la densité du réseau hyphal et la production de chitine, et non le rendement en corps fructifères. Certaines souches expérimentales de Ganoderma atteignent des valeurs de résistance à la compression supérieures de 60 % par rapport aux souches commerciales de culture alimentaire, à substrat égal.
La recherche dans ce domaine est très active dans des centres comme l'université néerlandaise de Wageningen, traditionnellement à l'avant-garde des sciences agroalimentaires et des biomatériaux dérivés des champignons.
5. Les technologies d'impression 3D compatibles avec la biomasse vivante
Une biomasse vivante pour l'impression 3D, dense, abrasive et riche en particules, ne peut pas passer par une buse chaude de 0,4 millimètre. Toute la chaîne matérielle de l'impression 3D conventionnelle doit être repensée, et la bonne nouvelle est qu'il n'est pas nécessaire de tout réinventer : les solutions existent déjà, empruntées à l'impression céramique, alimentaire et cimentaire.
Direct Ink Writing (DIW) - le standard de fait
Le Direct Ink Writing, ou extrusion directe de pâtes à température ambiante, est la technique dominante. Le matériau est chargé dans un réservoir et poussé à travers une buse par un piston, une vis sans fin ou de l'air comprimé. C'est simple, robuste et parfaitement compatible avec la survie des hyphes.
| Système de poussée | Pression typique | Avantages | Inconvénients |
|---|---|---|---|
| Pneumatique (air comprimé) | 2-8 bar | Économique, facile à stériliser, aucun stress mécanique | Contrôle du flux imprécis, égouttement |
| Piston à vis motorisé | jusqu'à 20 bar | Flux précis, rétraction possible | Capacité limitée par le réservoir |
| Vis sans fin (auger) | variable | Alimentation continue, gère les particules grossières | Cisaillement mécanique des hyphes, nettoyage complexe |
| Pompe péristaltique | 1-4 bar | Zéro contact, idéal pour les cultures liquides | Uniquement pour les pâtes peu visqueuses |
Impression 3D portique et à bras robotique
Pour les pièces petites et moyennes en impression 3D, la cinématique cartésienne classique fonctionne très bien. Au-delà d'un demi-mètre cube, le bras robotique à six axes entre en jeu, permettant d'extruder le long de trajectoires non planaires - c'est-à-dire en déposant des couches qui suivent des surfaces courbes au lieu de plans horizontaux. Cette capacité n'est pas un caprice esthétique : orienter les cordons le long des lignes isostatiques de contrainte augmente la résistance de la pièce jusqu'à 40 % à masse égale.
Binder jetting biologique
Une variante d'impression 3D moins répandue mais prometteuse inverse la logique : au lieu d'extruder une pâte, on étend un lit de poudre lignocellulosique sèche et on dépose sélectivement, via des têtes d'impression à jet, une suspension de spores ou de fragments hyphaux en solution nutritive. La pièce se forme là où le mycélium pousse, et la poudre non colonisée est récupérée et réutilisée. C'est l'approche avec la plus grande liberté géométrique absolue, capable de réaliser des contre-dépouilles impossibles pour l'extrusion, mais elle nécessite des équipements spécialisés et une gestion de l'environnement beaucoup plus rigoureuse.
Impression hybride et supports sacrificiels
La frontière la plus intéressante combine deux matériaux dans le même cycle d'impression 3D : l'encre fongique pour les parties finales et un matériau sacrificiel - typiquement un gel d'agar, une cire à bas point de fusion ou un hydrogel d'alginate - pour soutenir les porte-à-faux et les cavités. Après la colonisation, le support est dissous dans de l'eau tiède ou fondu, laissant des géométries autrement irréalisables.
Spécifications matérielles recommandées
| Paramètre | Hobbyiste / prototypage | Laboratoire / petite série | Production industrielle |
|---|---|---|---|
| Diamètre de la buse | 3-6 mm | 2-8 mm | 8-25 mm |
| Hauteur de couche | 2-4 mm | 1,5-6 mm | 6-20 mm |
| Vitesse d'impression | 10-25 mm/s | 15-40 mm/s | 40-120 mm/s |
| Volume de travail | 200×200×200 mm | 500×500×500 mm | > 2 m³ |
| Capacité du réservoir | 0,3-1 L | 2-10 L | 50-500 L continus |
| Coût indicatif | 600-2 500 € | 4 000-20 000 € | 60 000-400 000 € |
Le point clé pour ceux qui évaluent un investissement : les imprimantes à champignons n'existent pas en tant que catégorie commerciale à part entière. Elles sont construites en adaptant une imprimante pour céramique ou pour pâtes alimentaires, en remplaçant les pièces en contact par de l'acier inoxydable ou des matériaux stérilisables et en ajoutant un contrôle de l'humidité ambiante. Le coût de conversion d'une machine pour céramique de milieu de gamme s'élève à environ 300-800 euros.
6. Le processus complet étape par étape
Décrire le flux de travail complet de l'impression 3D avec des champignons sert à rendre évident où se concentrent les risques. Sur un cycle qui dure en moyenne de deux à trois semaines, les points critiques ne sont que quatre, et ceux qui les maîtrisent correctement obtiennent un résultat utilisable dans la grande majorité des tentatives.
Phase 1 - Préparation et stérilisation du substrat
Le substrat destiné à l'impression 3D doit être hydraté jusqu'à la teneur en eau cible, puis traité thermiquement. La pasteurisation à 65-80 °C pendant 60-90 minutes élimine la plupart des concurrents en laissant une flore microbienne bénéfique ; la stérilisation en autoclave à 121 °C pendant 90-120 minutes annule tout, mais laisse une niche écologique vide que toute spore étrangère peut occuper. Pour l'impression 3D, la pasteurisation poussée est presque toujours le meilleur choix, car la pâte restera exposée à l'air pendant toute l'extrusion et une défense microbienne résiduelle est précieuse.
Phase 2 - Pré-colonisation
Cette étape préliminaire à l'impression 3D est souvent sautée, et c'est une erreur. Inoculer le substrat et le laisser coloniser partiellement pendant 3 à 6 jours avant de préparer l'encre réduit drastiquement le temps pendant lequel la pièce imprimée reste vulnérable. Le mycélium est déjà actif, n'a pas à se remettre de la phase de latence, et repart en quelques heures après l'extrusion. La masse pré-colonisée est ensuite fragmentée mécaniquement : la fragmentation n'endommage pas le champignon, au contraire, elle multiplie les points de croissance apicale.
Phase 3 - Mélange de l'encre
Les hydrocolloïdes de l'encre d'impression 3D doivent être hydratés séparément et à part, dans de l'eau stérile, pour éviter les grumeaux qui obstruent la buse. Ils sont ensuite unis à la biomasse pré-colonisée avec un mélange lent, à basse vitesse, pour ne pas chauffer la masse. La température de l'encre ne doit jamais dépasser 35 °C : au-delà de ce seuil, la vitalité chute rapidement et au-dessus de 45 °C, la plupart des souches meurent.
Phase 4 - Extrusion
L'impression 3D proprement dite est la phase la plus courte, souvent moins d'une heure même pour des pièces de bonnes dimensions. Elle doit être menée dans un environnement propre, avec un flux laminaire si disponible, et avec la pièce protégée immédiatement après l'achèvement. Chaque minute d'exposition à l'air non filtré augmente la probabilité de contamination.
Phase 5 - Incubation
La pièce qui sort de l'impression 3D doit être placée dans une chambre de croissance à 24-28 °C, avec une humidité relative de 85-95 %, et un renouvellement d'air contrôlé. Après 4 à 7 jours, la surface apparaît uniformément blanche. De nombreux protocoles prévoient une réincubation : la pièce est retirée, la surface légèrement compressée ou nébulisée et remise en chambre pour 2 à 4 jours supplémentaires, obtenant une peau externe nettement plus compacte.
Phase 6 - Arrêt de la croissance et séchage
La dernière phase du cycle d'impression 3D est le séchage : au four à 55-70 °C pendant 6-12 heures, il déshydrate la pièce, arrête le métabolisme et fixe ses propriétés. Des températures supérieures à 90 °C dénaturent complètement les protéines et augmentent la rigidité au détriment de la ténacité. Le retrait dimensionnel dans cette phase est compris entre 5 et 15 %, ce qui est la raison pour laquelle chaque modèle doit être surdimensionné lors de la conception.
| Phase | Durée | Paramètre critique | Risque principal |
|---|---|---|---|
| Préparation du substrat | 4-8 heures | Température et durée du traitement | Survie de spores concurrentes |
| Pré-colonisation | 3-6 jours | Température 24-26 °C | Colonisation excessive, pâte non extrudable |
| Mélange | 30-60 min | Température < 35 °C | Grumeaux, surchauffe |
| Extrusion | 15-90 min | Pression constante | Obstruction de la buse, effondrement des couches |
| Incubation | 7-14 jours | HR 85-95 %, renouvellement d'air | Contamination, fructification précoce |
| Séchage | 6-12 heures | Rampe thermique progressive | Fissures, déformations |
7. Propriétés mécaniques, thermiques et acoustiques : les vrais chiffres
Concernant les performances de l'impression 3D avec du mycélium, l'honnêteté intellectuelle est de mise, car le secteur souffre d'un enthousiasme communicatif qui dépasse parfois les données. Les composites mycéliens ne remplaceront pas l'acier ni le béton structurel. Ils rivalisent en revanche de manière tout à fait crédible avec le polystyrène expansé, le liège, les panneaux de fibres à basse densité et les emballages en mousse plastique : un marché qui, à lui seul, vaut des dizaines de milliards.
Comportement mécanique
Les composites mycéliens obtenus par impression 3D sont des matériaux cellulaires au comportement typiquement élasto-plastique en compression : une phase élastique initiale, un plateau de déformation plastique pour l'absorption d'énergie et enfin une densification. C'est exactement la courbe qui rend un matériau excellent pour l'absorption des chocs, et explique pourquoi le premier marché commercial a été celui de l'emballage de protection.
| Propriété | Composite mycélien imprimé | EPS (polystyrène) | Liège expansé | MDF |
|---|---|---|---|---|
| Densité (kg/m³) | 90-320 | 15-35 | 110-170 | 600-800 |
| Résistance à la compression (MPa) | 0,15-1,6 | 0,07-0,25 | 0,10-0,30 | 10-25 |
| Module élastique (MPa) | 3-70 | 2-12 | 4-20 | 2 000-4 000 |
| Résistance à la flexion (MPa) | 0,2-1,2 | 0,2-0,5 | 0,3-0,6 | 18-40 |
| Conductivité thermique (W/mK) | 0,04-0,08 | 0,033-0,040 | 0,037-0,045 | 0,12-0,18 |
| Coeff. d'absorption acoustique (500-2000 Hz) | 0,55-0,85 | 0,10-0,25 | 0,40-0,70 | 0,05-0,15 |
| Réaction au feu | Carbonise, ne goutte pas | Fond et goutte | Carbonise | Brûle |
| Fin de vie | Compostable 30-90 jours | Non biodégradable | Biodégradable lent | Déchet spécial (colles) |
Le comportement au feu : un avantage sous-estimé
Le comportement au feu des pièces imprimées en 3D est également surprenant : la chitine contient de l'azote, et les matériaux azotés ont tendance à former une couche carbonisée protectrice en cas de combustion au lieu d'alimenter la flamme. Les composites mycéliens montrent des pics de dégagement de chaleur inférieurs d'un ordre de grandeur par rapport au polystyrène expansé et, surtout, ils ne fondent pas et ne produisent pas de gouttelettes enflammées, qui, dans les matériaux plastiques, sont la principale cause de propagation de l'incendie. Plusieurs formulations atteignent la classe de réaction au feu B-s1,d0 avec l'ajout de modestes quantités de minéraux.
Le talon d'Achille : l'eau
La limite la plus sérieuse des objets imprimés en 3D avec des champignons reste la sensibilité à l'humidité. Un composite mycélien non traité peut absorber entre 40 et 200 % de son poids en eau en cas d'immersion prolongée, perdant une grande partie de sa résistance. Les contre-mesures existent et fonctionnent : revêtements à base de cires naturelles, huiles siccatives, bio-résines à base d'huile de ricin, traitements d'acétylation, ou la sélection de souches à forte production d'hydrophobines. Une pièce bien traitée supporte sans problème des cycles de condensation et une humidité ambiante élevée, mais elle reste un matériau pour des applications protégées, et non pour une exposition directe aux intempéries.
8. Applications industrielles : bâtiment, emballage, design, mode
Le passage de l'impression 3D avec des champignons du laboratoire au marché a déjà eu lieu dans au moins trois secteurs, tandis que dans deux autres, une expérimentation avancée est en cours. Il vaut la peine de distinguer ce qui s'achète déjà aujourd'hui de ce qui est encore un prototype, car la confusion entre les deux plans est la principale raison du scepticisme envers le secteur.
Emballage de protection - marché mature
C'est l'application la plus consolidée. Les emballages en mycélium remplacent l'EPS pour l'électronique, l'ameublement, la verrerie et les cosmétiques haut de gamme. L'impression 3D ajoute ici un avantage décisif par rapport à la croissance en moule : elle élimine le coût et le temps du moule, rendant économiquement viables même des lots de quelques dizaines de pièces. Pour une entreprise qui expédie des produits personnalisés ou des séries limitées, le point d'équilibre se déplace radicalement.
Isolation et composants de bâtiment - marché émergent
Les panneaux isolants, les blocs non porteurs, les éléments acoustiques et les remplissages pour vides sanitaires représentent le segment à la croissance la plus rapide. L'avantage de l'impression 3D est la possibilité de produire des panneaux avec une géométrie interne variable (cellules plus denses là où la résistance est nécessaire, plus ouvertes là où l'isolation est nécessaire) et avec des emboîtements sur mesure pour chaque chantier. Des projets architecturaux expérimentaux comme des colonnes, des voûtes et des pavillons entièrement mycéliens ont déjà démontré la faisabilité structurelle à l'échelle réelle, bien que dans des configurations en pure compression.
Design, ameublement et objets - marché actif
Lampes, sièges, panneaux décoratifs, vases, urnes funéraires biodégradables : le secteur du design a adopté le matériau avec enthousiasme car la texture du mycélium mature est visuellement inimitable et communique immédiatement la valeur environnementale du produit. C'est aussi le segment où le prix le plus élevé au kilogramme rend viables les longs temps de production.
Mode et cuirs alternatifs - marché en phase de montée en échelle
Les cuirs de mycélium représentent le segment avec la plus grande attention médiatique et les investissements. Ici, l'impression 3D joue un rôle particulier : elle permet de produire directement la pièce découpée (une tige, un panneau de sac) en évitant les chutes de découpe qui, dans la maroquinerie traditionnelle, dépassent facilement 25 % du matériau.
Applications émergentes et de pointe
- Électronique biodégradable - substrats pour circuits temporaires, capteurs environnementaux à usage unique, batteries à dégradation programmée.
- Filtration et dépollution - structures imprimées à haute surface spécifique pour la mycofiltration d'eaux contaminées par des hydrocarbures ou des métaux lourds.
- Agriculture - pots, disques de paillage et supports de repiquage qui se dégradent dans le sol en libérant des nutriments.
- Aérospatial - structures d'habitat cultivables in situ, objet d'études menées également par la NASA dans le cadre de la soi-disant mycotecture.
- Médical et tissulaire - échafaudages à base de chitosane fongique pour la régénération osseuse et les pansements avancés.
| Secteur | Maturité | Avantage de l'impression 3D | Obstacle principal |
|---|---|---|---|
| Emballage | Commercial | Aucun moule, lots minimaux | Coût par pièce sur hauts volumes |
| Bâtiment | Pilote avancé | Géométries optimisées, emboîtements sur mesure | Certifications et durabilité |
| Design et ameublement | Commercial | Pièce unique, formes complexes | Perception de fragilité |
| Mode | Montée en échelle | Zéro chute de découpe | Uniformité de l'épaisseur |
| Électronique | Recherche | Intégration de conducteurs | Stabilité dimensionnelle |
| Espace | Recherche | Production in situ, masse de lancement réduite | Environnement contrôlé nécessaire |
9. Impact environnemental et analyse du cycle de vie
La durabilité d'un matériau d'impression 3D ne s'évalue pas avec un adjectif, mais avec un bilan. L'analyse du cycle de vie (ACV) compare les émissions, l'énergie et les effets sur tout le parcours, de la matière première à l'élimination. Dans le cas des composites mycéliens issus de l'impression 3D, le bilan est favorable, mais pas pour les raisons que le sens commun suggère.
D'où vient l'avantage
Le bénéfice environnemental de l'impression 3D avec du mycélium ne vient pas du fait que le matériau est naturel. Il découle de trois éléments quantifiables : la matière première est un déchet qui serait autrement brûlé ou composté avec ses propres émissions, la polymérisation se fait à température ambiante, sans apport thermique industriel, et la phase d'utilisation n'implique pas de rejet de composés organiques volatils. L'énergie du processus se concentre presque entièrement sur deux points (le traitement thermique du substrat et le séchage final) qui, ensemble, représentent plus de 80 % de la consommation totale. Ceux qui veulent réduire l'empreinte de leur processus doivent travailler là-dessus, et nulle part ailleurs.
| Indicateur | Composite mycélien | EPS | Polyuréthane expansé | Carton ondulé |
|---|---|---|---|---|
| Émissions GWP (kg CO₂eq/kg) | 0,3-1,2 | 2,5-3,8 | 3,5-5,5 | 0,8-1,4 |
| Énergie primaire (MJ/kg) | 10-28 | 85-105 | 95-130 | 22-32 |
| Eau de processus (L/kg) | 4-12 | 15-25 | 20-40 | 30-60 |
| Matière première | Déchet agricole | Pétrole | Pétrole | Bois vierge + recyclage |
| Fin de vie optimale | Compostage domestique | Recyclage mécanique limité | Incinération | Recyclage papier |
| Microplastiques en fin de vie | Aucun | Élevés | Élevés | Aucun |
Le piégeage du carbone et ses limites honnêtes
Un objet mycélien sorti de l'impression 3D contient du carbone qui était atmosphérique jusqu'à il y a quelques saisons, fixé par la plante qui a produit la paille ou le bois. Si la pièce reste en service pendant des années, ce carbone est temporairement immobilisé. C'est un piégeage réel mais temporaire, et il doit être comptabilisé comme tel : au moment du compostage, le carbone retourne dans l'atmosphère. L'avantage climatique effectif réside dans le remplacement d'un matériau fossile, et non dans le stockage en soi.
Économie circulaire locale
Un aspect peu discuté de l'impression 3D avec des champignons est l'impact territorial. Une installation de production peut fonctionner avec des déchets collectés dans un rayon de 50 kilomètres : marc d'olive d'un moulin, paille d'une exploitation céréalière, sciure d'un atelier de menuiserie, marc de café de la restauration. Et le substrat épuisé en fin de cycle, riche en azote et déjà partiellement dégradé, est un excellent amendement agricole. Le cycle se boucle sans quitter le territoire, ce qu'aucune filière plastique ne peut offrir.
Pour des approfondissements scientifiques sur les biomatériaux et les méthodologies d'évaluation environnementale, la section dédiée de Nature sur les biomatériaux rassemble la littérature évaluée par les pairs la plus à jour du secteur.
10. Le marché : données, projections et acteurs principaux
Derrière l'intérêt pour l'impression 3D avec des matériaux fongiques se cachent des chiffres économiques concrets, poussés par une combinaison de pression réglementaire sur les plastiques à usage unique, d'objectifs de décarbonation des entreprises et de demande des consommateurs. Il vaut la peine de les lire attentivement, en distinguant le marché des matériaux mycéliens dans son ensemble de celui, plus petit, de la seule fabrication additive appliquée.
Dimensions et croissance estimées
| Segment | Valeur estimée 2024 | Projection 2030 | TCAC estimé |
|---|---|---|---|
| Matériaux à base de mycélium (mondial) | ~2,9 mds $ | ~8,5 mds $ | 19-22% |
| Emballages en mycélium | ~0,7 md $ | ~2,4 mds $ | 21-25% |
| Cuirs alternatifs de champignons | ~0,5 md $ | ~2,0 mds $ | 25-30% |
| Bâtiment et isolation mycélienne | ~0,3 md $ | ~1,3 md $ | 26-30% |
| Impression 3D avec biomatériaux vivants | ~0,1 md $ | ~0,7 md $ | 35-42% |
Note méthodologique : les estimations de marché varient sensiblement selon les sociétés d'analyse en fonction des limites de segment adoptées. Les valeurs ci-dessus sont des médianes indicatives de plusieurs sources publiques et doivent être utilisées comme ordre de grandeur, et non comme des données ponctuelles.
Pourquoi le segment de l'impression 3D croît plus vite
Le taux de croissance plus élevé du sous-segment additif a une explication économique précise. La production en moule a des coûts fixes élevés et des coûts variables faibles : elle n'est rentable que pour de grands volumes identiques. L'impression 3D a des coûts fixes quasi nuls et des coûts variables plus élevés : elle est rentable pour de faibles volumes et des produits différenciés. Étant donné que la demande d'emballages et de composants personnalisés croît beaucoup plus rapidement que celle des produits standardisés, le segment additif intercepte la partie la plus dynamique de la demande.
Structure de la filière
La filière de l'impression 3D avec des biomatériaux fongiques s'articule en cinq maillons, chacun avec ses propres dynamiques concurrentielles :
- Fournisseurs de souches et d'inoculum : laboratoires de mycologie, banques de souches, producteurs de spawn. Maillon à faible capital mais à haute valeur de savoir-faire.
- Fournisseurs de substrat : exploitations agricoles, moulins, scieries, torréfacteurs. Ils cèdent souvent le déchet à coût nul ou négatif.
- Producteurs de formulations : ceux qui développent et vendent des encres prêtes à l'emploi. Segment naissant, fort potentiel de marge.
- Constructeurs de machines : aucun acteur dédié, marché dominé par ceux qui adaptent les imprimantes pour céramique et ciment.
- Transformateurs et marques : ceux qui produisent l'objet final et le livrent au client.
La rentabilité économique réelle
Une comparaison des coûts pour un emballage de protection sur mesure de 500 grammes, en production de série limitée :
| Poste | EPS avec moule | Mycélium en moule | Mycélium avec impression 3D |
|---|---|---|---|
| Coût du moule (amorti sur 200 pcs) | 12,00 €/pc | 7,50 €/pc | 0,00 €/pc |
| Matière première | 0,55 €/pc | 0,35 €/pc | 0,45 €/pc |
| Énergie de processus | 0,30 €/pc | 0,60 €/pc | 0,65 €/pc |
| Main-d'œuvre | 0,20 €/pc | 1,10 €/pc | 1,40 €/pc |
| Délai de livraison | 4-6 semaines | 4-6 semaines | 2-3 semaines |
| Total pour 200 pièces | 13,05 €/pc | 9,55 €/pc | 2,50 €/pc |
| Total pour 20 000 pièces | 1,17 €/pc | 2,13 €/pc | 2,50 €/pc |
Le renversement est évident et définit exactement le positionnement de la technologie : en dessous de quelques milliers de pièces, l'impression 3D additive domine, au-delà de ce seuil, le moulage reste imbattable. Ce n'est pas une technologie qui en remplace d'autres, c'est une technologie qui ouvre une tranche de marché auparavant non desservie.
11. Imprimer avec des champignons à la maison : guide pour hobbyistes et cultivateurs
C'est la section qui intéresse le plus ceux qui cultivent déjà. La bonne nouvelle est que le saut de la cultivation à l'impression avec des champignons est beaucoup plus court qu'il n'y paraît, et le premier essai significatif peut être réalisé avec moins de trois cents euros d'équipement supplémentaire, ou avec zéro euro si vous acceptez d'imprimer à la main avec une poche à douille.
Le parcours en trois niveaux
Niveau 1 - Extrusion manuelle, l'impression 3D sans imprimante (0-50 €)
Avant d'acheter n'importe quelle machine, voici le test à faire : préparer l'encre, la charger dans une poche à douille de pâtisserie avec une douille de 6-8 millimètres et extruder manuellement une forme simple : un cylindre creux, un bol, une spirale. En une après-midi, on en apprend plus sur la rhéologie de sa propre pâte qu'en lisant dix articles, et on comprend immédiatement si l'humidité est correcte : si le cordon s'étale, il y a trop d'eau ; s'il se déchire, il n'y en a pas assez.
Niveau 2 - Imprimante avec extrudeur à seringue (150-600 €)
On part d'une imprimante FDM économique et on remplace la buse chaude par un extrudeur à seringue motorisé, disponible en kit ou réalisable avec une vis trapézoïdale, un moteur NEMA 17 et une seringue de 60 ml. Volume utile limité mais suffisant pour des objets jusqu'à 15 centimètres. La seringue doit être stérilisée entre chaque utilisation.
Niveau 3 - Système pneumatique avec réservoir (600-2 500 €)
Un réservoir pressurisé en acier inoxydable de 1 à 3 litres, un compresseur silencieux avec régulateur de précision et une électrovanne commandée par la carte de l'imprimante. C'est la configuration qui permet des pièces de taille réelle et des cycles d'impression 3D continus, et qui reste parfaitement accessible à un laboratoire amateur bien équipé.
Liste de contrôle de l'équipement
| Équipement | Indispensable | Alternative économique |
|---|---|---|
| Cocotte-minute ou autoclave | Oui | Pasteurisation en fût avec eau chaude |
| Mycélium sur grain ou sciure | Oui | Autoproduction à partir de culture sur agar |
| Hotte à flux laminaire | Non | Still air box dans une caisse en plastique transparente |
| Chambre d'incubation | Oui | Armoire isolée avec câble chauffant et thermostat |
| Hygromètre et thermomètre numériques | Oui | - |
| Balance de précision 0,1 g | Oui | - |
| Mélangeur planétaire | Non | Pétrin de cuisine à basse vitesse |
| Déshydrateur ou four ventilé | Oui | Four domestique avec porte entrouverte |
La partie mycologique de l'équipement (inoculum, substrats, consommables pour la stérilisation) est la même que pour la cultivation traditionnelle : ceux qui s'équipent peuvent partir des outils pour la cultivation des champignons et les intégrer progressivement avec la partie mécanique.
Le premier projet conseillé
Un pot à crayons cylindrique à paroi unique, haut de 10 centimètres, diamètre 8, épaisseur de paroi 8 millimètres. Raisons pour lesquelles c'est le projet idéal : aucun porte-à-faux, section constante qui favorise une colonisation uniforme, épaisseur suffisante pour que le mycélium ait de la masse à coloniser mais pas au point de créer une anaérobiose au centre, temps d'impression 3D courts et résultat immédiatement évaluable à l'œil nu. Celui qui réussit à terminer cette pièce sans contamination a déjà maîtrisé l'ensemble du processus et peut passer à des géométries complexes.
Enregistrer les données : la pratique qui fait la différence
Chaque tentative d'impression 3D doit être documentée avec six données : composition exacte en grammes, humidité totale calculée, souche et lot d'inoculum, température et humidité d'incubation, temps de colonisation complète, résultat. Après dix cycles documentés, vous disposez d'informations sur votre propre environnement qu'aucun article ne peut fournir, car chaque laboratoire (et chaque maison) a sa propre flore microbienne et son propre microclimat.
12. Erreurs fréquentes et comment les éviter
Dans la pratique quotidienne, la plupart des échecs en impression 3D avec des encres fongiques se concentrent sur un nombre étonnamment restreint de causes récurrentes. Les connaître à l'avance réduit drastiquement le nombre de tentatives nécessaires pour obtenir un résultat solide.
Diagnostic par symptôme
| Symptôme observé | Cause la plus probable | Correction |
|---|---|---|
| Les couches s'étalent et la pièce perd de la hauteur | Seuil d'écoulement insuffisant, trop d'eau | Réduire l'eau de 3-5 %, augmenter la xanthane de 0,2-0,3 % |
| Le filament s'interrompt par intermittence | Granulométrie trop grossière ou pâte trop dense | Tamiser la charge, augmenter l'eau ou le diamètre de la buse |
| Buse qui se bouche répétitivement | Grumeaux d'hydrocolloïde non hydraté | Pré-hydrater séparément les hydrocolloïdes, filtrer |
| Moisissure verte en surface après 3-5 jours | Trichoderma, traitement thermique insuffisant | Prolonger la pasteurisation, augmenter la quote d'inoculum |
| Odeur acide ou d'égout, pâte visqueuse | Contamination bactérienne par anaérobiose | Réduire l'humidité, augmenter la porosité et le renouvellement d'air |
| Colonisation uniquement externe, cœur cru | Section trop épaisse, oxygène absent au centre | Reconcevoir avec un remplissage cellulaire, max 25 mm d'épaisseur pleine |
| Fissures après le séchage | Rampe thermique trop rapide | Sécher en deux phases : 40 °C pendant 4 h, puis 60-65 °C |
| Primordiums et petits champignons sur la surface | Choc thermique ou lumineux, souche trop réactive | Maintenir la température constante et l'obscurité, changer de souche |
| Pièce colonisée mais friable | Substrat trop dégradé ou souche peu dense | Réduire les nutriments faciles, raccourcir l'incubation, changer de souche |
Les trois erreurs conceptuelles les plus coûteuses
Premier : traiter l'encre comme un matériau inerte : une pâte préparée et laissée au repos pendant deux jours n'est pas la même pâte : le mycélium a consommé des nutriments, produit du CO₂ et modifié la viscosité. L'encre fongique a une fenêtre d'imprimabilité de quelques heures, après quoi elle devient un matériau différent.
Deuxième : concevoir avec une mentalité de plastique : un modèle conçu pour du PLA, avec des parois de 2 millimètres et des détails fins, est inutilisable. Épaisseurs minimales de 6-8 millimètres, rayons de raccordement généreux, porte-à-faux inférieurs à 30 degrés et aucun détail en dessous de 3 millimètres : ce sont les contraintes réelles et il faut les accepter dès la phase de CAO.
Troisième : sous-estimer le retrait : la contraction de 5 à 15 % pendant le séchage n'est ni uniforme ni isotrope : elle est plus importante le long de l'axe vertical de dépôt. Ceux qui conçoivent des assemblages ou des emboîtements doivent prévoir une compensation différenciée par axe, déterminée expérimentalement sur leur propre formulation.
13. Sécurité, hygiène et cadre réglementaire
Travailler avec l'impression 3D d'organismes vivants comporte des responsabilités que la fabrication traditionnelle ne connaît pas. Aucun des risques n'est grave s'il est géré, mais tous deviennent problématiques s'ils sont ignorés, et ceux qui envisagent de passer du hobby à une activité commerciale doivent également faire face à un cadre réglementaire en évolution.
Risques pour l'opérateur
Dans l'impression 3D avec une encre fongique, le risque principal ne vient pas des champignons que l'on entend cultiver, mais des spores en général et des contaminants. L'exposition répétée à de fortes concentrations de spores fongiques peut provoquer une sensibilisation respiratoire et, chez les sujets prédisposés, une alvéolite allergique extrinsèque. La protection est simple et efficace : masque FFP2 ou FFP3 lors de la manipulation de l'inoculum et à l'ouverture des chambres d'incubation, ventilation des locaux, et ne jamais laisser les pièces fructifier dans des environnements fermés et fréquentés.
Les moisissures contaminantes méritent une note spécifique : Aspergillus et certaines espèces de Penicillium peuvent produire des mycotoxines et doivent être traitées avec prudence. Une pièce visiblement contaminée par des moisissures vertes ou noires ne doit pas être ouverte dans un environnement fermé ni brossée : elle doit être scellée dans un sac et éliminée.
Bonnes pratiques de laboratoire
- Séparer physiquement la zone d'inoculation de celle d'incubation et de séchage.
- Désinfecter les surfaces et les outils avec de l'alcool isopropylique à 70 % avant et après chaque session.
- Ne jamais réutiliser l'eau de condensation ou les résidus de pâtes précédentes.
- Éliminer les pièces contaminées dans des sacs scellés, jamais dans le compost domestique actif.
- Tenir un registre des lots : souche, date, résultat. C'est utile techniquement et indispensable si une traçabilité formelle est un jour nécessaire.
Le cadre réglementaire européen
Un objet imprimé en 3D fini, séché et biologiquement inactif n'est pas classé comme organisme vivant et circule comme n'importe quel autre bien. Les questions réglementaires concernent plutôt trois domaines distincts. Pour le contact alimentaire, le Règlement (CE) 1935/2004 et les tests de migration associés s'appliquent, que les composites mycéliens peuvent réussir, mais qui nécessitent une validation spécifique pour chaque formulation. Pour le bâtiment, des tests de réaction au feu selon la norme EN 13501-1 et le marquage CE sont requis le cas échéant. Pour les déclarations de compostabilité, la conformité à la norme EN 13432 est nécessaire, avec une certification délivrée par un organisme accrédité : l'affirmation "biodégradable" sans certificat est, d'un point de vue publicitaire, une affirmation à risque.
Ceux qui produisent et commercialisent doivent également considérer la directive sur les produits en plastique à usage unique, qui a créé précisément l'espace de marché dans lequel ces matériaux s'insèrent, et les règles sur les allégations environnementales, de plus en plus strictes concernant l'écoblanchiment (greenwashing).
14. Limites actuelles et défis ouverts de la recherche
Un article qui présenterait l'impression 3D avec des champignons comme déjà résolue ne rendrait service à personne. Les problèmes ouverts sont réels, ils sont connus de la communauté scientifique et définissent l'agenda des prochaines années. Les énumérer avec précision est la meilleure façon de comprendre où la technologie arrivera et où elle n'arrivera pas.
Reproductibilité
C'est le problème numéro un de l'impression 3D avec des biomatériaux vivants. Deux pièces identiques imprimées avec la même formulation et la même souche, à deux semaines d'intervalle, peuvent différer dans leurs propriétés mécaniques de 20 à 30 %. Les causes sont biologiques : variabilité de l'inoculum, dérive génétique des souches repiquées trop de fois, micro-variations environnementales. La réponse industrielle passe par des banques de souches congelées, un inoculum standardisé en culture liquide et des chambres d'incubation avec contrôle actif du CO₂ en plus de la température et de l'humidité.
Temps de production
Deux semaines entre l'impression 3D et la pièce finie sont incompatibles avec de nombreuses logiques de production. Les lignes de recherche pour raccourcir le cycle visent des souches à croissance accélérée, un inoculum à très haute densité, et l'utilisation de gradients thermiques qui poussent la colonisation au-delà des taux naturels. Objectif déclaré de plusieurs groupes : ramener le cycle complet à moins de cinq jours d'ici quelques années.
Résistance mécanique et à l'humidité
Les limites décrites dans la section sur les propriétés restent la contrainte principale à l'expansion vers des applications structurelles. Les voies explorées sont au nombre de trois : l'hybridation avec des fibres longues de lin, de chanvre ou de basalte ; les traitements de surface avec des bio-polymères ; et l'ingénierie de la microstructure via une impression 3D à densité variable, qui concentre le matériau là où c'est nécessaire.
Évolutivité et logistique de l'encre
Une encre vivante pour l'impression 3D ne peut pas être stockée en entrepôt ni expédiée sur de longues distances. Cela oblige à un modèle de production distribué, avec une préparation sur place, ce qui est fascinant sur le plan conceptuel mais complexe industriellement. La solution la plus prometteuse est la séparation entre un composant sec stable (charge, hydrocolloïdes, nutriments) expédiable partout, et un inoculum frais produit localement, à assembler peu avant l'impression.
Normalisation et caractérisation
Il n'existe pas encore de normes techniques dédiées aux composites mycéliens. Les tests sont adaptés de ceux pour les mousses polymères ou les panneaux de bois, avec des résultats pas toujours comparables d'un laboratoire à l'autre. La création de protocoles partagés est une condition préalable à l'adoption industrielle à grande échelle, et plusieurs comités techniques européens y travaillent.
15. L'avenir : matériaux vivants, architecture et espace
Les directions de recherche les plus ambitieuses de l'impression 3D biologique ne concernent pas l'amélioration incrémentale de ce qui existe déjà, mais un changement de paradigme : cesser de considérer le mycélium comme un liant temporaire à tuer à la fin du processus et commencer à concevoir des objets qui restent vivants pendant toute leur durée de vie utile.
Matériaux vivants ingénierisés
Un panneau réalisé avec impression 3D et maintenu dans des conditions de vitalité peut, en principe, réparer automatiquement une fissure en la recolonisant, ou adapter sa densité en réponse à des sollicitations récurrentes. Le concept de maintenance change de nature : on ne remplace pas le composant, on le nourrit. Les problèmes à résoudre sont énormes (contrôle de la croissance, alimentation en eau, prévention de la fructification, sécurité sanitaire), mais les premiers prototypes d'auto-réparation fonctionnelle ont déjà été démontrés en laboratoire.
Bio-informatique et capteurs
Les réseaux produits par impression 3D ont une autre propriété curieuse : le mycélium conduit des signaux électriques et son activité électrophysiologique varie de manière mesurable en réponse à l'humidité, à la lumière, aux substances chimiques et aux stimuli mécaniques. Certains groupes de recherche explorent l'utilisation de réseaux mycéliens imprimés comme capteurs distribués à très faible coût énergétique, ou même comme substrats pour un traitement non conventionnel. C'est de la recherche exploratoire, loin des applications pratiques, mais indicative de la direction.
Architecture cultivée
L'idée de bâtiments dont les composants non porteurs sont cultivés sur place, avec des substrats récoltés dans un rayon de quelques kilomètres et une impression 3D sur le chantier, a déjà été démontrée dans des pavillons expérimentaux et des installations temporaires. Le parcours vers le bâtiment permanent passe nécessairement par la certification et la durabilité, mais pour les structures temporaires, les aménagements, les pavillons d'exposition et l'architecture d'urgence, le potentiel est déjà concret aujourd'hui.
Mycotecture spatiale
Même hors de la Terre, l'impression 3D avec des champignons a une logique précise : amener des matériaux de construction au-delà de l'orbite terrestre coûte des sommes prohibitives. Amener plutôt des spores dans un flacon et cultiver les structures avec de l'eau et des déchets organiques disponibles in situ change complètement l'équation. La recherche sur les habitats mycéliens extraterrestres est financée par des agences spatiales et prévoit des structures qui poussent sous forme compacte, s'étendent et se consolident en une seule opération. Le mycélium offre en outre, grâce à la mélanine produite par certaines espèces, un blindage contre les rayonnements ionisants supérieur à celui de nombreux matériaux synthétiques à masse égale.
À quoi s'attendre de manière réaliste dans les cinq prochaines années
| Développement attendu | Probabilité | Impact sur le secteur |
|---|---|---|
| Encres fongiques commerciales standardisées en kits | Très élevée | Abaisse la barrière d'entrée pour les hobbyistes et les studios de design |
| Imprimantes converties vendues comme package prêt à l'emploi | Élevée | Naissance de la catégorie commerciale des imprimantes à champignons |
| Cycle de production inférieur à 7 jours | Élevée | Débloque les applications industrielles sur séries moyennes |
| Normes techniques dédiées aux composites mycéliens | Moyenne | Condition nécessaire pour le bâtiment certifié |
| Matériaux vivants auto-réparants commerciaux | Faible | Changement de paradigme, encore en phase de recherche |
16. Glossaire technique essentiel
La terminologie de l'impression 3D avec des biomatériaux fongiques mêle mycologie et ingénierie des matériaux, et la confusion lexicale est l'une des barrières les plus concrètes à la compréhension. Voici les termes qui reviennent le plus souvent, expliqués sans simplifications trompeuses.
| Terme | Définition |
|---|---|
| Mycélium | Appareil végétatif du champignon, réseau d'hyphes ; c'est le véritable organisme et le matériau structurel utilisé. |
| Hyphe | Filament mycélien unique, diamètre 2-10 µm, croissance apicale. |
| Anastomose | Fusion entre hyphes adjacents qui crée la continuité du réseau. |
| Spawn / inoculum | Mycélium propagé sur un support (grain, sciure, liquide) utilisé pour démarrer la colonisation. |
| Substrat | Matrice lignocellulosique qui nourrit le champignon et constitue le corps du matériau final. |
| Colonisation | Phase où le mycélium imprègne le substrat en liant ses particules. |
| Hydrophobines | Protéines fongiques qui forment la peau de surface hydrofuge de l'objet. |
| DIW | Direct Ink Writing, extrusion de pâtes à température ambiante ; technique de base de l'impression 3D avec des champignons. |
| Shear-thinning | Comportement par lequel la viscosité diminue sous contrainte de cisaillement ; condition requise pour l'imprimabilité. |
| Yield stress | Effort minimal nécessaire pour que la pâte commence à s'écouler ; détermine la tenue des couches. |
| Composite mycélien | Matériau formé par un substrat lié par du mycélium, généralement inactivé à la fin du processus. |
| Mycotecture | Conception architecturale avec des structures cultivées à partir de champignons. |
| Pasteurisation | Traitement thermique à 65-80 °C qui réduit les concurrents sans stériliser complètement. |
| Primordium | Ébauche de corps fructifère ; dans la fabrication, c'est un défaut à éviter. |
17. Questions fréquentes (FAQ)
Les questions sur l'impression 3D avec une encre fongique rassemblées ici sont celles qui reviennent le plus fréquemment parmi les cultivateurs, les chercheurs et les passionnés qui s'approchent pour la première fois de cette technologie. Les réponses sont volontairement opérationnelles.
Faut-il une imprimante 3D spéciale pour imprimer avec des champignons ?Non, mais il faut une imprimante qui extrude des pâtes, pas du filament. Les imprimantes FDM domestiques ne sont pas adaptées sans modifications. La voie la plus économique consiste à remplacer la buse chaude par un extrudeur à seringue motorisé, ou à adapter une imprimante pour céramique. Les imprimantes à champignons n'existent pas encore en tant que catégorie commerciale dédiée : elles sont construites en adaptant des machines pour pâtes. |
Quels champignons utilise-t-on pour l'encre ? Peut-on les ramasser dans les bois ?On utilise des basidiomycètes de la pourriture blanche, principalement Ganoderma lucidum, Pleurotus ostreatus et Trametes versicolor. On n'utilise pas le corps fructifère récolté, mais le mycélium propagé en culture pure. Isoler une souche d'un spécimen sauvage est possible mais nécessite des techniques stériles et donne des résultats beaucoup moins prévisibles qu'une souche sélectionnée. |
Combien de temps faut-il pour obtenir une pièce finie ?De 12 à 21 jours pour le cycle complet. L'impression 3D en elle-même dure moins d'une heure ; le reste est la préparation du substrat (une demi-journée), la pré-colonisation (3-6 jours), l'incubation (7-14 jours) et le séchage (6-12 heures). |
L'objet imprimé continue-t-il de pousser ou peut-il moisir à la maison ?Non, s'il est correctement séché. Le séchage à 55-70 °C déshydrate le mycélium et arrête le métabolisme de manière permanente. Une pièce bien séchée et conservée dans un environnement sec est stable pendant des années. Si, en revanche, elle est mouillée et laissée humide pendant longtemps, elle peut développer des moisissures comme n'importe quel matériau organique. |
Quelle est la résistance d'un objet imprimé avec une encre à base de champignons ?Comparable à un liège expansé ou à une mousse technique : résistance à la compression entre 0,15 et 1,6 MPa selon la densité et la souche. C'est excellent pour les emballages, l'isolation et l'objet, mais inadapté aux éléments porteurs soumis à une traction ou une flexion élevée. |
Puis-je utiliser mon substrat épuisé de cultivation comme charge pour l'encre ?Seulement partiellement. Le substrat épuisé est déjà dégradé et pauvre en nutriments, donc le nouveau mycélium le colonise mal et la pièce résulte friable. Il peut être employé jusqu'à 20-25 % de la charge, mélangé avec du matériau frais, pour en récupérer une partie sans compromettre le résultat. |
Quel est le coût réel pour commencer à expérimenter ?Avec une extrusion manuelle à la poche à douille et un équipement de cultivation déjà possédé : moins de 50 euros de consommables. Avec une imprimante modifiée à seringue : 150-600 euros. Avec un système pneumatique complet : 600-2 500 euros. Le conseil est de faire au moins cinq essais manuels avant d'acheter n'importe quelle machine. |
Comment éviter les contaminations pendant l'impression 3D, qui se fait à l'air libre ?Trois mesures par ordre d'efficacité : pré-coloniser le substrat avant de préparer l'encre, afin que le mycélium reparte immédiatement ; utiliser une quote d'inoculum élevée (10-15 %) ; imprimer dans un environnement propre et couvrir la pièce immédiatement. La pasteurisation poussée est préférable à la stérilisation totale car elle laisse une flore compétitive protectrice. |
L'objet fini est-il vraiment compostable ?Oui, s'il ne contient pas de revêtements synthétiques. Une pièce non traitée se dégrade en compostage domestique en 30-90 jours. Si elle a été revêtue de résines synthétiques, la compostabilité est perdue. Pour le déclarer formellement compostable, la certification EN 13432 est requise. |
Existe-t-il des risques pour la santé en travaillant avec ces matériaux ?Le risque principal est l'exposition répétée aux spores, qui peut provoquer une sensibilisation respiratoire. Elle se prévient avec un masque FFP2/FFP3 lors de l'inoculation et de l'ouverture des chambres, et avec une bonne ventilation. Les pièces contaminées par des moisissures vertes ou noires doivent être scellées et éliminées sans les manipuler dans des environnements fermés. |
Puis-je imprimer des objets destinés au contact alimentaire ?Techniquement c'est possible, normativement cela nécessite des tests de migration selon le Règlement (CE) 1935/2004 et une validation spécifique pour la formulation utilisée. Pour un usage personnel, il n'y a pas d'interdiction, mais pour la vente, la validation est obligatoire. |
Quelle est la différence entre la croissance en moule et l'impression 3D avec des champignons ?Dans la croissance en moule, le substrat inoculé remplit une forme rigide et y colonise à l'intérieur : économique pour de grands volumes identiques, mais nécessite un moule pour chaque géométrie. Dans l'impression 3D, le matériau est déposé par une buse selon un modèle numérique : aucun moule, formes libres et personnalisation totale, avec un coût unitaire plus élevé mais compétitif en dessous de quelques milliers de pièces. |
Une fabrication qui se cultive
L'impression 3D avec une encre à base de champignons n'est ni une curiosité de foire ni une promesse vague. C'est une technologie avec un périmètre d'application défini, des limites mesurables, des avantages environnementaux quantifiés et une position de marché précise : les petites séries personnalisées, où la fabrication traditionnelle est anti-économique et où l'impact environnemental des matériaux fossiles est plus difficile à justifier.
Mais il y a un aspect qui va au-delà de l'analyse technique et qui est peut-être le plus intéressant. C'est la première technologie de fabrication où l'avantage concurrentiel réside dans la connaissance biologique, et non dans la connaissance mécanique. Celui qui sait comment se comporte un mycélium, comment reconnaître une contamination dès le premier jour, comment équilibrer un substrat et comment gérer l'humidité dans une chambre de croissance possède des compétences qui ne s'achètent pas avec la machine. C'est une fabrication où le cultivateur de champignons a plus à apprendre à l'ingénieur que l'inverse.
Pour ceux qui travaillent déjà avec des champignons (par passion, pour la recherche ou par métier), l'étape suivante ne nécessite pas d'investissements dramatiques ni un changement d'identité professionnelle. Elle nécessite de la curiosité, une après-midi avec une poche à douille et la volonté de documenter dix tentatives avant d'en considérer une comme réussie. Le reste est fait par le champignon, comme il l'a fait pendant des centaines de millions d'années, bien avant que quelqu'un ne pense à lui donner un fichier à suivre.
Cet article a été développé avec le support de l'intelligence artificielle et ultérieurement révisé, corrigé et validé par l'équipe technique de NaturNext.eu, qui en garantit la fiabilité et la conformité aux sources officielles.
Le règne des champignons est un univers en constante évolution, avec de nouvelles découvertes scientifiques qui émergent chaque année sur leurs extraordinaires bienfaits pour la santé intestinale et le bien-être général. À partir d'aujourd'hui, lorsque vous verrez un champignon, vous ne penserez plus seulement à son goût ou à son apparence, mais à tout le potentiel thérapeutique qu'il renferme dans ses fibres et ses composés bioactifs. ✉️ Restez connecté - Inscrivez-vous à notre newsletter pour recevoir les dernières études sur : La nature nous offre des outils extraordinaires pour prendre soin de notre santé. Les champignons, avec leur équilibre unique entre nutrition et médecine, représentent une frontière fascinante que nous ne faisons que commencer à explorer. Continuez à nous suivre pour découvrir comment ces organismes extraordinaires peuvent transformer votre approche du bien-être.Continuez votre voyage dans le monde des champignons